


Máquinas de llenado y sellado de tubos de plástico versus aluminio


Las inversiones en líneas de envasado conllevan grandes riesgos operativos. Las fallas de sellado, las fugas de productos y los tiempos de cambio excesivos erosionan directamente los márgenes de fabricación e interrumpen las cadenas de suministro. Las propiedades físicas del embalaje primario (específicamente el plástico y los laminados frente al aluminio) junto con la fórmula específica que se ajusta, dictan procesos de sellado mecánico completamente diferentes. Una falta de coincidencia entre la formulación del producto, el material de los tubos y la arquitectura de la máquina genera graves cuellos de botella en la producción y compromete los estándares de higiene en las instalaciones. Diseñamos este marco de evaluación técnica para que los líderes de operaciones y adquisiciones comparen objetivamente las tecnologías de llenado de tubos de plástico y aluminio. Al comprender las realidades mecánicas de cada formato, puede evaluar con precisión las capacidades híbridas, adaptar el equipo a sus requisitos de viscosidad específicos y mitigar los riesgos de implementación antes de finalizar las especificaciones del equipo. Aprenderá cómo alinear sus materiales de embalaje con los mecanismos de sellado correctos para maximizar la eficiencia de la línea y mantener una estricta integridad del producto.
El material dicta el mecanismo: los tubos de plástico y laminados requieren sellado térmico o ultrasónico, mientras que los tubos de aluminio requieren plegado y engarzado mecánico.
Flexibilidad de diseño frente a protección de barrera: los plásticos ofrecen formas versátiles (redondas, ovaladas) y propiedades de rebote, mientras que el aluminio proporciona una barrera absoluta para fórmulas sensibles pero carece de flexibilidad de diseño.
Limitaciones híbridas: si bien existen máquinas combinadas, el cambio entre herramientas de plástico y aluminio introduce un tiempo de inactividad y complejidad mecánica significativos.
Vías de escalabilidad: la transición de sistemas semiautomáticos a completamente automáticos requiere evaluar las demandas de rendimiento frente a la viscosidad del producto, las tolerancias de precisión de llenado y las capacidades de reducción de errores.
Responsabilidad del proveedor: La selección de un fabricante confiable depende de rigurosas pruebas de aceptación de fábrica (FAT) y protocolos de validación transparentes (IQ/OQ/PQ), especialmente en industrias reguladas.
Mecánica básica de una máquina llenadora de tubos comercial
Definir los criterios básicos de éxito para cualquier operación de llenado de tubos requiere mirar más allá de las velocidades establecidas y centrarse en la calidad de la producción. Un alto rendimiento La máquina llenadora de tubos debe entregar constantemente volúmenes de llenado precisos, garantizar la integridad del sello hermético, mantener condiciones de procesamiento higiénicas y minimizar la aireación del producto durante el ciclo de dosificación. Lograr estas métricas depende de la sincronización de varios subsistemas mecánicos centrales que trabajan en conjunto.
El sistema de dosificación volumétrica
El corazón del proceso de llenado es la inyección volumétrica con pistón. El pistón aspira el producto de una tolva a un cilindro en la carrera de retroceso y lo inyecta a través de una boquilla en el receptáculo de espera en la carrera de avance. Una válvula de retención giratoria dirige el flujo y evita la contrapresión. Si la sincronización de la válvula está apagada, el producto se corta o gotea, destruyendo la precisión del llenado. Hacer coincidir el diseño de la boquilla con la viscosidad del producto no es negociable para operaciones limpias.
Tipo de boquilla | Rango de viscosidad (CPS) | Producto típico | Acción mecánica |
|---|---|---|---|
Boquilla de cierre | 0 - 1.000 | Tónicos, Agua, Sueros | El pasador interno cae para bloquear físicamente el flujo y evitar el goteo. |
Boquilla de soplado | 1.000 - 50.000 | Lociones, Cremas Ligeras | Una fuerte ráfaga de aire comprimido corta la tira de producto en la punta. |
Boquilla de buceo | 50.000+ | Pastas Pesadas, Geles | La boquilla desciende dentro del tubo y sube con el nivel de llenado para evitar bolsas de aire. |
Orientación de tubos e indexación dinámica
Antes de que se produzca cualquier sellado, la obra de arte debe mirar en la dirección correcta. La estación de orientación hace girar el tubo hasta que un sensor de contraste fotoeléctrico detecta una marca de registro impresa (la marca del ojo). Luego, la máquina bloquea el tubo en su lugar. Las superficies de aluminio reflectantes complican la calibración del sensor en comparación con los plásticos mate, lo que requiere sensores difusos o retrorreflectantes avanzados para evitar engarces desalineados. La indexación precisa servoaccionada garantiza que el sello se alinee perfectamente con la marca delantera y trasera.
Perfiles de tubos y normas higiénicas
Los ajustes mecánicos permiten que la máquina maneje diversas formas de tubos. Los tubos redondos son estándar, pero los perfiles ovalados requieren discos (soportes) mecanizados a medida para mantener la forma durante la indexación y el sellado. Sin discos de ajuste exacto, los tubos ovalados se deforman bajo la presión de las mordazas de sellado. El llenado higiénico exige arquitecturas de máquina específicas. Las instalaciones que manipulan cosméticos o productos farmacéuticos requieren capacidades de limpieza in situ (CIP) o esterilización in situ (SIP).
Las bombas dosificadoras, tolvas y boquillas deben contar con conexiones sanitarias de triple abrazadera.
Las superficies de contacto del producto deben utilizar acero inoxidable 316L pulido a un valor Ra específico.
El sistema debe permitir un lavado químico agresivo sin necesidad de desmontar completamente la máquina.
Los sellos y juntas tóricas deben estar aprobados por la FDA y ser resistentes al vapor a alta temperatura.
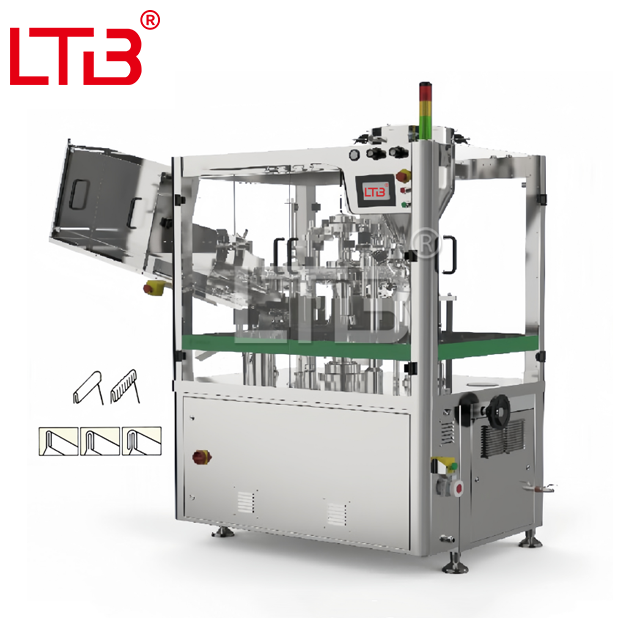
Evaluación de la máquina llenadora y selladora de tubos de plástico
Al implementar un Máquina llenadora y selladora de tubos de plástico , el principal criterio de éxito se centra en lograr un sello limpio, estéticamente agradable y resistente a las explosiones sin degradar el producto mediante una transferencia de calor excesiva. Los plásticos y los laminados se funden para formar una unión, lo que requiere un control preciso de la temperatura, la presión y el tiempo.
Aire caliente frente a tecnologías de sellado ultrasónico
El sellado con aire caliente es el estándar de la industria para la producción de alta velocidad. El mecanismo dirige con precisión aire calentado hacia la pared del tubo interior para ablandar el plástico. Un deflector especializado dentro de la boquilla de aire caliente garantiza que el calor se dirija a la pared interior mientras protege la pared exterior contra quemaduras. Inmediatamente después del calentamiento, las mordazas mecánicas enfriadas se cierran para presionar el sello y sellar el código de lote. Los sistemas de aire caliente ofrecen confiabilidad de alta velocidad y manejan materiales estándar de polietileno (PE) y laminado de barrera plástica (PBL) de manera efectiva.
Por el contrario, un El sellador de llenado de tubos ultrasónico utiliza herramientas acústicas basadas en fricción. Una bocina acústica de titanio vibra a altas frecuencias (normalmente 20 kHz o 35 kHz) contra un yunque, generando calor localizado estrictamente en la interfaz del sello. Esta tecnología destaca con formulaciones sensibles al calor porque no irradia calor por el cuerpo del tubo. Maneja paredes de tubos más gruesas de manera efectiva y sella a través de contaminación menor del producto en el área del sello.
Solución de problemas de fallas en los sellos de plástico
Los operadores deben monitorear la calidad del sello continuamente. Cuando un sello de plástico falla, generalmente indica un error de calibración específico. Puede diagnosticar la causa raíz examinando las características físicas del tubo rechazado.
Pared exterior con ampollas: Indica que la temperatura del aire caliente es demasiado alta o que el tiempo de permanencia de la calefacción es demasiado largo.
Sello débil o descascarado: sugiere una presión inadecuada en la mandíbula, una temperatura de calentamiento insuficiente o un yunque desgastado.
Esquinas con fugas: Indica una mala alineación de la mandíbula, un centrado incorrecto del tubo en el disco o temperaturas desiguales del bloque de enfriamiento.
Soldadura contaminada: causada por un producto altamente viscoso que sale de la boquilla y cubre el área de sellado interior antes de que las mordazas se sujeten.
Evaluación de la máquina llenadora y selladora de tubos de aluminio
Un La máquina llenadora y selladora de tubos de aluminio funciona con principios mecánicos completamente diferentes. El aluminio no se puede soldar con calor; debe estar físicamente plegado. Los criterios de éxito se centran en lograr un engarce hermético y de múltiples pliegues que proporcione una barrera absoluta contra el oxígeno, la humedad y la luz.
Mecanismos mecánicos de engarce y plegado
El proceso de plegado requiere una secuencia de operaciones mecánicas ejecutadas por distintas estaciones. La máquina aplana el extremo abierto, lo dobla sobre sí mismo varias veces y finalmente lo pliega para crear un bloqueo mecánico hermético. Los requisitos de herramientas para el aluminio son exigentes. Las mordazas de engarce deben mecanizarse con tolerancias precisas para evitar microfracturas en la carcasa de aluminio durante el proceso de plegado. Si las mandíbulas aplican una presión desigual, el metal se rompe, comprometiendo la barrera.
Estación de aplanamiento: Las mandíbulas suaves presionan el extremo abierto del tubo cilíndrico hasta quedar plano.
Primera estación de plegado: una mandíbula especializada dobla el extremo aplanado 180 grados.
Segunda estación de plegado: otra mandíbula dobla el metal sobre sí mismo por segunda vez.
Estación de engarzado: las mordazas corrugadas presionan los pliegues y estampan el código de lote directamente en el metal.
Tipo de plegado | Nivel de seguridad | Mejor aplicación |
|---|---|---|
Plegado en silla de montar | Estándar | Ungüentos básicos, pinturas de artista, adhesivos estándar. |
Doble Pliegue | Alto | Cremas farmacéuticas, tratamientos tópicos. |
Plegado invertido y en silla de montar | Máximo | Productos químicos volátiles, superpegamentos, reactivos reactivos. |
Protección de barrera y limitaciones de materiales
El aluminio sigue siendo el estándar de oro para ingredientes activos volátiles, ungüentos farmacéuticos, superpegamentos, líquidos de prueba de reactivos y productos químicos reactivos. El metal proporciona una barrera impermeable que evita que los aceites esenciales se filtren y evita que el oxígeno degrade los compuestos farmacéuticos sensibles. Muchas configuraciones de llenado de aluminio integran un sellado secundario con papel de aluminio o utilizan tubos con bandas internas de látex para garantizar cierres herméticos.
El riesgo de implementación se centra en las limitaciones físicas del material. El aluminio carece de rebote. Si el tubo se abolla durante el proceso de indexación, llenado o empaque, el daño es permanente y resulta en el rechazo inmediato del producto. Los tubos plegables de aluminio están restringidos principalmente a formas cilíndricas estándar, lo que limita la flexibilidad de diseño para los equipos de marketing que buscan perfiles de estantes únicos.
Sistemas híbridos y configuraciones de líneas de llenado y sellado de tubos personalizadas
Las operaciones que manejan diversas carteras de productos a menudo exploran máquinas diseñadas para manejar tubos de plástico y aluminio en un solo chasis. mientras un La línea de llenado y sellado de tubos personalizada ofrece flexibilidad teórica, pero requiere una evaluación cuidadosa de las realidades operativas y los gastos generales de mantenimiento.
Compromisos de ingeniería y componentes compartidos
Una única máquina base puede compartir las estaciones de dosificación e indexación. La bomba de pistón, la tolva y los sensores de orientación realizan las mismas tareas fundamentales independientemente del material. Sin embargo, las estaciones de sellado son fundamentalmente diferentes. Una estación de aire caliente o ultrasónica no puede doblar metal y las mordazas de engarce mecánicas no pueden soldar plástico. Las máquinas híbridas resuelven esto permitiendo a los operadores intercambiar físicamente los módulos de sellado en la plataforma principal.
La realidad de los protocolos de cambio
El cambio de plástico a aluminio no es una operación que se haga con sólo pulsar un botón. Requiere personal de mantenimiento capacitado y un tiempo de inactividad significativo. Un protocolo de cambio estándar implica múltiples ajustes mecánicos pesados que consumen valiosas horas de producción.
Ejecutar el protocolo CIP para purgar el producto anterior del sistema de dosificación.
Desconecte las líneas neumáticas y retire las boquillas de aire caliente y los elementos calefactores.
Monte las pesadas estaciones de plegado mecánico y alinee con precisión las mordazas de engarzado utilizando galgas de espesores.
Cambie todos los discos de transporte de la cadena de indexación para que coincidan con el nuevo diámetro del tubo.
Vuelva a calibrar los sensores fotoeléctricos para leer metal reflectante en lugar de plástico mate.
Ejecute un ciclo de secado a baja velocidad para verificar el tiempo de indexación y la holgura de las mordazas.
Invertir en un sistema híbrido tiene sentido para los fabricantes contratados con tiradas largas de productos diversos donde un cambio de cuatro horas se absorbe fácilmente en un programa de producción de varios días. Si sus instalaciones requieren múltiples cambios de material por semana, la compra de dos máquinas dedicadas de menor rendimiento produce una mayor efectividad general del equipo (OEE) que una sola unidad híbrida.
Ampliación: la máquina llenadora automática de tubos cosméticos
Pasar de una producción semiautomática a una producción totalmente automática requiere evaluar las demandas de rendimiento frente a la viscosidad del producto, las tolerancias de precisión de llenado y las capacidades de reducción de errores. Actualización a un La máquina llenadora automática de tubos para cosméticos cambia fundamentalmente la dinámica laboral y el potencial de producción de la línea de envasado.
Integración de sensores y rendimiento
Los sistemas semiautomáticos requieren que un operador cargue manualmente los tubos vacíos en los discos. Estas unidades alcanzan un máximo de 20 a 30 tubos por minuto. Representan un menor gasto de capital y se adaptan a tiradas cortas o a operaciones iniciales. Los sistemas totalmente automáticos manejan todo el proceso sin intervención manual. Los tubos vacíos se descargan en una tolva a granel o se cargan mediante casetes. La máquina alimenta, orienta, llena, sella y expulsa automáticamente el producto terminado. La indexación de alta velocidad empuja de 60 a más de 100 tubos por minuto.
Para mantener el rendimiento a altas velocidades, las máquinas automáticas utilizan un conjunto de sensores avanzado para anular errores de llenado y evitar accidentes mecánicos.
Sensor de presencia de tubo: evita que la bomba dosificadora se active si un disco está vacío, lo que ahorra producto a granel y evita limpiezas complicadas.
Sensor de orientación: alinea perfectamente la marca del ojo antes de que el tubo ingrese a la estación de sellado.
Sensor de nivel de llenado: detecta bolsas de aire o llenados cortos inmediatamente después de la estación de dosificación.
Sensor de expulsión: confirma que el tubo terminado salió exitosamente de la máquina y no se atascó en el disco.
Integración de embalaje posterior
Una llenadora automática rara vez funciona de forma aislada. Debe integrarse perfectamente con los equipos posteriores para crear un flujo continuo. Los tubos terminados se expulsan directamente a un transportador de transferencia que alimenta una estuchadora. A partir de ahí, las cajas pasan por una controladora de peso para verificar el cumplimiento del volumen de llenado antes de ingresar a una empacadora de cajas. La sincronización del PLC de la llenadora de tubos con el equipo aguas abajo a través de Ethernet/IP o contactos secos evita microparadas. La controladora de peso también puede proporcionar información a la bomba dosificadora servoaccionada del llenador para corregir automáticamente los pesos de llenado sobre la marcha, un proceso conocido como control de tendencias.
Selección de proveedores: investigación de un fabricante de máquinas llenadoras de tubos
Separar a los OEM acreditados de los ensambladores de bajo nivel requiere criterios de investigación estrictos. La confiabilidad de su línea de empaque depende completamente de los estándares de ingeniería mantenidos por el proveedor elegido. fabricante de máquinas de llenado de tubos.
Evaluación del protocolo FAT
Nunca acepte la entrega de una máquina sin un protocolo riguroso de Pruebas de aceptación de fábrica (FAT). La FAT debe implicar la ejecución de las fórmulas reales de sus productos y de su stock de tubos real en las instalaciones del proveedor. La prueba con agua o loción genérica es insuficiente. Debe verificar que las boquillas dosificadoras manejen su viscosidad específica sin formar hilos y que las mordazas de sellado creen soldaduras resistentes a explosiones.
Ejecute un funcionamiento continuo de 1 hora a la velocidad nominal máxima para verificar si hay sobrecarga térmica o desviación de sincronización.
Realice una secuencia simulada de avería y recuperación de 10 minutos para probar el manejo de fallos del software.
Realice pruebas de presión de rotura del sello utilizando una cámara de vacío en muestras aleatorias del experimento.
Ejecute un análisis de desviación estándar del peso de llenado (CpK) para verificar la precisión volumétrica de la bomba de pistón.
Soporte Postventa y Arquitectura Abierta
La mitigación de riesgos se extiende más allá de la compra inicial. Tenga cuidado con los costos ocultos de las piezas de desgaste patentadas y el software bloqueado. Asegúrese de que el fabricante construya la máquina utilizando componentes estándar disponibles a nivel mundial. La neumática, los PLC y los servomotores deben adquirirse de marcas industriales reconocidas como Allen-Bradley, Siemens o Festo. Si un sensor falla durante un turno de noche, necesita la capacidad de obtener un reemplazo de un proveedor industrial local en lugar de esperar semanas para que se envíe una pieza patentada desde el extranjero.
Conclusión
Para seguir adelante con la actualización de su línea de embalaje, ejecute los siguientes pasos:
Compile una matriz de producto completa que detalle la gravedad específica, la viscosidad a la temperatura de llenado y el tamaño de las partículas para cada fórmula que desee utilizar.
Envíe muestras físicas de sus tubos vacíos y productos a granel al proveedor del equipo para realizar un estudio de capacidad formal y una prueba de selección de boquillas.
Redacte una Especificación de requisitos del usuario (URS) que defina explícitamente el rendimiento requerido, las tasas de rechazo aceptables y los protocolos de integración de PLC posteriores necesarios.
Programe una prueba de aceptación de fábrica (FAT) en persona o transmitida en vivo para verificar la integridad del sello y la precisión de la dosificación antes de autorizar el envío final del equipo.
Preguntas frecuentes
P: ¿Cuál es el tiempo promedio de cambio entre plástico y aluminio en una máquina llenadora de tubos híbrida?
R: El cambio entre herramientas de plástico y aluminio en una máquina híbrida suele tardar de 2 a 4 horas. Este tiempo de inactividad implica retirar estaciones de sellado ultrasónico o de aire caliente, instalar mordazas de engarce mecánicas pesadas, cambiar discos de tubo para diferentes diámetros y recalibrar sensores de orientación para leer metal reflectante en lugar de plástico mate.
P: ¿Puede una máquina llenadora de tubos manejar tubos redondos y ovalados?
R: Sí, pero requiere piezas de tamaño específico. Los tubos ovalados no pueden encajar en discos redondos estándar; Requieren soportes mecanizados a medida para evitar la deformación durante la indexación y el sellado. Además, los sensores de orientación y las mordazas de sellado deben ajustarse para alinearse perfectamente con el perfil más ancho del tubo ovalado.
P: ¿Puede una llenadora-selladora de tubos ultrasónica manejar tubos laminados?
R: Sí. Los selladores ultrasónicos son muy eficaces tanto para tubos de laminado de barrera plástica (PBL) como para tubos de laminado de barrera de aluminio (ABL). La fricción acústica genera calor directamente en la interfaz del sello. Este método funciona bien para laminados más gruesos y permite que la máquina suelde exitosamente incluso si residuos menores del producto contaminan el área del sello.
P: ¿Qué causa la falla del sello en una máquina llenadora y selladora de tubos de plástico?
R: Las fallas en los sellos en los tubos de plástico se deben principalmente a ajustes de temperatura inadecuados, tiempos de permanencia de calentamiento incorrectos o presión inadecuada en la mandíbula. Si un producto muy viscoso sale de la boquilla y contamina la pared interior de la zona de sellado, las mordazas de aire caliente no pueden formar una soldadura limpia y resistente a estallidos.
P: ¿Cómo maneja una máquina llenadora automática de tubos cosméticos cremas altamente viscosas?
R: Para manipular cremas y pastas espesas, las máquinas automáticas utilizan tolvas agitadas y calentadas para mejorar el flujo del producto. Emplean bombas de pistón de desplazamiento positivo para una dosificación contundente y utilizan boquillas de buceo especializadas que descienden dentro del tubo y suben con el nivel de llenado, evitando bolsas de aire atrapadas y formación de hilos de producto.
P: ¿Qué debo buscar al elegir un fabricante de máquinas llenadoras de tubos?
R: Dé prioridad a los fabricantes que ofrecen pruebas de aceptación de fábrica (FAT) rigurosas utilizando sus productos y tubos a granel reales. Asegúrese de que proporcionen documentación de cumplimiento de GMP (IQ/OQ/PQ) si es necesario, garanticen la disponibilidad del técnico de servicio local y construyan máquinas utilizando componentes neumáticos y PLC no propietarios y disponibles globalmente.
P: ¿Vale la pena la inversión de un fabricante contratado (CMO) en una línea de llenado y sellado de tubos personalizada?
R: Sí. Para las CMO, la inversión suele estar justificada. A pesar del alto gasto de capital inicial y los tiempos de cambio más prolongados, una línea híbrida personalizada proporciona la extrema flexibilidad necesaria para ofertar en diversos contratos, que van desde ungüentos farmacéuticos de aluminio hasta lociones plásticas cosméticas, sin necesidad de instalar dos máquinas separadas.


