


Cómo prevenir fugas en el sellado de tubos cosméticos


Las fugas de los tubos cosméticos son fallas críticas. Provocan devoluciones de cargos en las tiendas minoristas, destruyen los ingredientes activos para el cuidado de la piel mediante oxidación y arruinan la reputación de la marca. Los consumidores nunca deberían tener que llevar su producto en una doble bolsa para viajar. Una loción premium que se filtra dentro de un bolso de lujo acaba instantáneamente con la lealtad del cliente. Si bien a veces se culpa a los tubos de mala calidad, la gran mayoría de los problemas de fugas se deben a errores operativos en la fábrica. Los parámetros desalineados, la tecnología de sellado inadecuada o los equipos obsoletos habitualmente no logran manejar las formulaciones cosméticas modernas de alta viscosidad. La prevención de fugas requiere un enfoque sistémico. Debe hacer coincidir el material del tubo con la tecnología de sellado correcta. Es necesario optimizar el 'triángulo de sellado' de calor, tiempo y presión. Por último, invertir en un sistema especialmente diseñado La máquina selladora de tubos garantiza una precisión repetible, eliminando los sellos en frío y las microfugas antes de que lleguen a la caja de envío.
Conclusiones clave
El material dicta la tecnología: los tubos de plástico y laminados requieren soldadura térmica o ultrasónica precisa, mientras que los tubos de aluminio dependen del engarzado mecánico; Desacuerdo de estas garantías de fracaso.
El triángulo del sellado no es negociable: la temperatura constante (el factor más crítico), el tiempo de permanencia y la presión son las métricas fundamentales para los sellos a prueba de fugas.
El manejo previo al llenado importa: El almacenamiento y manejo inadecuados de los tubos vacíos antes del llenado pueden deformar los materiales e introducir polvo, comprometiendo el sello incluso antes de que el tubo ingrese a la máquina.
La contaminación es el enemigo: llenar excesivamente o salpicar producto en la zona del sello es la causa principal de microfugas; la dosificación de precisión es tan crítica como el sello mismo.
La experiencia del proveedor importa: Seleccionar una máquina es sólo la mitad de la batalla; asociarse con un proveedor experimentado de máquinas llenadoras de tubos automáticas garantiza pruebas de aceptación en fábrica (FAT) adecuadas y herramientas personalizadas.
El impacto financiero y operativo de las fugas en los tubos de cosméticos
Definir un sello exitoso establece la base para la calidad de la producción. Un sello adecuado debe ser completamente a prueba de explosiones bajo presión de transporte estándar. Debe soportar cambios extremos de altitud durante los viajes aéreos. Cuando un avión alcanza la altitud de crucero, la presión dentro de la bodega de carga cae. El aire atrapado dentro de un tubo cosmético se expande. Si el sello es débil, el aire en expansión fuerza la apertura del engarzado, lo que provoca una explosión. El resultado final también debe verse estéticamente limpio, con rizos nítidos sin bordes quemados, plástico fibroso o formas distorsionadas. Lo más importante es que debe permanecer herméticamente hermético para proteger la formulación del interior.
Los costos en cascada de las fallas en los sellos devastan los márgenes de ganancias. El trabajo de reelaboración agota la productividad diaria. Cuando un lote no cumple con el control de calidad, los operadores deben abrir manualmente los tubos rechazados, raspar el producto a granel nuevamente hacia una tolva de recuperación y desechar el costoso empaque impreso. Esto desperdicia enormes cantidades de horas de trabajo. Los lotes desechados desperdician costosas formulaciones a granel y materias primas. Cuando los envíos llegan dañados a los centros de distribución minorista, usted enfrenta cargos de flete acelerado por reemplazos urgentes. Los costos a largo plazo surgen cuando los productos se filtran en carteras o equipaje. Los consumidores rara vez se quejan directamente al fabricante; simplemente cambian de marca y dejan reseñas perjudiciales en línea que disuaden a futuros compradores.
Los riesgos regulatorios y de cumplimiento añaden otra capa de peligro. Las fugas en cosméticos de venta libre (OTC) desencadenan estrictas auditorías de cumplimiento. Productos como los protectores solares SPF, los tratamientos para el acné o los sueros de vitamina C pierden sus ingredientes activos rápidamente debido a la oxidación. Un sello comprometido permite que el aire ambiental degrade la fórmula incluso antes de que el consumidor la abra. Los inspectores de la FDA verifican rutinariamente la integridad del sello en las líneas OTC porque un tubo con fugas significa que los porcentajes de ingrediente activo indicados ya no son precisos. En casos graves, estas fallas obligan a retiradas de productos costosas y muy publicitadas.
Causas fundamentales de la falla del sello en los tubos cosméticos
Las fluctuaciones en la temperatura del aire caliente crean puntos débiles inmediatamente. El triángulo de sellado requiere una estabilidad absoluta. Si la temperatura cae aunque sea ligeramente por debajo del punto de fusión del polímero, las capas internas no se fusionan. Esto crea un 'sello en frío'. Un sello en frío parece perfectamente intacto a simple vista, pero las capas de plástico simplemente están presionadas entre sí, no soldadas. En el momento en que un consumidor aprieta el tubo, el sello se abre. Por el contrario, si la temperatura aumenta, el plástico se quema, creando bordes quebradizos que se agrietan durante el transporte.
El almacenamiento inadecuado de tubos vacíos arruina la producción antes de que comiencen. La exposición a temperaturas extremas en el almacén hace que los plásticos de paredes delgadas se deformen. La alta humedad degrada las cajas de cartón para envío. Cuando las cajas se hunden, el peso aplasta los tubos del interior. Esto deforma la abertura del tubo, convirtiendo un círculo perfecto en un óvalo. Las mordazas de sellado no pueden alinearse perfectamente sobre plástico deformado. Cuando las mandíbulas aprietan un tubo ovalado, el material se dobla sobre sí mismo, creando un pliegue. El producto se filtra directamente a través de ese pliegue.
La contaminación de la zona de sellado es un gran obstáculo en la fábrica. Las cremas de alta viscosidad y las lociones fibrosas a menudo unen el área del sello durante la fase de llenado. Los exfoliantes con partículas introducen barreras físicas como cáscaras de nuez, cristales de azúcar o perlas de sílice en la zona de rizo. Esta contaminación impide que las capas de polímero hagan contacto directo. Incluso cantidades microscópicas de aceite bloquearán el proceso de fusión térmica. Las fuentes de contaminación comunes incluyen:
Las formulaciones fibrosas vuelven a pegarse a las paredes del tubo después de que se cierra la boquilla.
Bolsas de aire en la tolva a granel que hacen que la bomba dosificadora escupe o salpique el producto hacia arriba.
Llenar demasiado el tubo, dejando espacio insuficiente para que las mandíbulas se sujeten limpiamente.
Electricidad estática que atrae el polvo en suspensión hacia el tubo abierto antes de llenarlo.
La impresión pesada a 6 colores interfiere directamente con la dinámica del flujo de fusión. Los recubrimientos UV y los barnices brillantes aplicados por proveedores de embalajes OEM bloquean la transferencia térmica. Si estos recubrimientos se colocan demasiado cerca de la zona de rizado, el calor no puede penetrar el plástico. La máquina acaba quemando el barniz en lugar de derretir el tubo. Debe coordinar con su proveedor de embalaje para dejar un margen desnudo y sin imprimir en la parte superior del tubo.
Las condiciones ambientales de fábrica influyen mucho en la fase de enfriamiento. Las altas temperaturas ambientales impiden que el plástico fragüe rápidamente después de soltar las mordazas. La alta humedad altera la dinámica térmica de las boquillas de aire caliente. Si el piso de la fábrica se enfría en invierno, el aire ambiente que ingresa al calentador de aire caliente es más frío, lo que puede reducir la temperatura de salida final en la boquilla. Estas variables ambientales provocan deformaciones o canales microscópicos dentro del sello.
Las mordazas de sellado degradadas aplican una presión desigual a lo largo del ancho del tubo. Los dientes desgastados no logran sujetar el plástico correctamente. Las estaciones de engarzado mal alineadas mastican el aluminio en lugar de doblarlo limpiamente. El mantenimiento de rutina de estas piezas de contacto no es negociable. Si el patrón moleteado de las mordazas se desgasta, la máquina no puede aplicar la presión localizada necesaria para fusionar los polímeros.
Combinar el material del tubo con el equipo adecuado
Tubos de plástico y polietileno (PE)
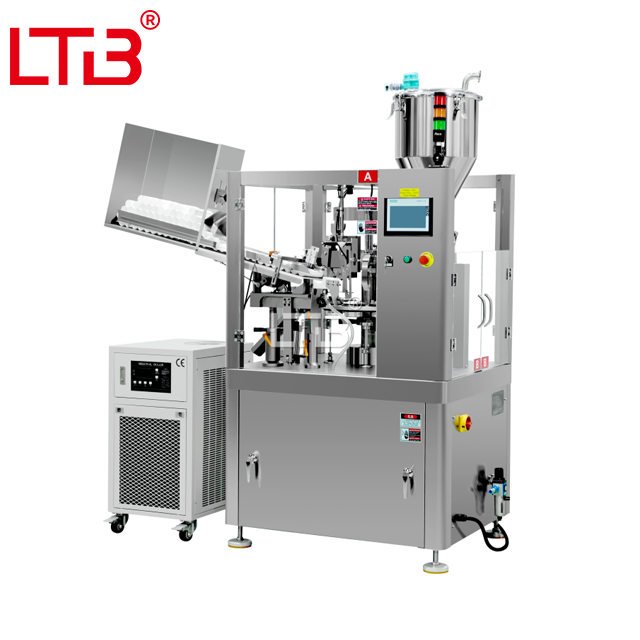
Los tubos de plástico y polietileno (PE) requieren calor directo o fricción para funcionar. Las capas internas de polímero deben alcanzar un índice de flujo de fusión específico para fusionarse permanentemente. Los tramos de tubos de PE de gran volumen exigen un especialista Máquina llenadora y selladora de tubos de plástico . Este equipo garantiza una aplicación precisa de la temperatura manteniendo la zona de sellado libre de barnices externos durante la fase de fusión. Los tubos de PE ofrecen una excelente memoria de rebote, lo que los hace ideales para lociones, limpiadores faciales y champús de uso diario. Debido a que vuelven a su forma original después de apretarlos, el sello debe ser increíblemente fuerte para soportar la presión de vacío repetida generada dentro del tubo.
Tubos Laminados (ABL/PBL)
Los tubos laminados combinan múltiples capas de material para brindar una barrera de protección superior. El Laminado de Barrera de Aluminio (ABL) incluye una fina capa de lámina metálica para bloquear el oxígeno y la luz. El laminado de barrera plástica (PBL) utiliza polímeros especializados como EVOH en lugar de metal. Sus diferentes espesores dictan tolerancias térmicas muy específicas. Los tubos ABL conducen el calor rápidamente gracias al núcleo de aluminio, lo que requiere tiempos de permanencia más cortos pero un enfriamiento muy agresivo para evitar que el plástico se derrita de la lámina. El PBL requiere tiempos de permanencia más prolongados para lograr una soldadura completa porque el calor debe penetrar capas de plástico más gruesas sin quemar el exterior.
Tubos de aluminio
Los tubos de aluminio funcionan con una física completamente diferente. No poseen memoria y quedan deformes cuando se los aprieta. Esto los hace perfectos para ungüentos farmacéuticos o tintes para el cabello de primera calidad en los que desea evitar que el aire vuelva a entrar en el tubo. Sellarlos requiere un proceso de plegado mecánico. Los operadores configuran la máquina para pliegues dobles, triples o en silla según la viscosidad del producto. Debido a que no hay calor involucrado, necesita un Máquina selladora de engarzado de tubos de aluminio . Este equipo depende completamente de la presión mecánica. Aplasta los pliegues de metal, utilizando un revestimiento de látex rociado dentro del extremo del tubo para crear un sello hermético y hermético.
Material del tubo | Características principales | Tecnología recomendada | Requisito de sellado clave |
|---|---|---|---|
Polietileno (PE) | Memoria alta, rebotes, barrera estándar. | Aire Caliente / Ultrasónico | Calor directo o fricción para derretir completamente los polímeros internos. |
Laminado (ABL) | Núcleo de aluminio, excelente barrera al oxígeno/luz. | Aire Caliente / Alta Frecuencia | Tiempo de permanencia corto, refrigeración por agua agresiva para proteger la lámina. |
Laminado (PBL) | Núcleo EVOH, reciclable, buena barrera. | Aire Caliente / Ultrasónico | Tiempo de permanencia más largo calibrado para un espesor de barrera específico. |
Aluminio | Memoria cero, evita la aspiración de aire. | Prensado mecánico | Configuración de pliegue adecuada (doble, triple o plegado en silla de montar). |
Tecnologías principales para un sellado a prueba de fugas
Sistemas de sellado de aire caliente
Los sistemas de sellado por aire caliente dominan la industria del envasado de cosméticos. Una boquilla especializada desciende hasta el extremo abierto del tubo. Dirige una ráfaga concentrada de aire caliente hacia afuera, derritiendo solo la capa interna del plástico. La boquilla presenta patrones de orificios específicos diseñados para dirigir el flujo de aire horizontalmente hacia la zona de sellado, evitando que el calor sople hacia abajo y degrade el producto cosmético. Inmediatamente después de que la boquilla se retrae, unas mandíbulas enfriadas cierran el tubo para fusionar las capas derretidas. Estos sistemas ofrecen alta velocidad, resultados estéticamente agradables y listos para la venta al por menor. Sin embargo, siguen siendo muy sensibles a las fluctuaciones de temperatura de la fábrica. También requieren una estación de refrigeración por agua robusta y en buen estado para fijar el plástico instantáneamente y evitar la distorsión.
Tecnología de sellado ultrasónico
La tecnología ultrasónica adopta un enfoque diferente. Las vibraciones acústicas de alta frecuencia generan calor de fricción localizado directamente entre las capas de plástico. Un cuerno de titanio vibra a aproximadamente 20 kHz contra un yunque, soldando los plásticos de adentro hacia afuera. El equipo de sellado de tubos ultrasónico sobresale en el sellado de contaminación menor del producto. Funciona perfectamente con sueros con alto contenido de aceite, imprimaciones a base de silicona o formulaciones fibrosas que inevitablemente dejan residuos en la zona del sello. La fricción empuja el contaminante fuera del camino mientras suelda. Sigue siendo muy eficiente energéticamente ya que no requiere elementos calefactores continuos. La desventaja implica velocidades ligeramente más lentas en comparación con los sistemas de aire caliente. También necesitarás comprar bocinas y yunques acústicos específicos para cada tamaño de tubo.
Calor radiante y sellado de alta frecuencia
El calor radiante y el sellado de alta frecuencia sirven para aplicaciones cosméticas específicas. Los métodos de alta frecuencia se dirigen a estructuras laminadas específicas que contienen láminas metálicas, utilizando campos electromagnéticos para calentar la capa metálica rápidamente. El calor radiante utiliza elementos calefactores externos para derretir el plástico de afuera hacia adentro. Estos métodos son mucho menos comunes en las líneas de cosméticos estándar debido a la complejidad del equipo, los mayores costos de mantenimiento y, en general, un rendimiento más lento. Por lo general, se reservan para aplicaciones industriales o farmacéuticas altamente especializadas donde el aire caliente estándar no puede penetrar el material.
Características clave para evaluar en una máquina selladora de tubos cosméticos
Busque máquinas con monitoreo en tiempo real impulsado por PLC. El sistema debe rechazar automáticamente los tubos si los parámetros de temperatura o presión caen fuera de la ventana de tolerancia aceptable. Los controles de precisión eliminan el error humano. Si el aire caliente baja cinco grados, la máquina debería detenerse o expulsar los tubos defectuosos inmediatamente, evitando que un lote completo de sellos en frío llegue a la etapa de encartonado. Los motores servoaccionados brindan un control mucho más estricto sobre la presión de la mandíbula en comparación con los cilindros neumáticos más antiguos, que fluctúan según la carga del compresor de aire de la fábrica.
Los mecanismos de llenado de abajo hacia arriba evitan que queden bolsas de aire atrapadas que provocan que los tubos exploten durante el transporte. La boquilla de llenado se sumerge hasta el fondo del tubo vacío y sube lentamente a medida que se dispensa el producto, manteniendo la punta de la boquilla sumergida en el líquido. Las boquillas de cierre positivo detienen los goteos al instante. Las funciones de soplado utilizan una ráfaga rápida de aire comprimido para cortar las lociones fibrosas, evitando que vuelvan a pegarse a las paredes del tubo. La dosificación específica de la formulación garantiza que la zona de sellado permanezca impecable. Un versátil La máquina selladora de tubos cosméticos ofrecerá boquillas intercambiables para diferentes viscosidades.
Evaluar la realidad operativa de cambiar entre diferentes diámetros y longitudes de tubos. Los cambios sin herramientas aportan un valor enorme en la fabricación de cosméticos de alta mezcla. Los operadores deberían poder intercambiar discos, ajustar los volúmenes de llenado y cambiar las mordazas de sellado en menos de treinta minutos. Si un cambio lleva cuatro horas y requiere un mecánico con una caja de herramientas, la eficacia general del equipo (OEE) se desplomará.
Las mordazas integradas enfriadas por agua fijan el sello inmediatamente. El enfriamiento rápido evita que el plástico fundido se deforme cuando el tubo cae sobre el transportador de salida. Esto garantiza un engarzado limpio, plano y listo para la venta al por menor en cada ciclo. Asegúrese de que la unidad enfriadora tenga la capacidad adecuada para manejar funcionamientos continuos a alta velocidad. La temperatura del agua debe mantenerse constantemente entre 10°C y 15°C. Si el enfriador tiene un tamaño insuficiente, la temperatura del agua aumentará lentamente durante un turno largo, lo que provocará que los sellos se deformen por la tarde.
Riesgos de implementación y estrategias de mitigación
Los operadores enfrentan una curva de aprendizaje pronunciada al pasar del sellado manual al automatizado. La calibración de temperatura requiere una comprensión precisa de las condiciones ambientales y el comportamiento del material. Los operadores deben saber cómo leer el comportamiento del plástico. Si el plástico se desprende al abrir las mandíbulas, la temperatura es demasiado alta. Si el sello tiene una línea opaca lechosa en el centro, la temperatura es demasiado baja. Una configuración que funcionó perfectamente en una fábrica de invierno frío podría quemar los tubos durante un turno de verano húmedo.
Establecer estrictos procedimientos operativos estándar (POE). Exija la calibración diaria del triángulo de sellado antes de ejecutar el primer lote. Implemente pruebas rutinarias en la línea para detectar fallas tempranamente. Realice pruebas destructivas de explosión utilizando una prensa neumática. El operador coloca un tubo sellado debajo de una placa de metal y aplica una presión descendente específica (p. ej., 50 PSI durante 10 segundos). Si el sello se mantiene, el lote pasa. Realice pruebas de fugas de vacío sumergiendo tubos sellados en agua dentro de una cámara de vacío. Si aparecen burbujas, el sello está comprometido.
La elección del socio de equipos adecuado determina su éxito a largo plazo. Seleccione una persona de buena reputación Proveedor de máquinas llenadoras de tubos automáticas con una trayectoria comprobada en cosmética. Exija una formación integral in situ para su equipo de mantenimiento. Verifique que tengan repuestos disponibles para evitar semanas de inactividad cuando se quema un elemento calefactor. Insista en realizar pruebas de muestras utilizando su producto a granel específico y tubos vacíos. Asegure un sólido soporte de garantía antes de firmar cualquier orden de compra.
Escalar la producción: actualizar a una línea personalizada
La transición de selladores semiautomáticos independientes a líneas totalmente integradas desbloquea un rendimiento masivo. Los sistemas automatizados eliminan los obstáculos en la manipulación manual. Cuando los operadores cargan manualmente los tubos en un dial giratorio, aparece la fatiga, las velocidades disminuyen y aumentan los riesgos de contaminación. Los operadores tocan los extremos abiertos de los tubos, transfiriendo los aceites de sus guantes a la zona de sellado. La automatización estabiliza todo el ritmo de producción y elimina el contacto humano del camino crítico.
A La línea de envasado de tubos cosméticos personalizados sincroniza cada paso del proceso. Gestiona la alimentación por sonda automatizada desde tolvas a granel. Los sensores de marcas oculares leen el bloque impreso en la parte posterior del tubo y se comunican con los servomotores para girar y orientar los tubos perfectamente. Esto garantiza que los gráficos frontales se alineen exactamente con las mordazas de sellado planas. La línea maneja el llenado, sellado, recorte y codificación láser de lotes a alta velocidad sin problemas. Luego transfiere los tubos terminados directamente al equipo de estuchado automatizado. Este sistema de circuito cerrado elimina por completo el error humano.
Calcule su retorno de la inversión basándose en métricas concretas. Considere las tasas de desperdicio drásticamente reducidas. Cuantificar la eliminación de mano de obra de retrabajo. Mida el impacto de menores costos laborales directos y mayor rendimiento diario. Una línea totalmente automatizada a menudo se amortiza dentro de los primeros dieciocho meses simplemente eliminando el desperdicio de producto a granel y los envases rechazados.
Conclusión
Audite las condiciones actuales de almacenamiento de tubos vacíos para garantizar que las cajas permanezcan climatizadas, secas y sin aplastar.
Solicite pruebas de muestras físicas con su producto a granel específico y tubos vacíos antes de finalizar la compra de cualquier máquina.
Implemente protocolos diarios de prueba de rotura neumática al comienzo de cada turno para verificar los parámetros del triángulo de sellado.
Revise el diseño de su empaque con su proveedor OEM para asegurarse de que la zona de engarzado permanezca completamente libre de barnices pesados y recubrimientos UV.
Actualice a boquillas de llenado de abajo hacia arriba con válvulas de cierre positivo si actualmente experimenta hilos de producto en la zona de sellado.
Preguntas frecuentes
P: ¿Qué causa que un tubo cosmético de plástico tenga fugas en el sello?
R: Las caídas de temperatura durante el proceso de sellado impiden una fusión adecuada. Un tiempo de permanencia insuficiente impide que las capas de polímero se fusionen. El almacenamiento inadecuado del tubo vacío deforma la abertura y provoca una desalineación de la mandíbula. Finalmente, la contaminación del producto en la zona de sellado crea una barrera física contra la soldadura.
P: ¿Qué es mejor para los tubos cosméticos: aire caliente o sellado ultrasónico?
R: El aire caliente proporciona una velocidad superior y excelentes acabados estéticos para ambientes limpios. La tecnología ultrasónica ofrece una confiabilidad inigualable al sellar a través de una contaminación menor del producto. Elija ultrasonido para formulaciones aceitosas o fibrosas donde es difícil mantener la zona de sellado perfectamente limpia.
P: ¿Puede una máquina selladora de tubos cosméticos manejar tubos de plástico y aluminio?
R: Existen algunas máquinas combinadas con cabezales de sellado y engarzado intercambiables. Sin embargo, requieren largos tiempos de cambio y ajustes mecánicos complejos. Generalmente se prefieren máquinas dedicadas para la producción de gran volumen para mantener la eficiencia y reducir el desgaste mecánico.
P: ¿Cómo se prueba la integridad del sello de un tubo cosmético?
R: Los equipos de control de calidad utilizan pruebas en cámaras de vacío sumergidas en agua para identificar microfugas. La prueba de explosión aplica presión neumática directa para encontrar el punto de falla. Las cámaras de simulación de altitud verifican que los tubos permanezcan intactos durante los viajes aéreos. Las pruebas de compresión manuales proporcionan una verificación rápida en la línea.
P: ¿Cuál es el tiempo de permanencia estándar para sellar tubos laminados?
R: El tiempo de permanencia es muy variable. Depende completamente del espesor del laminado, el material de barrera específico (ABL frente a PBL) y la velocidad de la máquina. Los operadores deben realizar pruebas empíricas durante la fase de configuración inicial para encontrar el equilibrio perfecto entre calor y tiempo.
P: ¿Cómo afecta la contaminación del producto al sellado de los tubos?
R: Los aceites, las cremas espesas y los exfoliantes con partículas actúan como una barrera física entre las capas de polímero. Esto evita el enlace molecular requerido para un sello hermético. Incluso cantidades microscópicas de producto pueden provocar puntos débiles que explotan bajo presión.
P: ¿Pueden la impresión de tubos o los barnices causar fugas en el sellado?
R: Sí. Las tintas pesadas o los recubrimientos UV aplicados en la zona de rizado interfieren con la unión térmica. El calor no puede penetrar el barniz para derretir el plástico subyacente. Siempre coordine con los proveedores de empaques para dejar el área del sello al descubierto.


