


Машины для наполнения и запечатывания пластиковых и алюминиевых туб


Инвестиции в упаковочные линии имеют высокие операционные ставки. Нарушения герметизации, утечка продукта и чрезмерное время переналадки напрямую снижают рентабельность производства и нарушают цепочки поставок. Физические свойства первичной упаковки (особенно пластика и ламината по сравнению с алюминием) наряду с соответствием конкретной формуле диктуют совершенно разные процессы механического запечатывания. Несоответствие между рецептурой продукта, материалом труб и архитектурой машины приводит к серьезным узким местам производства и нарушению гигиенических стандартов на производстве. Мы разработали эту систему технической оценки для руководителей операций и закупщиков, чтобы объективно сравнить технологии наполнения пластиковых и алюминиевых туб. Понимая механические особенности каждого формата, вы можете точно оценить возможности гибрида, подобрать оборудование в соответствии с вашими конкретными требованиями к вязкости и снизить риски внедрения до окончательного утверждения спецификаций оборудования. Вы узнаете, как совмещать упаковочные материалы с правильными механизмами запечатывания, чтобы максимизировать эффективность линии и обеспечить строгую целостность продукта.
Материал диктует механизм: пластиковые и ламинированные тубы требуют термической или ультразвуковой сварки, тогда как алюминиевые тубы требуют механического складывания и обжатия.
Гибкость дизайна или барьерная защита. Пластмассы имеют универсальные формы (круглые, овальные) и свойства возврата в исходное состояние, в то время как алюминий обеспечивает абсолютный барьер для чувствительных формул, но ему не хватает гибкости конструкции.
Гибридные ограничения: несмотря на существование комбинированных станков, переключение между пластиковыми и алюминиевыми инструментами приводит к значительному простою при переналадке и механическим сложностям.
Пути масштабирования. Переход от полуавтоматических к полностью автоматическим системам требует оценки требований к пропускной способности с учетом вязкости продукта, допусков на точность заполнения и возможностей снижения ошибок.
Ответственность перед поставщиками. Выбор надежного производителя зависит от строгих заводских приемочных испытаний (FAT) и прозрачных протоколов проверки (IQ/OQ/PQ), особенно в регулируемых отраслях.
Основная механика коммерческой машины для наполнения туб
Определение базовых критериев успеха для любой операции по заполнению туб требует учета заявленных скоростей и сосредоточения внимания на качестве продукции. Высокопроизводительный Машина для наполнения туб должна постоянно подавать точные объемы наполнения, гарантировать целостность герметичного уплотнения, поддерживать гигиенические условия обработки и минимизировать аэрацию продукта во время цикла дозирования. Достижение этих показателей зависит от синхронизации нескольких основных механических подсистем, работающих в тандеме.
Система объемного дозирования
Основой процесса наполнения является объемный поршневой впрыск. Поршень втягивает продукт из бункера в цилиндр при обратном ходе и впрыскивает его через сопло в приемный резервуар при прямом ходе. Поворотный обратный клапан направляет поток и предотвращает противодавление. Если фаза газораспределения нарушена, продукт срезается или протекает, что снижает точность наполнения. Согласование конструкции сопла с вязкостью продукта не подлежит обсуждению для чистых операций.
Тип сопла | Диапазон вязкости (CPS) | Типичный продукт | Механическое действие |
|---|---|---|---|
Запорное сопло | 0–1000 | Тонеры, Вода, Сыворотки | Внутренний штифт опускается, чтобы физически блокировать поток и предотвращать капание. |
Продувочное сопло | 1000 – 50 000 | Лосьоны, Легкие кремы | Резкая струя сжатого воздуха разрезает нить продукта на кончике. |
Насадка для дайвинга | 50 000+ | Тяжелые пасты, гели | Сопло опускается в трубку и поднимается вместе с уровнем заполнения, чтобы предотвратить образование воздушных карманов. |
Динамика ориентации и индексации трубок
Прежде чем произойдет какое-либо запечатывание, произведение искусства должно быть обращено в правильном направлении. Станция ориентации вращает трубку до тех пор, пока фотоэлектрический датчик контрастности не обнаружит напечатанную регистрационную метку (метку глаза). Затем машина фиксирует трубку на месте. Отражающие алюминиевые поверхности усложняют калибровку датчиков по сравнению с матовыми пластиками, требуя современных диффузных или светоотражающих датчиков для предотвращения несовпадения обжимов. Точная индексация с сервоприводом обеспечивает идеальное совмещение печати с передней и задней частью бренда.
Профили труб и гигиенические стандарты
Механические регулировки позволяют машине работать с трубами различной формы. Круглые трубы являются стандартными, но для овальных профилей требуются специально изготовленные шайбы (держатели) для сохранения формы во время индексации и герметизации. Без точно подогнанных шайб овальные трубы деформируются под давлением уплотняющих губок. Гигиеническое наполнение требует специальной архитектуры машин. Для предприятий, работающих с косметикой или фармацевтическими препаратами, требуются возможности очистки на месте (CIP) или стерилизации на месте (SIP).
Дозирующие насосы, бункеры и форсунки должны иметь санитарные тройные зажимы.
Поверхности, контактирующие с продуктом, должны быть изготовлены из нержавеющей стали 316L, отполированной до определенного значения Ra.
Система должна обеспечивать агрессивную химическую промывку без необходимости полного демонтажа машины.
Уплотнения и уплотнительные кольца должны быть одобрены FDA и устойчивы к воздействию высокотемпературного пара.
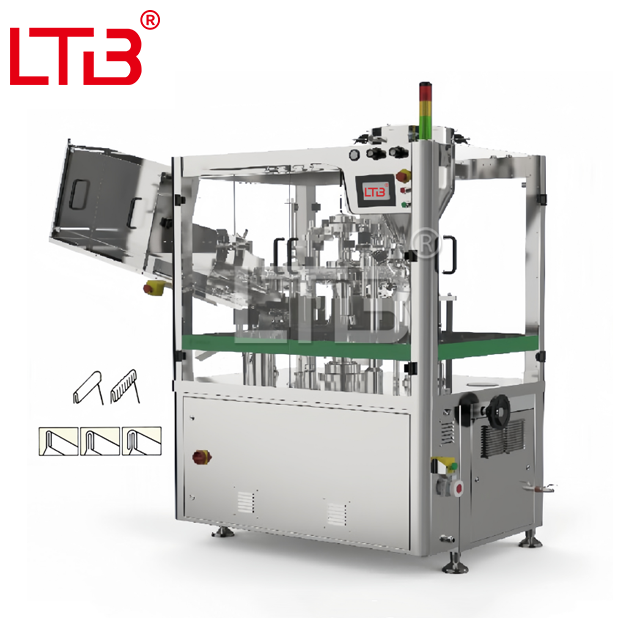
Оценка машины для наполнения и запечатывания пластиковых туб
При развертывании Машина для наполнения и запечатывания пластиковых туб . Основным критерием успеха является достижение чистой, эстетичной и устойчивой к разрыву герметизации без ухудшения качества продукта из-за чрезмерной теплопередачи. Пластмассы и ламинаты плавятся, образуя соединение, требующее точного контроля температуры, давления и времени.
Горячий воздух против технологий ультразвуковой сварки
Сварка горячим воздухом является отраслевым стандартом высокоскоростного производства. Механизм точно направляет нагретый воздух в стенку внутренней трубки, чтобы размягчить пластик. Специальная перегородка внутри сопла горячего воздуха обеспечивает попадание тепла на внутреннюю стену, одновременно защищая внешнюю стену от ожогов. Сразу после нагрева охлажденные механические губки зажимают пломбу и штампуют код партии. Системы горячего воздуха обеспечивают высокую надежность и эффективно справляются со стандартными материалами из полиэтилена (PE) и пластикового барьерного ламината (PBL).
И наоборот, Ультразвуковой запайщик труб использует акустический инструмент на основе трения. Титановый акустический рупор вибрирует на высоких частотах (обычно 20 кГц или 35 кГц) относительно наковальни, генерируя локализованное тепло строго на границе раздела уплотнений. Эта технология превосходно подходит для термочувствительных составов, поскольку она не излучает тепло по корпусу тюбика. Он эффективно справляется с более толстыми стенками труб и герметизирует даже незначительные загрязнения продукта в зоне уплотнения.
Устранение неисправностей пластикового уплотнения
Операторы должны постоянно контролировать качество уплотнений. Выход из строя пластикового уплотнения обычно указывает на конкретную ошибку калибровки. Вы можете диагностировать основную причину, изучив физические характеристики бракованной трубки.
Вздутие внешней стенки: указывает на слишком высокую температуру горячего воздуха или слишком длительное время нагрева.
Слабое или отслаивающееся уплотнение: указывает на недостаточное давление зажима, недостаточную температуру нагрева или изношенную наковальню.
Утечки в углах: указывает на плохое выравнивание зажимов, неправильное центрирование трубки в шайбе или неравномерную температуру охлаждающего блока.
Загрязненный сварной шов: возникает из-за того, что высоковязкий продукт выходит из сопла и покрывает внутреннюю область уплотнения перед зажимом губок.
Оценка машины для наполнения и запечатывания алюминиевых туб
Ан Машина для наполнения и запечатывания алюминиевых туб работает на совершенно других механических принципах. Алюминий нельзя сваривать при нагревании; он должен быть физически сложен. Критерии успеха направлены на достижение многократной воздухонепроницаемой обжимки, обеспечивающей абсолютный барьер против кислорода, влаги и света.
Механические механизмы обжима и складывания
Процесс складывания требует последовательности механических операций, выполняемых отдельными станциями. Машина сглаживает открытый конец, несколько раз сгибает его и, наконец, сжимает, создавая герметичный механический замок. Требования к инструментам для обработки алюминия очень высоки. Обжимные губки должны быть обработаны с точными допусками, чтобы предотвратить микротрещины алюминиевого корпуса в процессе складывания. Если челюсти оказывают неравномерное давление, металл рвется, разрушая барьер.
Станция выравнивания: гладкие губки сжимают открытый конец цилиндрической трубы.
Первая станция складывания: специальная губка сгибает сплющенный конец на 180 градусов.
Вторая станция складывания: другая челюсть сгибает металл во второй раз.
Станция обжима: гофрированные губки плотно прижимают складки и штампуют код партии непосредственно на металле.
Тип сгиба | Уровень безопасности | Лучшее приложение |
|---|---|---|
Седловидная складка | Стандартный | Базовые мази, художественные краски, стандартные клеи. |
Двойная складка | Высокий | Аптечные кремы, средства местного применения. |
Седло и обратная складка | Максимум | Летучие химикаты, суперклеи, реактивные реагенты. |
Барьерная защита и ограничения материалов
Алюминий остается золотым стандартом для летучих активных ингредиентов, фармацевтических мазей, суперклеев, жидкостей для тестирования реагентов и реактивных химикатов. Металл обеспечивает непроницаемый барьер, который предотвращает выщелачивание эфирных масел и предотвращает разрушение кислородом чувствительных фармацевтических соединений. Многие алюминиевые системы наполнения включают вторичное уплотнение алюминиевой фольгой или используют тубы с внутренними латексными лентами, чтобы гарантировать герметичность закрытия.
Риск реализации связан с физическими ограничениями материала. Алюминию не хватает отскока. Если в процессе индексации, наполнения или упаковки на тубе появляются вмятины, повреждение является необратимым и приводит к немедленной отбраковке продукта. Алюминиевые складные тубы в основном ограничены стандартной цилиндрической формой, что ограничивает гибкость конструкции для маркетинговых команд, ищущих уникальные профили полок.
Гибридные системы и индивидуальные конфигурации линий наполнения и запечатывания туб
Подразделения, работающие с разнообразным ассортиментом продукции, часто используют машины, предназначенные для обработки как пластиковых, так и алюминиевых туб на одном шасси. В то время как Индивидуальная линия наполнения и запечатывания туб предлагает теоретическую гибкость, она требует тщательной оценки эксплуатационных реалий и затрат на техническое обслуживание.
Инженерные компромиссы и общие компоненты
Одна базовая машина может совместно использовать станции дозирования и индексации. Поршневой насос, бункер и датчики ориентации выполняют одни и те же основные задачи независимо от материала. Однако станции запечатывания принципиально разные. Станция горячего воздуха или ультразвуковая станция не могут сгибать металл, а механические обжимные губки не могут сваривать пластик. Гибридные машины решают эту проблему, позволяя операторам физически заменять модули уплотнений на главной палубе.
Реальность протоколов переключения
Замена пластика на алюминий — это не простое действие. Это требует квалифицированного обслуживающего персонала и значительного времени простоя. Стандартный протокол переналадки включает в себя множество тяжелых механических регулировок, которые отнимают ценное производственное время.
Выполните протокол CIP, чтобы удалить предыдущий продукт из системы дозирования.
Отсоедините пневмолинии и снимите сопла горячего воздуха и нагревательные элементы.
Установите тяжелые механические станции складывания и точно выровняйте обжимные губки с помощью щупов.
Поменяйте местами все транспортировочные шайбы на индексирующей цепи, чтобы они соответствовали новому диаметру трубки.
Перекалибруйте фотоэлектрические датчики, чтобы они считывали отражающий металл, а не матовый пластик.
Запустите сухой цикл на низкой скорости, чтобы проверить время индексации и зазор между губками.
Инвестирование в гибридную систему имеет смысл для контрактных производителей с большими партиями разнообразной продукции, где четырехчасовая переналадка легко вписывается в многодневный производственный график. Если на вашем предприятии требуется несколько смен материалов в неделю, покупка двух специализированных машин с меньшей производительностью обеспечит более высокую общую эффективность оборудования (OEE), чем одну гибридную установку.
Увеличение масштабов: автоматическая машина для наполнения косметических туб
Переход от полуавтоматического к полностью автоматическому производству требует оценки требований к пропускной способности с учетом вязкости продукта, допусков на точность заполнения и возможностей снижения ошибок. Обновление до Автоматическая машина для наполнения косметических туб коренным образом меняет динамику труда и потенциал производительности упаковочной линии.
Пропускная способность и интеграция датчиков
Полуавтоматические системы требуют, чтобы оператор вручную загружал пустые тубы в шайбы. Максимальная производительность этих установок составляет от 20 до 30 пробирок в минуту. Они представляют собой более низкие капитальные затраты и подходят для коротких тиражей или запуска операций. Полностью автоматические системы управляют всем процессом без ручного вмешательства. Пустые тубы сбрасывают в бункер или загружают через кассеты. Машина автоматически подает, ориентирует, наполняет, запечатывает и выбрасывает готовый продукт. Высокоскоростная индексация перемещает от 60 до 100+ пробирок в минуту.
Чтобы поддерживать производительность на высоких скоростях, автоматические машины используют усовершенствованный набор датчиков, позволяющий свести на нет ошибки заполнения и предотвратить механические сбои.
Датчик присутствия трубки: предотвращает срабатывание дозирующего насоса, если шайба пуста, экономя сыпучий продукт и предотвращая беспорядочную очистку.
Датчик ориентации: идеально выравнивает отметку перед тем, как трубка входит в станцию запечатывания.
Датчик уровня заполнения: обнаруживает воздушные карманы или недостаточное заполнение сразу после дозирующей станции.
Датчик выброса: подтверждает, что готовая трубка успешно вышла из машины и не застряла в шайбе.
Последующая интеграция упаковки
Автоматический наполнитель редко работает изолированно. Оно должно легко интегрироваться с последующим оборудованием для создания непрерывного потока. Готовые тубы выбрасываются непосредственно на передаточный конвейер, который подает в картонажную машину. Оттуда коробки проходят через чеквейер для проверки соответствия объема заполнения перед подачей в упаковщик коробок. Синхронизация ПЛК тубонаполнителя с последующим оборудованием через Ethernet/IP или сухие контакты предотвращает микроостановки. Чеквейер также может обеспечивать обратную связь с дозирующим насосом с сервоприводом наполнителя для автоматической корректировки веса на лету. Этот процесс известен как контроль тенденций.
Выбор поставщика: проверка производителя машины для наполнения туб
Отделение авторитетных OEM-производителей от сборщиков низкого уровня требует строгих критериев проверки. Надежность вашей упаковочной линии полностью зависит от технических стандартов, поддерживаемых выбранной вами упаковочной линией. производитель машин для наполнения туб.
Оценка протокола FAT
Никогда не принимайте машину без строгого протокола заводских приемочных испытаний (FAT). FAT должен включать в себя использование ваших реальных формул продукта и вашего фактического запаса труб на предприятии поставщика. Тестирования с водой или лосьоном недостаточно. Вы должны убедиться, что дозирующие форсунки выдерживают вашу конкретную вязкость без образования натяжек и что уплотнительные губки создают устойчивые к разрыву сварные швы.
Выполните непрерывную работу в течение 1 часа на максимальной номинальной скорости, чтобы проверить отсутствие тепловой перегрузки или отклонения времени.
Выполните 10-минутную симуляцию поломки и восстановления, чтобы проверить работу программного обеспечения при сбоях.
Проведите испытание давления на разрыв уплотнения с использованием вакуумной камеры на случайных образцах из цикла.
Выполните анализ стандартного отклонения массы наполнения (CpK), чтобы проверить объемную точность поршневого насоса.
Послепродажная поддержка и открытая архитектура
Снижение риска выходит за рамки первоначальной покупки. Остерегайтесь скрытых затрат на фирменные изнашиваемые детали и заблокированное программное обеспечение. Убедитесь, что производитель собирает машину, используя стандартные, доступные во всем мире компоненты. Пневматика, ПЛК и серводвигатели должны быть произведены признанными промышленными брендами, такими как Allen-Bradley, Siemens или Festo. Если датчик выходит из строя во время ночной смены, вам нужна возможность найти замену у местного промышленного поставщика, а не ждать неделями доставки фирменной детали из-за границы.
Заключение
Чтобы продолжить модернизацию упаковочной линии, выполните следующие шаги:
Составьте полную матрицу продуктов с подробным указанием удельного веса, вязкости при температуре наполнения и размера частиц для каждой формулы, которую вы собираетесь использовать.
Отправьте физические образцы пустых тюбиков и нерасфасованного продукта поставщику оборудования для проведения формального исследования возможностей и проверки выбора насадки.
Разработайте спецификацию требований пользователя (URS), в которой четко определены требуемая пропускная способность, приемлемый процент брака и необходимые протоколы интеграции ПЛК.
Запланируйте заводское приемочное испытание (FAT) лично или в прямом эфире, чтобы проверить целостность пломб и точность дозирования, прежде чем санкционировать окончательную отгрузку оборудования.
Часто задаваемые вопросы
Вопрос: Каково среднее время перехода с пластика на алюминий на гибридной машине для наполнения туб?
Ответ: Замена пластиковых и алюминиевых инструментов на гибридном станке обычно занимает от 2 до 4 часов. Этот простой включает в себя удаление станций горячего воздуха или ультразвуковой сварки, установку тяжелых механических обжимных губок, замену трубных шайб на разные диаметры и повторную калибровку датчиков ориентации для считывания отражающего металла, а не матового пластика.
Вопрос: Может ли машина для наполнения туб обрабатывать как круглые, так и овальные тубы?
О: Да, но для этого требуются детали определенного размера. Овальные трубки не могут помещаться в стандартные круглые шайбы; для них требуются держатели, изготовленные по индивидуальному заказу, чтобы предотвратить деформацию во время индексации и герметизации. Кроме того, датчики ориентации и уплотнительные губки должны быть отрегулированы так, чтобы они идеально совпадали с более широким профилем овальной трубки.
Вопрос: Может ли ультразвуковой запайщик туб обрабатывать ламинированные тубы?
А: Да. Ультразвуковые герметики очень эффективны как для туб из пластикового барьерного ламината (PBL), так и для труб из алюминиевого барьерного ламината (ABL). Акустическое трение генерирует тепло непосредственно на границе раздела уплотнений. Этот метод хорошо работает для более толстых ламинатов и позволяет машине успешно сваривать, даже если незначительные остатки продукта загрязняют область сварки.
Вопрос: Что вызывает отказ уплотнения в машине для наполнения и запечатывания пластиковых туб?
Ответ: Нарушение герметичности пластиковых трубок в первую очередь связано с неправильными настройками температуры, неправильным временем нагрева или недостаточным давлением зажима. Если высоковязкий продукт вытекает из сопла и загрязняет внутреннюю стенку области уплотнения, зажимы горячего воздуха не смогут сформировать чистый, устойчивый к разрыву сварной шов.
Вопрос: Как автоматическая машина для наполнения косметических туб справляется с высоковязкими кремами?
Ответ: Для обработки густых кремов и паст в автоматических машинах используются подогреваемые бункеры с перемешиванием для улучшения потока продукта. Они используют поршневые насосы объемного действия для принудительного дозирования и используют специальные погружные насадки, которые опускаются в трубу и поднимаются вместе с уровнем наполнения, предотвращая образование воздушных карманов и слипание продукта.
Вопрос: На что следует обратить внимание при выборе производителя машины для наполнения туб?
Ответ: Отдайте предпочтение производителям, которые предлагают строгие заводские приемочные испытания (FAT) с использованием вашего реального массового продукта и трубок. Убедитесь, что они предоставляют документацию о соответствии требованиям GMP (IQ/OQ/PQ), если это необходимо, гарантируют доступность местного специалиста по обслуживанию и производят машины с использованием непатентованных, доступных по всему миру ПЛК и пневматических компонентов.
Вопрос: Стоит ли контрактному производителю (CMO) вкладывать средства в линию наполнения и запечатывания туб?
А: Да. Для директоров по маркетингу инвестиции часто оправданы. Несмотря на высокие первоначальные капитальные затраты и более длительное время переналадки, специальная гибридная линия обеспечивает исключительную гибкость, необходимую для участия в торгах по различным контрактам — от фармацевтических алюминиевых мазей до косметических пластиковых лосьонов — без необходимости устанавливать две отдельные машины.


