


Maszyny do napełniania i zamykania rur z tworzyw sztucznych i aluminium


Inwestycje w linie pakujące wiążą się z wysokim ryzykiem operacyjnym. Awarie uszczelnień, wycieki produktów i nadmierne czasy przezbrajania bezpośrednio obniżają marże produkcyjne i zakłócają łańcuchy dostaw. Właściwości fizyczne opakowań podstawowych – zwłaszcza tworzyw sztucznych i laminatów w porównaniu z aluminium – wraz ze specyficznym dopasowaniem receptury, narzucają zupełnie inne procesy mechanicznego uszczelniania. Niedopasowanie pomiędzy formułą produktu, materiałem tuby i architekturą maszyny prowadzi do poważnych wąskich gardeł produkcyjnych i pogorszenia standardów higienicznych na hali produkcyjnej. Opracowaliśmy te ramy oceny technicznej dla liderów operacyjnych i liderów zaopatrzenia, aby obiektywnie porównać technologie napełniania rur z tworzyw sztucznych i aluminium. Rozumiejąc realia mechaniczne każdego formatu, można dokładnie ocenić możliwości hybrydowe, dopasować sprzęt do konkretnych wymagań dotyczących lepkości i ograniczyć ryzyko wdrożenia przed sfinalizowaniem specyfikacji sprzętu. Dowiesz się, jak dopasować materiały opakowaniowe do odpowiednich mechanizmów uszczelniających, aby zmaksymalizować wydajność linii i zachować ścisłą integralność produktu.
Materiał dyktuje mechanizm: Rury z tworzyw sztucznych i laminatów wymagają zgrzewania termicznego lub ultradźwiękowego, podczas gdy rury aluminiowe wymagają mechanicznego składania i zaciskania.
Elastyczność projektu a ochrona bariery: Tworzywa sztuczne oferują wszechstronne kształty (okrągłe, owalne) i właściwości odbijania, podczas gdy aluminium zapewnia absolutną barierę dla wrażliwych receptur, ale brakuje mu elastyczności projektowania.
Ograniczenia hybrydowe: Chociaż istnieją maszyny kombinowane, przełączanie między narzędziami z tworzywa sztucznego i aluminium powoduje znaczne przestoje związane z przezbrojeniem i złożoność mechaniczną.
Ścieżki skalowalności: Przejście z systemów półautomatycznych do w pełni automatycznych wymaga oceny wymagań dotyczących wydajności pod kątem lepkości produktu, tolerancji dokładności napełniania i możliwości redukcji błędów.
Odpowiedzialność dostawcy: wybór niezawodnego producenta zależy od rygorystycznych testów akceptacji fabrycznej (FAT) i przejrzystych protokołów walidacyjnych (IQ/OQ/PQ), szczególnie w branżach regulowanych.
Podstawowa mechanika komercyjnej maszyny do napełniania tubek
Zdefiniowanie podstawowych kryteriów powodzenia każdej operacji napełniania probówek wymaga spojrzenia poza podane prędkości i skupienia się na jakości wyjściowej. Wysoka wydajność maszyna do napełniania tub musi stale zapewniać dokładne objętości napełnienia, gwarantować integralność hermetycznego uszczelnienia, utrzymywać higieniczne warunki przetwarzania i minimalizować napowietrzanie produktu podczas cyklu dozowania. Osiągnięcie tych wskaźników opiera się na synchronizacji kilku podstawowych podsystemów mechanicznych pracujących w tandemie.
Wolumetryczny system dozowania
Sercem procesu napełniania jest objętościowy wtrysk tłokowy. Tłok zasysa produkt ze zbiornika do cylindra podczas suwu grzbietowego i wtryskuje go przez dyszę do oczekującego pojemnika podczas suwu do przodu. Obrotowy zawór zwrotny kieruje przepływ i zapobiega powstawaniu przeciwciśnienia. Jeśli rozrząd zaworów jest wyłączony, produkt ścina się lub przecieka, niszcząc dokładność napełniania. Dopasowanie konstrukcji dyszy do lepkości produktu nie podlega negocjacjom w przypadku czystych operacji.
Typ dyszy | Zakres lepkości (CPS) | Typowy produkt | Działanie mechaniczne |
|---|---|---|---|
Dysza odcinająca | 0 - 1000 | Toniki, woda, serum | Wewnętrzny sworzeń opada, aby fizycznie zablokować przepływ i zapobiec kapaniu. |
Dysza wydmuchowa | 1000 - 50 000 | Balsamy, lekkie kremy | Ostry podmuch sprężonego powietrza przecina sznurek produktu na końcówce. |
Dysza do nurkowania | 50 000+ | Ciężkie pasty, żele | Dysza opuszcza się do rury i podnosi się wraz z poziomem napełnienia, aby zapobiec tworzeniu się kieszeni powietrznych. |
Orientacja rury i dynamika indeksowania
Zanim nastąpi jakiekolwiek uszczelnienie, grafika musi być zwrócona we właściwym kierunku. Stacja orientacyjna obraca rurkę, aż fotoelektryczny czujnik kontrastu wykryje wydrukowany znak rejestracyjny (znak oka). Następnie maszyna blokuje rurę na miejscu. Odblaskowe powierzchnie aluminiowe komplikują kalibrację czujnika w porównaniu z matowymi tworzywami sztucznymi, wymagając zaawansowanych czujników dyfuzyjnych lub odblaskowych, aby zapobiec nieprawidłowemu zaciśnięciu. Precyzyjne indeksowanie wspomagane serwomechanizmem zapewnia idealne dopasowanie uszczelki do brandingu z przodu i z tyłu.
Profile rur i standardy higieniczne
Mechaniczne regulacje umożliwiają maszynie obsługę rur o różnych kształtach. Rury okrągłe są standardem, ale profile owalne wymagają specjalnie obrobionych krążków (uchwytów), aby zachować kształt podczas indeksowania i uszczelniania. Bez dokładnie dopasowanych krążków owalne rurki odkształcają się pod naciskiem szczęk zgrzewających. Higieniczne napełnianie wymaga specyficznej architektury maszyn. Obiekty obsługujące kosmetyki lub farmaceutyki wymagają funkcji czyszczenia na miejscu (CIP) lub sterylizacji na miejscu (SIP).
Pompy dozujące, zbiorniki i dysze muszą być wyposażone w przyłącza sanitarne z trzema zaciskami.
Powierzchnie stykające się z produktem muszą być wykonane ze stali nierdzewnej 316L polerowanej do określonej wartości Ra.
System musi umożliwiać agresywne płukanie chemiczne bez konieczności całkowitego demontażu maszyny.
Uszczelki i pierścienie typu O-ring muszą posiadać atest FDA i być odporne na parę o wysokiej temperaturze.
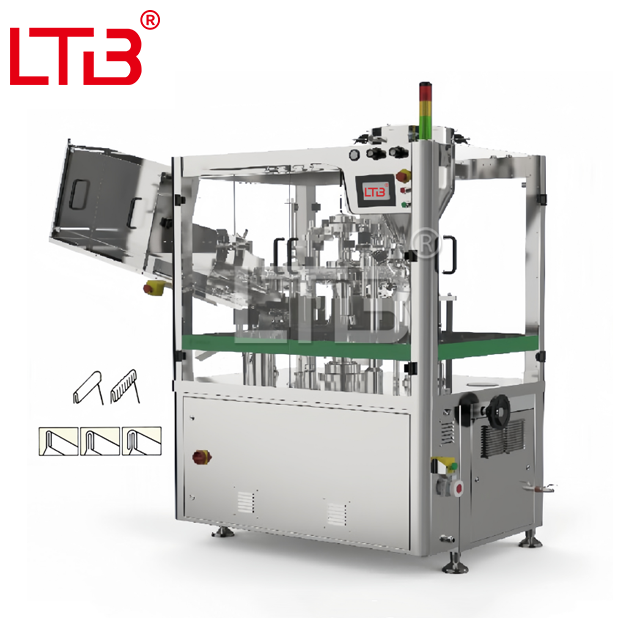
Ocena maszyny do napełniania plastikowych rurek
Podczas wdrażania a maszyna do uszczelniania napełniania rur z tworzyw sztucznych , główne kryteria sukcesu skupiają się na uzyskaniu czystego, estetycznego i odpornego na pękanie uszczelnienia bez degradacji produktu w wyniku nadmiernego przenikania ciepła. Tworzywa sztuczne i laminaty topią się, tworząc wiązanie, wymagające precyzyjnej kontroli temperatury, ciśnienia i czasu.
Technologie zgrzewania gorącym powietrzem a ultradźwiękowe
Zgrzewanie gorącym powietrzem jest standardem branżowym w przypadku szybkiej produkcji. Mechanizm precyzyjnie kieruje ogrzane powietrze na ściankę dętki, co powoduje zmiękczenie plastiku. Specjalna przegroda wewnątrz dyszy gorącego powietrza zapewnia skierowanie ciepła na wewnętrzną ścianę, jednocześnie chroniąc ścianę zewnętrzną przed przypaleniem. Natychmiast po podgrzaniu schłodzone mechaniczne szczęki zaciskają się, aby docisnąć uszczelkę i stemplować kod partii. Systemy gorącego powietrza zapewniają niezawodność przy dużych prędkościach i skutecznie radzą sobie ze standardowymi materiałami z polietylenu (PE) i laminatu z barierą z tworzywa sztucznego (PBL).
I odwrotnie, ultradźwiękowy uszczelniacz wypełniacza rur wykorzystuje oprzyrządowanie akustyczne oparte na tarciu. Tytanowy róg akustyczny wibruje z wysokimi częstotliwościami (zwykle 20 kHz lub 35 kHz) w stosunku do kowadła, generując zlokalizowane ciepło dokładnie na styku uszczelnienia. Technologia ta doskonale sprawdza się w przypadku preparatów wrażliwych na ciepło, ponieważ nie emituje ciepła w dół korpusu tuby. Skutecznie radzi sobie z grubszymi ściankami rur i uszczelnia w przypadku niewielkich zanieczyszczeń produktu w obszarze uszczelnienia.
Rozwiązywanie problemów z awariami uszczelek plastikowych
Operatorzy muszą stale monitorować jakość uszczelnień. Kiedy plastikowa uszczelka ulegnie uszkodzeniu, zwykle wskazuje to na konkretny błąd kalibracji. Możesz zdiagnozować pierwotną przyczynę, badając właściwości fizyczne odrzuconej probówki.
Pęcherzowa ściana zewnętrzna: Wskazuje, że temperatura gorącego powietrza jest zbyt wysoka lub czas ogrzewania jest zbyt długi.
Słabe lub łuszczące się uszczelnienie: Sugeruje niewystarczający nacisk szczęk, niewystarczającą temperaturę ogrzewania lub zużyte kowadło.
Nieszczelne narożniki: wskazują na nieprawidłowe ustawienie szczęk, nieprawidłowe wycentrowanie rurki w krążku lub nierówną temperaturę bloku chłodzącego.
Zanieczyszczona spoina: Spowodowana przez bardzo lepki produkt wydobywający się z dyszy i pokrywający wewnętrzną powierzchnię uszczelniającą przed zaciśnięciem szczęk.
Ocena maszyny do napełniania rur aluminiowych
Jakiś maszyna do uszczelniania napełniania rur aluminiowych działa na zupełnie innych zasadach mechanicznych. Aluminium nie można spawać na gorąco; musi być fizycznie złożony. Kryteria sukcesu skupiają się na uzyskaniu wielokrotnego, hermetycznego zagniatania, które zapewnia absolutną barierę przed tlenem, wilgocią i światłem.
Mechaniczne mechanizmy zaciskania i składania
Proces składania wymaga sekwencji operacji mechanicznych wykonywanych przez odrębne stanowiska. Maszyna spłaszcza otwarty koniec, zagina go wielokrotnie, a na koniec zagniata na płasko, tworząc hermetyczny zamek mechaniczny. Wymagania dotyczące narzędzi do aluminium są rygorystyczne. Szczęki zaciskające muszą być obrobione z zachowaniem precyzyjnych tolerancji, aby zapobiec mikropęknięciom aluminiowej obudowy podczas procesu składania. Jeśli szczęki wywierają nierówny nacisk, metal pęka, naruszając barierę.
Stacja spłaszczająca: Gładkie szczęki dociskają otwarty koniec cylindrycznej rury na płasko.
Stacja pierwszego składania: Specjalna szczęka wygina spłaszczony koniec o 180 stopni.
Druga stacja składania: Kolejna szczęka składa metal po raz drugi.
Stacja zaciskania: Szczęki faliste dociskają fałdy i stemplują kod partii bezpośrednio w metalu.
Typ składania | Poziom bezpieczeństwa | Najlepsza aplikacja |
|---|---|---|
Składanie siodła | Standard | Podstawowe maści, farby artystyczne, kleje standardowe. |
Kontrafałda | Wysoki | Kremy farmaceutyczne, zabiegi miejscowe. |
Składanie siodłowe i odwrotne | Maksymalny | Lotne chemikalia, superkleje, odczynniki reaktywne. |
Ochrona barier i ograniczenia materiałowe
Aluminium pozostaje złotym standardem w przypadku lotnych składników aktywnych, maści farmaceutycznych, superklejów, płynów do testowania odczynników i reaktywnych chemikaliów. Metal zapewnia nieprzepuszczalną barierę, która zapobiega wypłukiwaniu olejków eterycznych i zapobiega rozkładowi wrażliwych związków farmaceutycznych przez tlen. Wiele aluminiowych zestawów do napełniania integruje dodatkowe uszczelnienie z folii aluminiowej lub wykorzystuje rurki z wewnętrznymi taśmami lateksowymi, aby zagwarantować hermetyczne zamknięcia.
Ryzyko wdrożenia koncentruje się na fizycznych ograniczeniach materiału. Aluminium nie ma odbicia. Jeśli tuba wgnieci się podczas indeksowania, napełniania lub pakowania, uszkodzenie będzie trwałe i spowoduje natychmiastowe odrzucenie produktu. Aluminiowe tuby składane są ograniczone głównie do standardowych kształtów cylindrycznych, co ogranicza elastyczność projektowania dla zespołów marketingowych poszukujących unikalnych profili półek.
Systemy hybrydowe i niestandardowe konfiguracje linii do napełniania rur
Osoby obsługujące różnorodne portfolio produktów często korzystają z maszyn zaprojektowanych do obsługi rur plastikowych i aluminiowych na jednym podwoziu. Podczas gdy niestandardowa linia do uszczelniania napełniania rur zapewnia teoretyczną elastyczność, wymaga dokładnej oceny realiów operacyjnych i kosztów konserwacji.
Inżynierskie kompromisy i wspólne komponenty
Pojedyncza maszyna bazowa może dzielić stacje dozujące i indeksujące. Pompa tłokowa, zbiornik i czujniki orientacji wykonują te same podstawowe zadania niezależnie od materiału. Jednakże stacje uszczelniające różnią się zasadniczo. Gorące powietrze lub stacja ultradźwiękowa nie zginają metalu, a mechaniczne szczęki zaciskające nie zgrzewają plastiku. Maszyny hybrydowe rozwiązują ten problem, umożliwiając operatorom fizyczną wymianę modułów uszczelniających na pokładzie głównym.
Rzeczywistość protokołów wymiany
Zamiana tworzywa sztucznego na aluminium nie wymaga naciśnięcia przycisku. Wymaga wykwalifikowanego personelu konserwacyjnego i znacznych przestojów. Standardowy protokół zmiany obejmuje wiele ciężkich regulacji mechanicznych, które pochłaniają cenne godziny produkcji.
Wykonaj protokół CIP, aby usunąć poprzedni produkt z systemu dozowania.
Odłącz przewody pneumatyczne i wymontuj dysze gorącego powietrza oraz elementy grzejne.
Zamontuj ciężkie mechaniczne stacje składania i precyzyjnie wyrównaj szczęki zaciskające za pomocą szczelinomierzy.
Zamień wszystkie krążki transportowe na łańcuchu indeksującym, aby dopasować je do nowej średnicy rury.
Ponownie skalibruj czujniki fotoelektryczne, aby odczytywały metal odblaskowy zamiast matowego plastiku.
Uruchom cykl na sucho przy niskiej prędkości, aby sprawdzić czas indeksowania i luz szczęk.
Inwestycja w system hybrydowy ma sens w przypadku producentów kontraktowych oferujących długie serie różnorodnych produktów, gdzie czterogodzinna zmiana łatwo daje się wchłonąć w wielodniowy harmonogram produkcji. Jeśli Twój zakład wymaga wielu zmian materiałów tygodniowo, zakup dwóch dedykowanych maszyn o niższej wydajności zapewni wyższą ogólną efektywność sprzętu (OEE) niż pojedyncza jednostka hybrydowa.
Skalowanie w górę: automatyczna maszyna do napełniania tubek kosmetycznych
Skalowanie produkcji półautomatycznej do w pełni automatycznej wymaga oceny wymagań dotyczących wydajności pod kątem lepkości produktu, tolerancji dokładności napełniania i możliwości redukcji błędów. Aktualizacja do wersji automatyczna maszyna do napełniania tub kosmetycznych zasadniczo zmienia dynamikę pracy i potencjał wyjściowy linii pakującej.
Przepustowość i integracja czujników
Systemy półautomatyczne wymagają od operatora ręcznego ładowania pustych probówek do krążków. Jednostki te osiągają maksymalną wydajność od 20 do 30 probówek na minutę. Reprezentują niższe nakłady inwestycyjne i pasują do krótkich serii lub operacji start-up. W pełni automatyczne systemy obsługują cały proces bez ręcznej interwencji. Puste probówki wrzuca się do zbiornika zbiorczego lub ładuje poprzez kasety. Maszyna automatycznie podaje, orientuje, napełnia, zgrzewa i wyrzuca gotowy produkt. Szybkie indeksowanie przesuwa od 60 do ponad 100 probówek na minutę.
Aby utrzymać wydajność przy dużych prędkościach, maszyny automatyczne wykorzystują zaawansowany układ czujników, aby wyeliminować błędy napełniania i zapobiec awariom mechanicznym.
Czujnik obecności rurki: Zapobiega uruchomieniu pompy dozującej, jeśli krążek jest pusty, oszczędzając produkt luzem i zapobiegając bałaganowi w czyszczeniu.
Czujnik orientacji: Idealnie wyrównuje znacznik, zanim rurka wejdzie do stacji zgrzewającej.
Czujnik poziomu napełnienia: Wykrywa kieszenie powietrzne lub krótkie napełnienia bezpośrednio za stacją dozującą.
Czujnik wyrzutu: potwierdza, że gotowa tuba pomyślnie opuściła maszynę i nie zakleszczyła się w krążku.
Integracja opakowań na późniejszym etapie
Automatyczny wypełniacz rzadko działa w izolacji. Musi płynnie integrować się z urządzeniami końcowymi, aby zapewnić ciągły przepływ. Gotowe tuby są wyrzucane bezpośrednio na przenośnik transportowy, który zasila kartoniarkę. Stamtąd kartony przechodzą przez wagę kontrolną w celu sprawdzenia zgodności objętości napełnienia przed wprowadzeniem do maszyny pakującej. Synchronizacja sterownika PLC napełniacza rur z urządzeniami znajdującymi się dalej za pośrednictwem sieci Ethernet/IP lub styków bezprądowych zapobiega mikroprzestojom. Waga kontrolna może również przekazywać informację zwrotną do napędzanej serwo pompy dozującej napełniacza, aby na bieżąco korygować ciężar napełnienia, co jest procesem znanym jako kontrola trendu.
Wybór dostawcy: weryfikacja producenta maszyny do napełniania tub
Oddzielenie renomowanych producentów OEM od mniejszych monterów wymaga rygorystycznych kryteriów weryfikacji. Niezawodność Twojej linii pakującej zależy całkowicie od standardów technicznych przestrzeganych przez wybranych producent maszyn do napełniania tub.
Ocena protokołu FAT
Nigdy nie przyjmuj dostawy maszyny bez rygorystycznego protokołu fabrycznego testu odbiorczego (FAT). FAT musi obejmować sprawdzenie rzeczywistych receptur produktów i rzeczywistych zapasów tubek w zakładzie dostawcy. Testowanie za pomocą wody lub ogólnego balsamu jest niewystarczające. Należy sprawdzić, czy dysze dozujące wytrzymują określoną lepkość bez tworzenia sznurków i czy szczęki uszczelniające tworzą spoiny odporne na pękanie.
Wykonaj 1-godzinną nieprzerwaną pracę przy maksymalnej prędkości znamionowej, aby sprawdzić, czy nie występuje przeciążenie termiczne lub błąd rozrządu.
Wykonaj 10-minutową symulowaną sekwencję awarii i odzyskiwania, aby przetestować obsługę błędów przez oprogramowanie.
Przeprowadzić badanie ciśnienia rozrywającego uszczelnienia przy użyciu komory próżniowej na losowych próbkach z serii.
Przeprowadź analizę odchylenia standardowego ciężaru wypełnienia (CpK), aby sprawdzić dokładność objętościową pompy tłokowej.
Wsparcie posprzedażowe i otwarta architektura
Ograniczanie ryzyka wykracza poza początkowy zakup. Uważaj na ukryte koszty zastrzeżonych części eksploatacyjnych i zablokowanego oprogramowania. Upewnij się, że producent zbudował maszynę przy użyciu standardowych, dostępnych na całym świecie komponentów. Pneumatyka, sterowniki PLC i serwomotory powinny pochodzić od uznanych marek przemysłowych, takich jak Allen-Bradley, Siemens lub Festo. Jeśli czujnik ulegnie awarii podczas nocnej zmiany, potrzebujesz możliwości zakupu zamiennika od lokalnego dostawcy przemysłowego, zamiast czekać tygodniami na wysyłkę zastrzeżonej części z zagranicy.
Wniosek
Aby kontynuować modernizację linii pakującej, wykonaj następujące kroki:
Skompiluj kompleksową matrycę produktów zawierającą szczegółowe informacje na temat ciężaru właściwego, lepkości w temperaturze napełniania i wielkości cząstek dla każdej receptury, którą zamierzasz stosować.
Wyślij fizyczne próbki pustych tub i produktów masowych do dostawcy sprzętu, aby przeprowadzić formalne badanie zdolności i test wyboru dyszy.
Przygotuj specyfikację wymagań użytkownika (URS), która wyraźnie definiuje wymaganą przepustowość, akceptowalny współczynnik odrzuceń i niezbędne protokoły integracji PLC na dalszym etapie.
Zaplanuj osobisty lub transmitowany na żywo test akceptacji fabrycznej (FAT), aby sprawdzić integralność uszczelnienia i dokładność dozowania przed zatwierdzeniem końcowej wysyłki sprzętu.
Często zadawane pytania
P: Jaki jest średni czas zmiany rodzaju tworzywa sztucznego na aluminium w hybrydowej maszynie do napełniania tub?
Odp.: Zamiana narzędzi z tworzywa sztucznego na aluminium na maszynie hybrydowej zajmuje zwykle od 2 do 4 godzin. Ten przestój obejmuje usunięcie stanowisk zgrzewania gorącym powietrzem lub ultradźwiękowym, zainstalowanie ciężkich mechanicznych szczęk zaciskających, wymianę krążków rurowych na różne średnice i ponowną kalibrację czujników orientacji w celu odczytu odblaskowego metalu zamiast matowego plastiku.
P: Czy maszyna do napełniania tubek może obsługiwać zarówno tuby okrągłe, jak i owalne?
Odp.: Tak, ale wymaga to części o określonych rozmiarach. Rurki owalne nie mogą być umieszczone w standardowych okrągłych krążkach; wymagają oprawek wykonanych na zamówienie, aby zapobiec odkształceniom podczas indeksowania i uszczelniania. Dodatkowo czujniki orientacji i szczęki zgrzewające muszą być ustawione tak, aby idealnie pasowały do szerszego profilu rury owalnej.
P: Czy ultradźwiękowy uszczelniacz do rur może obsługiwać laminowane tuby?
O: Tak. Zgrzewarki ultradźwiękowe są bardzo skuteczne zarówno w przypadku rur z laminatu z barierą z tworzywa sztucznego (PBL), jak i z laminatu z barierą aluminiową (ABL). Tarcie akustyczne generuje ciepło bezpośrednio na styku uszczelnienia. Ta metoda sprawdza się dobrze w przypadku grubszych laminatów i pozwala na skuteczne spawanie maszyny, nawet jeśli drobne pozostałości produktu zanieczyszczą obszar zgrzewu.
P: Co powoduje awarię uszczelnienia w maszynie do napełniania plastikowych rurek?
Odp.: Awarie uszczelek w rurkach plastikowych wynikają głównie z niewłaściwych ustawień temperatury, nieprawidłowego czasu przebywania w procesie ogrzewania lub niewystarczającego nacisku szczęk. Jeśli bardzo lepki produkt wypłynie z dyszy i zanieczyści wewnętrzną ściankę obszaru zgrzewania, szczęki gorącego powietrza nie będą w stanie utworzyć czystej, odpornej na pękanie spoiny.
P: W jaki sposób automatyczna maszyna do napełniania tubek kosmetycznych radzi sobie z bardzo lepkimi kremami?
Odp.: Do obsługi ciężkich kremów i past automatyczne maszyny wykorzystują podgrzewane, mieszane leje zasypowe, aby poprawić przepływ produktu. Wykorzystują pompy tłokowe wyporowe do silnego dozowania i wykorzystują specjalistyczne dysze nurkowe, które opuszczają się do rury i unoszą wraz z poziomem napełnienia, zapobiegając uwięzieniu kieszeni powietrznych i sznurowaniu produktu.
P: Na co powinienem zwrócić uwagę przy wyborze producenta maszyny do napełniania tub?
Odp.: Należy nadać priorytet producentom oferującym rygorystyczne testy akceptacji fabrycznej (FAT) przy użyciu rzeczywistego produktu masowego i tubek. Upewnij się, że w razie potrzeby dostarczą dokumentację zgodności z GMP (IQ/OQ/PQ), zagwarantuj dostępność lokalnego technika serwisowego i zbuduj maszyny przy użyciu niezastrzeżonych, dostępnych na całym świecie komponentów PLC i pneumatycznych.
P: Czy niestandardowa linia do uszczelniania napełniania rur jest warta inwestycji dla producenta kontraktowego (CMO)?
O: Tak. W przypadku CMO inwestycja jest często uzasadniona. Pomimo wysokich początkowych nakładów kapitałowych i dłuższych czasów przezbrajania, niestandardowa linia hybrydowa zapewnia wyjątkową elastyczność niezbędną do składania ofert w ramach różnorodnych kontraktów – od farmaceutycznych maści aluminiowych po kosmetyczne balsamy plastikowe – bez konieczności ustawiania dwóch oddzielnych maszyn.


