


Машыны для напаўнення і запайка пластыкавых труб супраць алюмініевых


Інвестыцыі ў ўпаковачныя лініі нясуць вялікія аперацыйныя стаўкі. Няспраўнасці ўшчыльнення, уцечка прадукту і празмерны час пераходу непасрэдна зніжаюць маржу вытворчасці і парушаюць ланцужкі паставак. Фізічныя ўласцівасці першаснай упакоўкі — у прыватнасці, пластыка і ламінатаў у параўнанні з алюмініем — разам з адпаведнасцю спецыяльнай формулы вызначаюць зусім іншыя працэсы механічнай герметызацыі. Неадпаведнасць паміж рэцэптурай прадукту, матэрыялам труб і архітэктурай машыны прыводзіць да сур'ёзных вузкіх месцаў у вытворчасці і пагаршэння гігіенічных стандартаў на падлозе прадпрыемства. Мы распрацавалі гэтую структуру тэхнічнай ацэнкі для кіраўнікоў аперацый і закупак, каб аб'ектыўна параўнаць тэхналогіі напаўнення пластыкавых і алюмініевых трубак. Разумеючы механічныя асаблівасці кожнага фармату, вы можаце дакладна ацаніць гібрыдныя магчымасці, падагнаць абсталяванне ў адпаведнасці з вашымі канкрэтнымі патрабаваннямі да глейкасці і знізіць рызыкі пры ўкараненні, перш чым дапрацоўваць спецыфікацыі абсталявання. Вы даведаецеся, як выраўноўваць вашыя ўпаковачныя матэрыялы з правільнымі механізмамі запячатвання, каб максымізаваць эфектыўнасць лініі і падтрымліваць строгую цэласнасць прадукту.
Матэрыял дыктуе механізм: пластыкавыя і ламінатныя трубкі патрабуюць тэрмічнай або ультрагукавой герметызацыі, у той час як алюмініевыя трубкі патрабуюць механічнага згортвання і абціскання.
Гнуткасць канструкцыі супраць бар'ернай абароны: пластмасы прапануюць розныя формы (круглую, авальную) і ўласцівасці адскоку, у той час як алюміній забяспечвае абсалютны бар'ер для адчувальных формул, але не мае гнуткасці дызайну.
Гібрыдныя абмежаванні: хоць і існуюць камбінаваныя машыны, пераключэнне паміж пластыкавым і алюмініевым інструментам прыводзіць да значнага часу прастою і механічнай складанасці.
Шляхі маштабаванасці: пераход ад паўаўтаматычных да цалкам аўтаматычных сістэм патрабуе ацэнкі патрабаванняў да прапускной здольнасці ў залежнасці ад глейкасці прадукту, дапушчальных адхіленняў у дакладнасці напаўнення і магчымасцей зніжэння памылак.
Адказнасць пастаўшчыка: выбар надзейнага вытворцы залежыць ад строгіх завадскіх прыёмачных выпрабаванняў (FAT) і празрыстых пратаколаў праверкі (IQ/OQ/PQ), асабліва ў рэгуляваных галінах.
Асноўная механіка камерцыйнай машыны для напаўнення труб
Вызначэнне базавых крытэрыяў поспеху для любой аперацыі па напаўненні трубак патрабуе агляду заяўленых хуткасцей і канцэнтрацыі ўвагі на якасці выхаду. Высокапрадукцыйны машына для напаўнення трубак павінна пастаянна забяспечваць дакладныя аб'ёмы запаўнення, гарантаваць цэласнасць герметычнага ўшчыльнення, падтрымліваць гігіенічныя ўмовы апрацоўкі і мінімізаваць аэрацыю прадукту падчас цыкла дазавання. Дасягненне гэтых паказчыкаў залежыць ад сінхранізацыі некалькіх асноўных механічных падсістэм, якія працуюць у тандэме.
Аб'ёмная сістэма дазавання
Сэрцам працэсу напаўнення з'яўляецца аб'ёмны поршневы ўпырск. Поршань забірае прадукт з бункера ў цыліндр на заднім ходзе і ўпырсквае яго праз сопла ў чакальную ёмістасць на пярэднім ходзе. Паваротны зваротны клапан накіроўвае паток і прадухіляе супрацьціск. Калі клапан ГРМ адключаны, прадукт зрываецца або выцякае, што парушае дакладнасць напаўнення. Адпаведнасць канструкцыі сопла глейкасці прадукту не падлягае абмеркаванню для чыстых аперацый.
Тып асадкі | Дыяпазон глейкасці (CPS) | Тыповы прадукт | Механічнае дзеянне |
|---|---|---|---|
Запорная насадка | 0 - 1000 | Тонікі, вада, сыроваткі | Унутраныя кроплі шпількі фізічна блакуюць паток і прадухіляюць капанне. |
Насадка для прадзьмуху | 1 000 - 50 000 | Ласьёны, лёгкія крэмы | Рэзкі ўдар сціснутага паветра разразае кончык ніткі прадукту. |
Насадка для дайвінга | 50 000+ | Цяжкія пасты, гелі | Насадка апускаецца ў трубку і падымаецца разам з узроўнем напаўнення, каб прадухіліць паветраныя кішэні. |
Арыентацыя трубкі і дынаміка індэксацыі
Перш чым адбудзецца герметызацыя, твор павінен быць накіраваны ў правільным кірунку. Станцыя арыентацыі круціць трубку, пакуль фотаэлектрычны датчык кантраснасці не выявіць надрукаваную рэгістрацыйную пазнаку (знак вока). Затым машына фіксуе трубку на месцы. Святлоадбівальныя алюмініевыя паверхні ўскладняюць каліброўку датчыка ў параўнанні з матавым пластыкам, патрабуючы ўдасканаленых дыфузных або святлоадбівальных датчыкаў для прадухілення няправільных зморшчын. Дакладная індэксацыя з сервоприводом забяспечвае ідэальнае супадзенне ўшчыльнення з пярэдняй і задняй маркай.
Трубныя профілі і гігіенічныя нормы
Механічныя рэгуляванні дазваляюць машыне працаваць з рознымі формамі труб. Круглыя трубы з'яўляюцца стандартнымі, але авальныя профілі патрабуюць спецыяльна апрацаваных шайбаў (трымальнікаў), каб захаваць форму падчас індэксацыі і герметызацыі. Без дакладных шайбаў авальныя трубкі дэфармуюцца пад ціскам пломбіровщиков. Гігіенічнае напаўненне патрабуе асаблівай архітэктуры машыны. У памяшканнях, дзе працуюць з касметыкай або фармацэўтычнымі прэпаратамі, неабходныя магчымасці ачысткі на месцы (CIP) або стэрылізацыі на месцы (SIP).
Помпы-дазатары, бункеры і фарсункі павінны мець сантэхнічныя злучэнні з трыма заціскамі.
На паверхнях, якія кантактуюць з прадуктам, павінна быць нержавеючая сталь 316L, адпаліраваная да пэўнага значэння Ra.
Сістэма павінна дазваляць агрэсіўную хімічную прамыўку без неабходнасці поўнага дэмантажу машыны.
Ушчыльнення і ўшчыльняльныя кольцы павінны быць зацверджаны FDA і быць устойлівымі да пары з высокай тэмпературай.
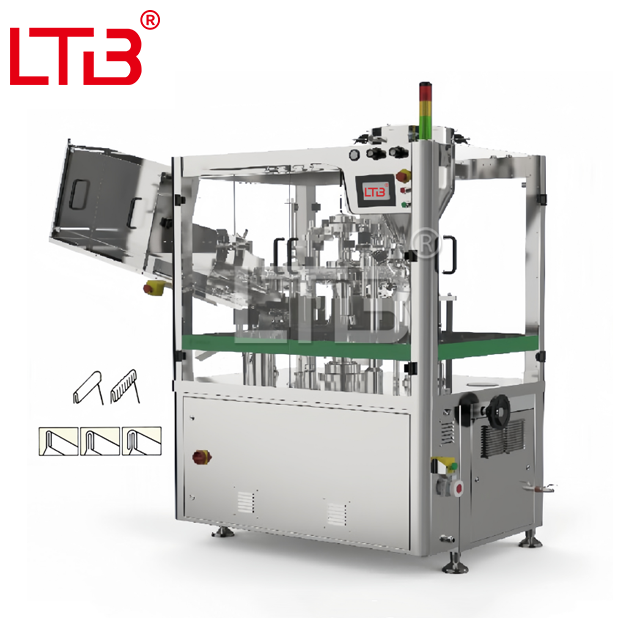
Ацэнка машыны для напаўнення пластыкавых трубак
Пры разгортванні а машына для запаивания пластыкавых трубак , асноўныя крытэрыі поспеху засяроджваюцца на дасягненні чыстага, эстэтычна прыемнага і ўстойлівага да разрыву ўшчыльнення без пагаршэння якасці прадукту з-за празмернай цеплаперадачы. Пластмасы і ламінаты плавяцца, утвараючы сувязь, што патрабуе дакладнага кантролю тэмпературы, ціску і часу.
Гарачае паветра супраць ультрагукавых тэхналогій герметызацыі
Герметызацыя гарачым паветрам з'яўляецца галіновым стандартам для высакахуткаснай вытворчасці. Механізм накіроўвае дакладна нагрэтае паветра ва ўнутраную сценку трубы, каб змякчыць пластык. Спецыяльная перагародка ўнутры сопла гарачага паветра забяспечвае накіраванне цяпла на ўнутраную сценку, адначасова абараняючы знешнюю сценку ад апёку. Адразу пасля награвання астуджаныя механічныя губкі заціскаюць, каб націснуць пломбу і праштампаваць код партыі. Сістэмы гарачага паветра забяспечваюць надзейнасць высокай хуткасці і эфектыўна спраўляюцца са стандартнымі матэрыяламі з поліэтылену (PE) і пластыкавага бар'ернага ламінату (PBL).
І наадварот, ан Ультрагукавы герметык для напаўнення трубак выкарыстоўвае акустычны інструмент на аснове трэння. Тытанавы акустычны гудок вібруе на высокіх частотах (звычайна 20 кГц або 35 кГц) на кавадле, ствараючы лакалізаванае цяпло строга на мяжы ўшчыльнення. Гэтая тэхналогія пераўзыходзіць цеплаадчувальныя склады, таму што яна не выпраменьвае цяпло ўніз па корпусе трубкі. Ён эфектыўна апрацоўвае больш тоўстыя сценкі труб і герметызуе нязначныя забруджвання прадуктам у вобласці ўшчыльнення.
Пошук і ліквідацыю няспраўнасцяў пластыкавай пломбы
Аператары павінны пастаянна кантраляваць якасць пломбы. Калі пластыкавая пломба выходзіць з ладу, гэта звычайна паказвае на пэўную памылку каліброўкі. Вы можаце дыягнаставаць асноўную прычыну, вывучыўшы фізічныя характарыстыкі адхіленай трубкі.
Знешняя сценка з пухірамі: паказвае на занадта высокую тэмпературу гарачага паветра або занадта доўгі час нагрэву.
Слабае ўшчыльненне або адслойванне: паказвае на недастатковы ціск сківіцы, недастатковую тэмпературу нагрэву або зношаную кавадлу.
Уцечка кутоў: паказвае на дрэннае выраўноўванне сківіц, няправільнае цэнтраванне трубкі ў шайбе або нераўнамерную тэмпературу блока астуджэння.
Забруджанае зварное шво: выклікана вельмі вязкім прадуктам, які выцякае з сопла і пакрывае ўнутраную вобласць ушчыльнення перад заціскам губак.
Ацэнка машыны для напаўнення алюмініевых труб
Ан машына для напаўнення алюмініевых трубак працуе на зусім іншых механічных прынцыпах. Алюміній нельга зварваць цяплом; ён павінен быць фізічна складзены. Крытэрыі поспеху засяроджваюцца на дасягненні шматразовай герметычнай абцісканасці, якая забяспечвае абсалютны бар'ер супраць кіслароду, вільгаці і святла.
Механічныя механізмы абціскання і складання
Працэс згортвання патрабуе паслядоўнасці механічных аперацый, якія выконваюцца рознымі станцыямі. Машына расплюшчвае адкрыты канец, некалькі разоў згінае яго на сябе і, нарэшце, абціскае, каб стварыць герметычны механічны замак. Патрабаванні да інструментаў для алюмінія вельмі жорсткія. Абціскныя губкі павінны быць апрацаваны з дакладнымі допускамі, каб прадухіліць мікраразломы ў алюмініевым корпусе падчас працэсу згортвання. Калі сківіцы аказваюць нераўнамерны ціск, метал рвецца, парушаючы бар'ер.
Станцыя сплюшчвання: Гладкія губкі прыціскаюць адкрыты канец цыліндрычнай трубкі.
Станцыя першага згінання: спецыяльная сківіца згінае пляскаты канец на 180 градусаў.
Станцыя другога згінання: іншая сківіца другі раз згортвае метал на сябе.
Абціскная станцыя: гафрыраваныя губкі шчыльна прыціскаюць згіны і ўбіваюць код партыі непасрэдна ў метал.
Складаны тып | Узровень бяспекі | Лепшае прымяненне |
|---|---|---|
Сядлавая зморшчына | Стандартны | Базавыя мазі, мастацкія фарбы, стандартныя клеі. |
Двайны складок | Высокі | Фармацэўтычныя крэмы, мясцовае лячэнне. |
Сядло і зваротная складка | Максімум | Лятучыя хімічныя рэчывы, суперклеі, рэактыўныя рэагенты. |
Бар'ерная абарона і матэрыяльныя абмежаванні
Алюміній застаецца залатым стандартам для лятучых актыўных інгрэдыентаў, фармацэўтычных мазяў, суперклеяў, вадкасцей для тэставання рэагентаў і рэактыўных хімічных рэчываў. Метал стварае непранікальны бар'ер, які прадухіляе вымыванне эфірных алеяў і перашкаджае кіслароду разбураць адчувальныя фармацэўтычныя злучэнні. Многія ўстаноўкі для напаўнення алюмініем аб'ядноўваюць другасную герметызацыю алюмініевай фальгой або выкарыстоўваюць трубкі з унутранымі латекснымі стужкамі, каб гарантаваць герметычнасць закрыццяў.
Рызыка ўкаранення сканцэнтравана на фізічных абмежаваннях матэрыялу. Алюмінію не хапае адскоку. Калі падчас працэсу індэксацыі, напаўнення або ўпакоўкі трубка ўвагнута, пашкоджанне незваротнае, што прывядзе да неадкладнай адмовы ад прадукту. Алюмініевыя складаныя трубы абмежаваныя ў асноўным стандартнымі цыліндрычнымі формамі, што абмяжоўвае гнуткасць дызайну для маркетынгавых каманд, якія шукаюць унікальныя профілі паліц.
Гібрыдныя сістэмы і індывідуальныя канфігурацыі лініі ўшчыльнення для напаўнення труб
Аперацыі, якія працуюць з разнастайнымі партфелямі прадуктаў, часта вывучаюць машыны, распрацаваныя для апрацоўкі як пластыкавых, так і алюмініевых трубак на адным шасі. У той час як а нестандартная лінія ўшчыльнення для напаўнення труб прапануе тэарэтычную гнуткасць, яна патрабуе ўважлівай ацэнкі эксплуатацыйных рэалій і накладных выдаткаў на тэхнічнае абслугоўванне.
Інжынерныя кампрамісы і агульныя кампаненты
Адна базавая машына можа сумесна выкарыстоўваць станцыі дазавання і індэксацыі. Поршневы помпа, бункер і датчыкі арыентацыі выконваюць аднолькавыя асноўныя задачы незалежна ад матэрыялу. Аднак станцыі ўшчыльнення прынцыпова адрозніваюцца. Гарачапаветраная або ультрагукавая станцыя не можа згортваць метал, а механічныя абціскныя губкі не могуць зварваць пластык. Гібрыдныя машыны вырашаюць гэта, дазваляючы аператарам фізічна мяняць месцы ўшчыльняючых модуляў на галоўнай палубе.
Рэальнасць пратаколаў пераходу
Пераход з пластыка на алюміній - гэта не кнопкавая аперацыя. Гэта патрабуе кваліфікаванага абслугоўваючага персаналу і значных прастояў. Стандартны пратакол пераключэння ўключае ў сябе некалькі цяжкіх механічных рэгуляванняў, якія адымаюць каштоўныя гадзіны вытворчасці.
Выканайце пратакол CIP, каб выдаліць папярэдні прадукт з сістэмы дазавання.
Адлучыце пнеўматычныя лініі і зніміце сопла гарачага паветра і награвальныя элементы.
Устанавіце цяжкія механічныя складаныя станцыі і дакладна выраўнуйце абціскныя губкі з дапамогай щупаў.
Памяняйце ўсе транспартныя шайбы на ланцужку індэксацыі ў адпаведнасці з новым дыяметрам трубкі.
Адкалібруйце фотаэлектрычныя датчыкі, каб счытваць святлоадбівальны метал замест матавага пластыка.
Запусціце сухі цыкл на нізкай хуткасці, каб праверыць час індэксацыі і зазор сківіц.
Інвестыцыі ў гібрыдную сістэму маюць сэнс для кантрактных вытворцаў з вялікімі серыямі разнастайнай прадукцыі, дзе чатырохгадзінны пераход лёгка ўпісваецца ў шматдзённы графік вытворчасці. Калі вашаму прадпрыемству патрабуецца некалькі разоў замяняць матэрыял у тыдзень, набыццё дзвюх спецыяльных машын з меншай прадукцыйнасцю дае больш высокую агульную эфектыўнасць абсталявання (OEE), чым адна гібрыдная ўстаноўка.
Пашырэнне маштабу: аўтаматычная машына для напаўнення касметычных тубікаў
Маштабаванне ад паўаўтаматычнай да цалкам аўтаматычнай вытворчасці патрабуе ацэнкі патрабаванняў да прапускной здольнасці ў залежнасці ад глейкасці прадукту, дапушчальных адхіленняў у дакладнасці напаўнення і магчымасці зніжэння памылак. Абнаўленне да an аўтаматычная машына для напаўнення касметычных тубікаў прынцыпова змяняе дынаміку працы і патэнцыял вытворчасці ўпаковачнай лініі.
Прапускная здольнасць і інтэграцыя датчыкаў
Паўаўтаматычныя сістэмы патрабуюць ад аператара ўручную загрузкі пустых трубак у шайбы. Гэтыя прылады дасягаюць ад 20 да 30 трубак у хвіліну. Яны ўяўляюць сабой меншыя капітальныя выдаткі і падыходзяць для кароткіх серый або стартавых аперацый. Цалкам аўтаматычныя сістэмы апрацоўваюць увесь працэс без ручнога ўмяшання. Пустыя трубкі скідаюць у бункер для насыпных мас або загружаюць праз касеты. Машына аўтаматычна падае, арыентуе, запаўняе, запячатвае і выдаляе гатовы прадукт. Высакахуткасная індэксацыя забяспечвае ад 60 да 100+ трубак у хвіліну.
Каб падтрымліваць ураджайнасць на высокіх хуткасцях, аўтаматычныя машыны выкарыстоўваюць пашыраны набор датчыкаў, каб ліквідаваць памылкі запаўнення і прадухіліць механічныя збоі.
Датчык прысутнасці трубкі: прадухіляе спрацоўванне помпы-дазатара, калі шайба пустая, захоўваючы масавы прадукт і прадухіляючы брудную ачыстку.
Датчык арыентацыі: ідэальна выраўноўвае вокавую пазнаку перад тым, як трубка ўваходзіць у станцыю запячатвання.
Датчык узроўню запаўнення: выяўляе паветраныя кішэні або кароткія запаўненні адразу пасля дазавальнай станцыі.
Датчык выкіду: пацвярджае, што гатовая трубка паспяхова выйшла з машыны і не заклініла ў шайбе.
Інтэграцыя ўпакоўкі ніжэй па плыні
Аўтаматычны напаўняльнік рэдка працуе ізалявана. Ён павінен бесперашкодна інтэгравацца з наступным абсталяваннем для стварэння бесперапыннага патоку. Гатовыя трубы выкідваюцца непасрэдна на перадаткавы канвеер, які падае кардонную машыну. Адтуль кардонныя скрынкі праходзяць праз кантрольную вагу для праверкі адпаведнасці аб'ёму запаўнення, перш чым паступіць у пакавальнік скрынь. Сінхранізацыя ПЛК напаўняльніка трубкі з наступным абсталяваннем праз Ethernet/IP або сухія кантакты прадухіляе мікразастоі. Кантрольныя вагі таксама могуць забяспечваць зваротную сувязь з помпай-дазатарам напаўняльніка з сервапрывадам для аўтаматычнай карэкцыі вагі напаўнення на хаду, працэс, вядомы як кантроль тэндэнцыі.
Выбар пастаўшчыка: праверка вытворцы машыны для напаўнення туб
Аддзяленне аўтарытэтных OEM-вытворцаў ад зборшчыкаў нізкага ўзроўню патрабуе строгіх крытэрыяў праверкі. Надзейнасць вашай упаковачнай лініі цалкам залежыць ад тэхнічных стандартаў, якіх прытрымліваецца ваш выбар вытворца машын для напаўнення туб.
Ацэнка пратаколу FAT
Ніколі не прымайце пастаўку машыны без строгага пратаколу завадскіх прыёмачных выпрабаванняў (FAT). FAT павінен уключаць правядзенне вашых рэальных формул прадукту і вашага фактычнага запасу цюбікаў на прадпрыемстве пастаўшчыка. Тэставанне вадой або агульным ласьёнам недастаткова. Вы павінны пераканацца, што дазавальныя фарсункі спраўляюцца з вашай пэўнай глейкасцю без нацягвання нітак і што ўшчыльняльныя губкі ствараюць зварныя швы, устойлівыя да разрыву.
Выканайце 1-гадзінны бесперапынны запуск на максімальнай намінальнай хуткасці, каб праверыць цеплавую перагрузку або дрэйф часу.
Выканайце 10-хвілінную імітацыю паслядоўнасці паломкі і аднаўлення, каб праверыць апрацоўку памылак праграмнага забеспячэння.
Правядзіце выпрабаванне ўшчыльнення на разрыў ціску з дапамогай вакуумнай камеры на выпадковых пробах з серыі.
Правядзіце аналіз стандартнага адхілення вагі напаўнення (CpK), каб праверыць аб'ёмную дакладнасць поршневага помпы.
Падтрымка пасля продажу і адкрытая архітэктура
Зніжэнне рызыкі выходзіць за рамкі першапачатковай пакупкі. Сачыце за схаванымі выдаткамі на запатэнтаваныя дэталі і заблакіраванае праграмнае забеспячэнне. Пераканайцеся, што вытворца стварае машыну з выкарыстаннем стандартных, даступных ва ўсім свеце кампанентаў. Пнеўматыка, ПЛК і серварухавікі павінны паступаць ад прызнаных прамысловых брэндаў, такіх як Allen-Bradley, Siemens або Festo. Калі датчык выходзіць з ладу падчас начной змены, вам патрэбна магчымасць знайсці замену ў мясцовага прамысловага пастаўшчыка, а не чакаць тыднямі, пакуль запатэнтаваная частка будзе дастаўлена з-за мяжы.
Заключэнне
Каб працягнуць мадэрнізацыю ўпаковачнай лініі, выканайце наступныя крокі:
Складзіце поўную матрыцу прадукту з падрабязным указаннем удзельнай вагі, глейкасці пры тэмпературы напаўнення і памеру часціц для кожнай формулы, якую вы збіраецеся выкарыстоўваць.
Адпраўце фізічныя ўзоры вашых пустых трубак і масавых прадуктаў пастаўшчыку абсталявання для правядзення афіцыйнага даследавання магчымасцей і тэсту выбару соплаў.
Складзіце спецыфікацыю патрабаванняў да карыстальніка (URS), якая дакладна вызначае вашу неабходную прапускную здольнасць, прымальныя паказчыкі адмовы і неабходныя пратаколы інтэграцыі ПЛК ніжэй па плыні.
Заплануйце асабістае або жывую трансляцыю заводскіх прыёмачных выпрабаванняў (FAT), каб праверыць цэласнасць ушчыльнення і дакладнасць дазавання, перш чым даць дазвол на апошнюю адгрузку абсталявання.
FAQ
Пытанне: Які сярэдні час пераходу паміж пластыкам і алюмініем на машыне для напаўнення гібрыдных трубак?
A: Замена пластыкавых і алюмініевых інструментаў на гібрыднай машыне звычайна займае ад 2 да 4 гадзін. Гэты прастой прадугледжвае выдаленне станцый гарачага паветра або ультрагукавой герметызацыі, усталяванне цяжкіх механічных абціскных губак, замену шайбаў для труб розных дыяметраў і паўторную каліброўку датчыкаў арыентацыі для счытвання святлоадбівальнага металу замест матавага пластыка.
Пытанне: Ці можа машына для напаўнення тубаў апрацоўваць як круглыя, так і авальныя трубкі?
A: Так, але гэта патрабуе дэталяў пэўнага памеру. Авальныя трубы не могуць сядзець у стандартных круглых шайбах; яны патрабуюць вырабленых на заказ трымальнікаў для прадухілення дэфармацыі падчас індэксацыі і герметызацыі. Акрамя таго, датчыкі арыентацыі і ўшчыльняючыя губкі павінны быць адрэгуляваны так, каб ідэальна супадаць з больш шырокім профілем авальнай трубкі.
Пытанне: ці можа ўшчыльняльнік ультрагукавой трубкі апрацоўваць ламінаваныя трубкі?
A: Так. Ультрагукавыя герметыкі вельмі эфектыўныя як для пластыкавых бар'ерных ламінатаў (PBL), так і для алюмініевых бар'ерных ламінатаў (ABL). Гукавое трэнне стварае цяпло непасрэдна на мяжы ўшчыльнення. Гэты метад добра працуе для больш тоўстых ламінатаў і дазваляе машыне паспяхова зварваць, нават калі нязначныя рэшткі прадукту забруджваюць вобласць ушчыльнення.
Пытанне: што выклікае парушэнне ўшчыльнення ў машыне для ўшчыльнення пластыкавых трубак?
A: Няспраўнасці ўшчыльнення ў пластыкавых трубах у першую чаргу адбываюцца з-за няправільных налад тэмпературы, няправільнага часу нагрэву або недастатковага ціску на сківіцу. Калі вельмі глейкі прадукт выцякае з сопла і забруджвае ўнутраную сценку зоны ўшчыльнення, губкі гарачага паветра не могуць утварыць чысты, устойлівы да разрыву зварны шво.
Пытанне: Як аўтаматычная машына для напаўнення касметычных цюбікаў апрацоўвае высокавязкія крэмы?
A: Для апрацоўкі тоўстых крэмаў і паст аўтаматычныя машыны выкарыстоўваюць бункеры з падагрэвам і мяшаннем для паляпшэння патоку прадукту. У іх выкарыстоўваюцца аб'ёмныя поршневыя помпы для моцнага дазавання і спецыяльныя вадалазныя асадкі, якія апускаюцца ў трубку і падымаюцца разам з узроўнем запаўнення, прадухіляючы захоп паветраных кішэняў і нацягванне прадукту.
Пытанне: на што трэба звярнуць увагу пры выбары вытворцы машыны для напаўнення труб?
A: Аддавайце перавагу вытворцам, якія прапануюць строгія завадскія прыёмачныя выпрабаванні (FAT) з выкарыстаннем вашага фактычнага прадукту і трубак. Пераканайцеся, што яны прадастаўляюць дакументацыю аб адпаведнасці GMP (IQ/OQ/PQ), калі патрабуецца, гарантуюць наяўнасць мясцовага спецыяліста па абслугоўванні і ствараюць машыны з выкарыстаннем непатэнтаваных, даступных ва ўсім свеце ПЛК і пнеўматычных кампанентаў.
Пытанне: Ці вартая ўкладанне для кантрактнага вытворцы (CMO) у нестандартную лінію для запаўнення трубак?
A: Так. Для CMO інвестыцыі часта апраўдваюцца. Нягледзячы на высокія першапачатковыя капітальныя выдаткі і больш працяглы час пераходу, спецыяльная гібрыдная лінія забяспечвае надзвычайную гнуткасць, неабходную для ўдзелу ў таргах па розных кантрактах - ад фармацэўтычных алюмініевых мазяў да касметычных пластыкавых ласьёнаў - без неабходнасці ставіць на падлогу дзве асобныя машыны.


