


Plastik ve Alüminyum Tüp Dolum ve Kapama Makineleri


Paketleme hattı yatırımları yüksek operasyonel riskler taşır. Sızdırmazlık arızaları, ürün sızıntısı ve aşırı değişim süreleri doğrudan üretim marjlarını aşındırır ve tedarik zincirlerini bozar. Birincil ambalajın fiziksel özellikleri (özellikle plastik ve laminatlara karşı alüminyum) ve özel formül uyumu, tamamen farklı mekanik sızdırmazlık süreçlerini zorunlu kılar. Ürün formülasyonu, tüp malzemesi ve makine mimarisi arasındaki uyumsuzluk, ciddi üretim darboğazlarına ve tesis zemininde hijyen standartlarının tehlikeye atılmasına yol açar. Bu teknik değerlendirme çerçevesini operasyon ve satın alma liderlerinin plastik ve alüminyum tüp dolum teknolojilerini objektif bir şekilde karşılaştırması için tasarladık. Her formatın mekanik gerçeklerini anlayarak, hibrit yetenekleri doğru bir şekilde değerlendirebilir, ekipmanı spesifik viskozite gereksinimlerinize göre eşleştirebilir ve ekipman spesifikasyonlarını tamamlamadan önce uygulama risklerini azaltabilirsiniz. Hat verimliliğini en üst düzeye çıkarmak ve sıkı ürün bütünlüğünü korumak için ambalaj malzemelerinizi doğru sızdırmazlık mekanizmalarıyla nasıl hizalayacağınızı öğreneceksiniz.
Malzeme Mekanizmayı Belirler: Plastik ve laminat tüpler termal veya ultrasonik sızdırmazlık gerektirirken, alüminyum tüpler mekanik katlama ve kıvırma gerektirir.
Tasarım Esnekliği ve Bariyer Koruması: Plastikler çok yönlü şekiller (yuvarlak, oval) ve geri sıçrama özellikleri sunarken, alüminyum hassas formüller için mutlak bir bariyer sağlar ancak tasarım esnekliğinden yoksundur.
Hibrit Sınırlamalar: Kombinasyon makineleri mevcut olsa da, plastik ve alüminyum takımlar arasında geçiş yapmak, önemli ölçüde geçiş kesintisi ve mekanik karmaşıklığa neden olur.
Ölçeklenebilirlik Yolları: Yarı otomatikten tam otomatik sistemlere geçiş, üretim taleplerinin ürün viskozitesine, dolum doğruluğu toleranslarına ve hata azaltma yeteneklerine göre değerlendirilmesini gerektirir.
Satıcı Sorumluluğu: Güvenilir bir üreticinin seçilmesi, özellikle düzenlemeye tabi endüstrilerde sıkı Fabrika Kabul Testlerine (FAT) ve şeffaf doğrulama protokollerine (IQ/OQ/PQ) bağlıdır.
Ticari Tüp Dolum Makinesinin Temel Mekaniği
Herhangi bir tüp doldurma işlemi için temel başarı kriterlerini tanımlamak, belirtilen hızların ötesine bakmayı ve çıktı kalitesine odaklanmayı gerektirir. Yüksek performanslı tüp dolum makinesi sürekli olarak doğru dolum hacimleri sağlamalı, hermetik sızdırmazlık bütünlüğünü garanti etmeli, hijyenik işleme koşullarını sürdürmeli ve dozaj döngüsü sırasında ürünün havalanmasını en aza indirmelidir. Bu ölçümlere ulaşmak, birlikte çalışan birkaç temel mekanik alt sistemin senkronizasyonuna dayanır.
Volumetrik Dozajlama Sistemi
Doldurma işleminin kalbi hacimsel pistonlu enjeksiyondur. Piston, ürünü geri vuruşta hazneden silindire çeker ve ileri vuruşta ürünü bir nozül aracılığıyla bekleme haznesine enjekte eder. Döner çek valf akışı yönlendirir ve karşı basıncı önler. Valf zamanlaması kapalıysa ürün kesilir veya sızıntı yapar, bu da dolum doğruluğunu bozar. Temiz operasyonlar için nozül tasarımının ürün viskozitesine uygun hale getirilmesi tartışılamaz.
Nozul Tipi | Viskozite Aralığı (CPS) | Tipik Ürün | Mekanik Eylem |
|---|---|---|---|
Kapatma Nozulu | 0 - 1.000 | Tonerler, Su, Serumlar | Dahili pim, akışı fiziksel olarak engellemek ve damlamayı önlemek için düşer. |
Üfleme Nozulu | 1.000 - 50.000 | Losyonlar, Hafif Kremler | Keskin bir basınçlı hava akımı ürün ipini uçtan keser. |
Dalış Nozulu | 50.000+ | Ağır Macunlar, Jeller | Nozul tüpün içine alçalır ve hava ceplerini önlemek için dolum seviyesiyle birlikte yükselir. |
Tüp Yönlendirme ve İndeksleme Dinamikleri
Herhangi bir kapatma gerçekleşmeden önce sanat eserinin doğru yöne bakması gerekir. Oryantasyon istasyonu, bir fotoelektrik kontrast sensörü basılı bir kayıt işaretini (göz işareti) algılayana kadar tüpü döndürür. Makine daha sonra tüpü yerine kilitler. Yansıtıcı alüminyum yüzeyler, mat plastiklere kıyasla sensör kalibrasyonunu zorlaştırır ve yanlış hizalanmış kıvrımları önlemek için gelişmiş cisimden yansımalı veya retroreflektif sensörler gerektirir. Hassas servo tahrikli indeksleme, contanın ön ve arka markalamayla mükemmel şekilde hizalanmasını sağlar.
Boru Profilleri ve Hijyenik Standartlar
Mekanik ayarlamalar, makinenin çeşitli tüp şekillerini işlemesine olanak tanır. Yuvarlak borular standarttır ancak oval profiller, indeksleme ve mühürleme sırasında şeklini korumak için özel olarak işlenmiş diskler (tutucular) gerektirir. Tam olarak oturan diskler olmadığında, oval borular sızdırmazlık çenelerinin basıncı altında deforme olur. Hijyenik dolum, özel makine mimarileri gerektirir. Kozmetik veya farmasötik ürünleri işleyen tesisler, Yerinde Temizleme (CIP) veya Yerinde Sterilize Etme (SIP) özelliklerine ihtiyaç duyar.
Dozaj pompaları, hazneler ve nozullar sıhhi üçlü kelepçe bağlantılarına sahip olmalıdır.
Ürünün temas ettiği yüzeylerde belirli bir Ra değerine kadar parlatılmış 316L paslanmaz çelik kullanılmalıdır.
Sistem, makinenin tamamen sökülmesini gerektirmeden agresif kimyasal yıkamaya izin vermelidir.
Contalar ve O-halkalar FDA onaylı olmalı ve yüksek sıcaklıktaki buhara dayanıklı olmalıdır.
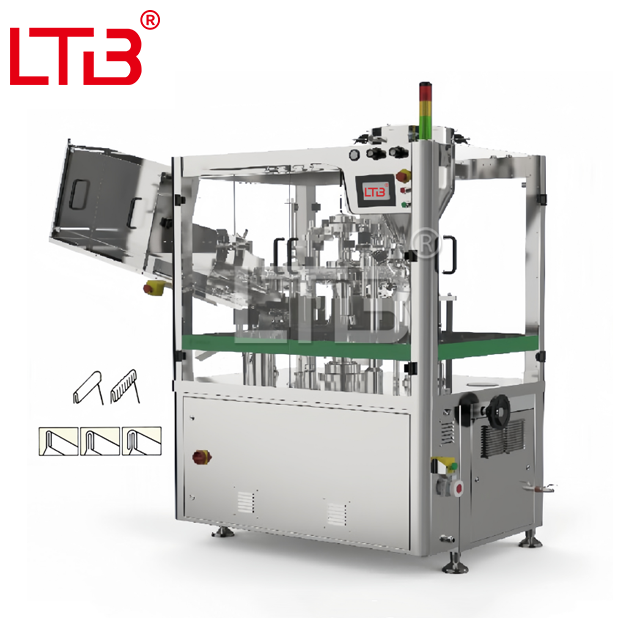
Plastik Tüp Dolum Kapama Makinesinin Değerlendirilmesi
Bir dağıtımı yaparken plastik tüp dolum kapatma makinesi , birincil başarı kriterleri, aşırı ısı transferi yoluyla ürünü bozmadan temiz, estetik açıdan hoş ve patlamaya dayanıklı bir conta elde etmeye odaklanır. Plastikler ve laminatlar bir bağ oluşturmak için erir ve hassas sıcaklık, basınç ve zaman kontrolü gerektirir.
Sıcak Hava ve Ultrasonik Sızdırmazlık Teknolojileri
Sıcak hava yalıtımı, yüksek hızlı üretim için endüstri standardıdır. Mekanizma, plastiği yumuşatmak için ısıtılmış havayı tam olarak iç boru duvarına yönlendirir. Sıcak hava nozulunun içindeki özel bir bölme, dış duvarı kavurmaya karşı korurken, ısının iç duvarı hedeflemesini sağlar. Isıtmanın hemen ardından, soğutulmuş mekanik çeneler, mührü bastırmak ve parti kodunu damgalamak için kıstırılır. Sıcak hava sistemleri yüksek hızda güvenilirlik sunar ve standart Polietilen (PE) ve Plastik Bariyer Laminat (PBL) malzemeleri etkili bir şekilde işler.
Buna karşılık, bir ultrasonik tüp doldurma kapatıcısı sürtünmeye dayalı akustik aletler kullanır. Titanyum akustik korna, yüksek frekanslarda (tipik olarak 20kHz veya 35kHz) bir örse karşı titreşir ve conta arayüzünde lokalize ısı üretir. Bu teknoloji, ısıya duyarlı formülasyonlarda öne çıkıyor çünkü ısıyı tüp gövdesinden aşağıya yaymıyor. Daha kalın boru duvarlarını etkili bir şekilde işler ve sızdırmazlık alanındaki küçük ürün kirliliğini ortadan kaldırır.
Plastik Conta Arızalarında Sorun Giderme
Operatörler conta kalitesini sürekli olarak izlemelidir. Plastik contanın arızalanması genellikle belirli bir kalibrasyon hatasına işaret eder. Reddedilen tüpün fiziksel özelliklerini inceleyerek temel nedeni teşhis edebilirsiniz.
Kabarık Dış Duvar: Sıcak hava sıcaklığının çok yüksek olduğunu veya ısıtmada kalma süresinin çok uzun olduğunu gösterir.
Zayıf veya Soyulan Mühür: Yetersiz çene basıncı, yetersiz ısıtma sıcaklığı veya aşınmış örs anlamına gelir.
Sızdıran Köşeler: Kötü çene hizalamasına, diskteki tüpün yanlış merkezlenmesine veya eşit olmayan soğutma bloğu sıcaklıklarına işaret eder.
Kirlenmiş Kaynak: Nozuldan çıkan yüksek viskoziteli üründen ve çenelerin kenetlenmesinden önce iç sızdırmazlık alanının kaplanmasından kaynaklanır.
Alüminyum Tüp Dolum Kapama Makinesinin Değerlendirilmesi
Bir alüminyum tüp dolum kapatma makinesi tamamen farklı mekanik prensiplerle çalışır. Alüminyum ısıyla kaynaklanamaz; fiziksel olarak katlanmış olmalıdır. Başarı kriterleri oksijene, neme ve ışığa karşı mutlak bir bariyer sağlayan çok katlı, hava geçirmez bir kıvrım elde etmeye odaklanıyor.
Mekanik Sıkma ve Katlama Mekanizmaları
Katlama işlemi, farklı istasyonlar tarafından yürütülen bir dizi mekanik işlemi gerektirir. Makine açık ucu düzleştirir, kendi üzerine birçok kez büker ve son olarak hermetik bir mekanik kilit oluşturmak için düz bir şekilde kıvırır. Alüminyum için takım gereksinimleri oldukça titizdir. Katlama işlemi sırasında alüminyum kasada mikro kırılmaların önlenmesi için kıvırma çenelerinin hassas toleranslara göre işlenmesi gerekir. Çeneler eşit olmayan bir basınç uygularsa metal yırtılır ve bariyeri tehlikeye atar.
Düzleştirme İstasyonu: Düz çeneler silindirik borunun açık ucunu düz bir şekilde bastırır.
İlk Katlama İstasyonu: Özel bir çene, düzleştirilmiş ucu 180 derece büker.
İkinci Katlama İstasyonu: Başka bir çene metali ikinci kez kendi üzerine katlar.
Sıkma İstasyonu: Oluklu çeneler kıvrımları sıkı bir şekilde bastırır ve parti kodunu doğrudan metale damgalar.
Katlama Türü | Güvenlik Seviyesi | En İyi Uygulama |
|---|---|---|
Eyer Katlama | Standart | Temel merhemler, sanatçı boyaları, standart yapıştırıcılar. |
Çift Katlama | Yüksek | Farmasötik kremler, topikal tedaviler. |
Eyer ve Ters Katlama | Maksimum | Uçucu kimyasallar, süper yapıştırıcılar, reaktif reaktifler. |
Bariyer Koruması ve Malzeme Sınırlamaları
Alüminyum, uçucu aktif bileşenler, farmasötik merhemler, süper yapıştırıcılar, reaktif test sıvıları ve reaktif kimyasallar için altın standart olmayı sürdürüyor. Metal, uçucu yağların sızmasını önleyen ve oksijenin hassas farmasötik bileşikleri parçalamasını önleyen geçirimsiz bir bariyer sağlar. Birçok alüminyum dolum düzeneği, ikincil alüminyum folyo sızdırmazlığı entegre eder veya hava geçirmez kapatmaları garanti etmek için dahili lateks bantlı tüpler kullanır.
Uygulama riski, malzemenin fiziksel sınırlamalarına odaklanır. Alüminyumun geri tepme özelliği yoktur. Tüp indeksleme, doldurma veya paketleme işlemi sırasında çökerse hasar kalıcı olur ve ürünün anında reddedilmesine neden olur. Alüminyum katlanabilir tüpler öncelikle standart silindirik şekillerle sınırlıdır ve benzersiz raf profilleri arayan pazarlama ekipleri için tasarım esnekliğini sınırlamaktadır.
Hibrit Sistemler ve Özel Tüp Dolum Kapama Hattı Konfigürasyonları
Çeşitli ürün portföylerini ele alan operasyonlarda genellikle hem plastik hem de alüminyum boruları tek bir şasi üzerinde işleyecek şekilde tasarlanmış makineler incelenir. bir süre özel tüp dolum kapatma hattı teorik esneklik sunar, operasyonel gerçeklerin ve bakım yükünün dikkatli bir şekilde değerlendirilmesini gerektirir.
Mühendislik Uzlaşmaları ve Paylaşılan Bileşenler
Tek bir ana makine dozaj ve indeksleme istasyonlarını paylaşabilir. Pistonlu pompa, hazne ve yönlendirme sensörleri, malzemeden bağımsız olarak aynı temel görevleri yerine getirir. Ancak mühürleme istasyonları temelde farklıdır. Sıcak hava veya ultrasonik istasyon metali katlayamaz ve mekanik kıvırma çeneleri plastiği kaynaklayamaz. Hibrit makineler, operatörlerin ana güvertedeki sızdırmazlık modüllerini fiziksel olarak değiştirmesine olanak tanıyarak bu sorunu çözmektedir.
Geçiş Protokollerinin Gerçekliği
Plastikten alüminyuma geçiş bir düğme işlemi değildir. Nitelikli bakım personeli ve önemli ölçüde aksama süresi gerektirir. Standart bir geçiş protokolü, değerli üretim saatlerini tüketen çok sayıda ağır mekanik ayarlamayı içerir.
Önceki ürünü dozaj sisteminden temizlemek için CIP protokolünü yürütün.
Pnömatik hatları ayırın ve sıcak hava memelerini ve ısıtma elemanlarını çıkarın.
Ağır mekanik katlama istasyonlarını monte edin ve kalınlık mastarlarını kullanarak kıvırma çenelerini hassas bir şekilde hizalayın.
Yeni boru çapına uyacak şekilde indeksleme zincirindeki tüm taşıma disklerini değiştirin.
Mat plastik yerine yansıtıcı metali okuyacak şekilde fotoelektrik sensörleri yeniden kalibre edin.
İndeksleme zamanlamasını ve çene açıklığını doğrulamak için düşük hızda kuru bir döngü çalıştırın.
Hibrit bir sisteme yatırım yapmak, dört saatlik bir değişimin kolayca çok günlük bir üretim programına dahil edildiği, uzun süreli, çeşitli ürünlere sahip sözleşmeli üreticiler için anlamlıdır. Tesisiniz haftada birden fazla malzeme değişimi gerektiriyorsa, iki adet özel, düşük verimli makine satın almak, tek bir hibrit üniteye kıyasla daha yüksek genel ekipman verimliliği (OEE) sağlar.
Ölçeklendirme: Otomatik Kozmetik Tüp Dolum Makinesi
Yarı otomatik üretimden tam otomatik üretime ölçeklendirme, üretim taleplerini ürün viskozitesine, doldurma doğruluğu toleranslarına ve hata azaltma yeteneklerine göre değerlendirmeyi gerektirir. Bir sürüme yükseltme otomatik kozmetik tüp dolum makinesi, paketleme hattının iş dinamiklerini ve üretim potansiyelini temelden değiştiriyor.
Verim ve Sensör Entegrasyonu
Yarı otomatik sistemler, bir operatörün boş tüpleri disklere manuel olarak yüklemesini gerektirir. Bu üniteler dakikada 20 ila 30 tüpe kadar çıkmaktadır. Daha düşük bir sermaye harcamasını temsil ederler ve kısa vadeli veya başlangıç operasyonlarına uygundurlar. Tam otomatik sistemler, manuel müdahaleye gerek kalmadan tüm süreci yönetir. Boş tüpler toplu bir hazneye boşaltılır veya kasetler aracılığıyla yüklenir. Makine bitmiş ürünü otomatik olarak besler, yönlendirir, doldurur, mühürler ve çıkarır. Yüksek hızlı indeksleme dakikada 60 ila 100'den fazla tüpü iter.
Yüksek hızlarda verimi korumak için otomatik makineler, dolum hatalarını ortadan kaldıran ve mekanik çarpmaları önleyen gelişmiş bir sensör dizisi kullanır.
Tüp Varlık Sensörü: Bir disk boşsa dozaj pompasının ateşlenmesini önleyerek toplu üründen tasarruf sağlar ve dağınık temizlik işlemlerini önler.
Yönlendirme Sensörü: Tüp kapatma istasyonuna girmeden önce göz işaretini mükemmel şekilde hizalar.
Dolum Seviyesi Sensörü: Dozaj istasyonundan hemen sonra hava boşluklarını veya kısa dolumları algılar.
Fırlatma Sensörü: Bitmiş tüpün makineden başarıyla çıktığını ve diskte sıkışmadığını doğrular.
Aşağı yönde Paketleme Entegrasyonu
Otomatik doldurucu nadiren tek başına çalışır. Sürekli bir akış oluşturmak için aşağı akış ekipmanıyla sorunsuz bir şekilde entegre olması gerekir. Biten tüpler doğrudan kartonlama makinesini besleyen transfer konveyörüne çıkıyor. Buradan kartonlar, koli paketleyiciye girmeden önce dolum hacmi uyumluluğunu doğrulamak için bir kontrol terazisinden geçer. Tüp doldurucunun PLC'sinin Ethernet/IP veya kuru kontaklar aracılığıyla aşağı akış ekipmanıyla senkronize edilmesi mikro kesintileri önler. Kontrol terazisi aynı zamanda dolum ağırlıklarını anında otomatik olarak düzeltmek için dolum makinesinin servo tahrikli dozaj pompasına geri bildirim sağlayabilir; bu süreç trend kontrolü olarak bilinir.
Satıcı Seçimi: Tüp Dolum Makinesi Üreticisinin İncelenmesi
Saygın OEM'leri düşük seviyeli montajcılardan ayırmak, sıkı inceleme kriterleri gerektirir. Paketleme hattınızın güvenilirliği tamamen seçtiğiniz tarafından desteklenen mühendislik standartlarına bağlıdır. tüp dolum makinası üreticisi.
FAT Protokolünü Değerlendirme
Sıkı bir Fabrika Kabul Testi (FAT) protokolü olmadan bir makinenin teslimatını asla kabul etmeyin. FAT, gerçek ürün formüllerinizi ve gerçek tüp stoğunuzu satıcının tesisinde çalıştırmayı içermelidir. Su veya jenerik losyonla test yapmak yeterli değildir. Dozaj nozullarının spesifik viskozitenizi yıpranmadan karşıladığını ve sızdırmazlık çenelerinin patlamaya dayanıklı kaynaklar oluşturduğunu doğrulamanız gerekir.
Termal aşırı yükü veya zamanlama sapmasını kontrol etmek için maksimum nominal hızda 1 saatlik sürekli çalışma gerçekleştirin.
Yazılımın arıza yönetimini test etmek için 10 dakikalık bir arıza ve kurtarma simülasyonu gerçekleştirin.
Çalışmadan alınan rastgele numuneler üzerinde bir vakum odası kullanarak conta patlaması basınç testi gerçekleştirin.
Pistonlu pompanın hacimsel doğruluğunu doğrulamak için dolum ağırlığı standart sapma analizini (CpK) çalıştırın.
Satış Sonrası Destek ve Açık Mimari
Risk azaltma ilk satın almanın ötesine uzanır. Tescilli aşınma parçalarının ve kilitli yazılımların gizli maliyetlerine dikkat edin. Üreticinin makineyi standart, dünya çapında mevcut bileşenleri kullanarak ürettiğinden emin olun. Pnömatik, PLC'ler ve servo motorlar Allen-Bradley, Siemens veya Festo gibi tanınmış endüstriyel markalardan temin edilmelidir. Gece vardiyası sırasında bir sensör arızalanırsa, tescilli bir parçanın yurt dışından gönderilmesi için haftalarca beklemek yerine, yerel bir endüstriyel tedarikçiden yedek parça bulma olanağına ihtiyacınız vardır.
Çözüm
Paketleme hattı yükseltme işleminizde ilerlemek için aşağıdaki adımları uygulayın:
Çalıştırmayı düşündüğünüz her formül için özgül ağırlık, dolum sıcaklığındaki viskozite ve parçacık boyutunun ayrıntılarını veren kapsamlı bir ürün matrisi derleyin.
Resmi bir yetenek çalışması ve nozül seçim testi gerçekleştirmek için boş tüplerinizin ve toplu ürünlerinizin fiziksel numunelerini ekipman satıcısına gönderin.
Gerekli verimi, kabul edilebilir reddetme oranlarını ve gerekli aşağı yönlü PLC entegrasyon protokollerini açıkça tanımlayan bir Kullanıcı Gereksinimi Belirtimi (URS) taslağı hazırlayın.
Nihai ekipmanın sevkiyatına izin vermeden önce mühür bütünlüğünü ve dozaj doğruluğunu doğrulamak için şahsen veya canlı yayınlanan bir Fabrika Kabul Testi (FAT) planlayın.
SSS
S: Hibrit tüp dolum makinesinde plastik ile alüminyum arasındaki ortalama geçiş süresi nedir?
C: Hibrit bir makinede plastik ve alüminyum takımlar arasında geçiş yapmak genellikle 2 ila 4 saat sürer. Bu aksama süresi, sıcak hava veya ultrasonik kapatma istasyonlarının çıkarılmasını, ağır mekanik kıvırma çenelerinin takılmasını, boru disklerinin farklı çaplar için değiştirilmesini ve mat plastik yerine yansıtıcı metali okuyacak şekilde yönlendirme sensörlerinin yeniden kalibre edilmesini içerir.
S: Bir tüp dolum makinesi hem yuvarlak hem de oval tüpleri işleyebilir mi?
C: Evet, ancak belirli boyutta parçalar gerektirir. Oval tüpler standart yuvarlak disklere oturamaz; indeksleme ve mühürleme sırasında deformasyonu önlemek için özel olarak işlenmiş tutuculara ihtiyaç duyarlar. Ek olarak yönlendirme sensörleri ve sızdırmazlık çeneleri, oval borunun daha geniş profiliyle mükemmel şekilde hizalanacak şekilde ayarlanmalıdır.
S: Ultrasonik tüp doldurma kapatıcısı lamine tüpleri işleyebilir mi?
C: Evet. Ultrasonik kapatıcılar hem Plastik Bariyer Laminat (PBL) hem de Alüminyum Bariyer Laminat (ABL) tüpler için oldukça etkilidir. Akustik sürtünme doğrudan conta arayüzünde ısı üretir. Bu yöntem daha kalın laminatlar için iyi çalışır ve az miktarda ürün kalıntısı yalıtım alanını kirletse bile makinenin başarılı bir şekilde kaynak yapmasına olanak tanır.
S: Plastik tüp dolum kapatma makinesinde conta arızasına ne sebep olur?
C: Plastik tüplerdeki sızdırmazlık arızaları öncelikle uygun olmayan sıcaklık ayarlarından, yanlış ısıtma bekleme sürelerinden veya yetersiz çene basıncından kaynaklanır. Yüksek viskoziteli ürün nozülden çıkıp sızdırmazlık alanının iç duvarını kirletirse, sıcak hava çeneleri temiz, patlamaya dayanıklı bir kaynak oluşturamaz.
S: Otomatik kozmetik tüp dolum makinesi yüksek viskoziteli kremleri nasıl işler?
C: Ağır krem ve macunları işlemek için otomatik makineler, ürün akışını iyileştirmek amacıyla ısıtılmış, çalkalanan hazneleri kullanır. Güçlü dozajlama için pozitif deplasmanlı pistonlu pompalar kullanırlar ve tüpün içine alçalan ve dolum seviyesiyle birlikte yükselen özel dalış nozulları kullanırlar, böylece hava ceplerinin sıkışmasını ve ürünün birikmesini önlerler.
S: Tüp dolum makinesi üreticisini seçerken nelere dikkat etmeliyim?
C: Gerçek toplu ürününüzü ve tüplerinizi kullanarak sıkı Fabrika Kabul Testi (FAT) sunan üreticilere öncelik verin. Gerekirse GMP uyumluluk belgelerini (IQ/OQ/PQ) sağladıklarından emin olun, yerel servis teknisyeninin kullanılabilirliğini garanti edin ve tescilli olmayan, küresel olarak bulunabilen PLC ve pnömatik bileşenleri kullanarak makineler oluşturun.
S: Fason imalatçı (CMO) için özel bir tüp dolum kapatma hattı yatırıma değer mi?
C: Evet. CMO'lar için yatırım genellikle haklıdır. Yüksek başlangıç sermaye harcamasına ve daha uzun geçiş sürelerine rağmen, özel bir hibrit hat, iki ayrı makineyi döşemeye gerek kalmadan, farmasötik alüminyum merhemlerden kozmetik plastik losyonlara kadar çeşitli sözleşmeler için teklif vermek için gereken olağanüstü esnekliği sağlar.


