


Macchine per il riempimento e la sigillatura di tubi in plastica o in alluminio


Gli investimenti nelle linee di confezionamento comportano una posta in gioco operativa elevata. Guasti di sigillatura, perdite di prodotto e tempi di cambio formato eccessivi erodono direttamente i margini di produzione e interrompono le catene di approvvigionamento. Le proprietà fisiche dell'imballaggio primario, in particolare plastica e laminati rispetto all'alluminio, insieme all'adattamento specifico della formula, impongono processi di sigillatura meccanica completamente diversi. Una discrepanza tra la formulazione del prodotto, il materiale del tubo e l’architettura della macchina porta a gravi colli di bottiglia nella produzione e a standard igienici compromessi nella struttura. Abbiamo progettato questo quadro di valutazione tecnica per i responsabili delle operazioni e degli approvvigionamenti per confrontare oggettivamente le tecnologie di riempimento dei tubi in plastica e alluminio. Comprendendo le realtà meccaniche di ciascun formato, è possibile valutare con precisione le capacità ibride, abbinare le apparecchiature ai propri requisiti di viscosità specifici e mitigare i rischi di implementazione prima di finalizzare le specifiche delle apparecchiature. Imparerai come allineare i materiali di imballaggio con i meccanismi di sigillatura corretti per massimizzare l'efficienza della linea e mantenere la rigorosa integrità del prodotto.
Il materiale detta il meccanismo: i tubi in plastica e laminati richiedono la sigillatura termica o a ultrasuoni, mentre i tubi in alluminio richiedono piegatura e aggraffatura meccanica.
Flessibilità di progettazione rispetto alla protezione barriera: la plastica offre forme versatili (rotonde, ovali) e proprietà di rimbalzo, mentre l'alluminio fornisce una barriera assoluta per le formule delicate ma manca di flessibilità di progettazione.
Limitazioni ibride: sebbene esistano macchine combinate, il passaggio dagli utensili in plastica a quelli in alluminio introduce notevoli tempi di inattività e complessità meccanica.
Percorsi di scalabilità: la transizione dai sistemi semiautomatici a quelli completamente automatici richiede la valutazione delle richieste di produttività rispetto alla viscosità del prodotto, alle tolleranze di precisione di riempimento e alle capacità di riduzione degli errori.
Responsabilità del fornitore: la selezione di un produttore affidabile dipende da rigorosi test di accettazione in fabbrica (FAT) e da protocolli di convalida trasparenti (IQ/OQ/PQ), soprattutto nei settori regolamentati.
Meccanica principale di una macchina riempitrice per tubi commerciale
Per definire i criteri di base di successo per qualsiasi operazione di riempimento di tubi è necessario guardare oltre le velocità dichiarate e concentrarsi sulla qualità del risultato. Una ad alte prestazioni La macchina riempitrice per tubi deve fornire costantemente volumi di riempimento accurati, garantire l'integrità della tenuta ermetica, mantenere condizioni di lavorazione igieniche e ridurre al minimo l'aerazione del prodotto durante il ciclo di dosaggio. Il raggiungimento di questi parametri si basa sulla sincronizzazione di diversi sottosistemi meccanici fondamentali che lavorano in tandem.
Il sistema di dosaggio volumetrico
Il cuore del processo di riempimento è l’iniezione volumetrica a pistone. Il pistone aspira il prodotto da una tramoggia in un cilindro durante la corsa di ritorno e lo inietta attraverso un ugello nel recipiente di attesa durante la corsa di andata. Una valvola di ritegno rotativa dirige il flusso e previene la contropressione. Se la fasatura della valvola non è corretta, il prodotto si taglia o perde, compromettendo la precisione del riempimento. La corrispondenza del design dell'ugello alla viscosità del prodotto non è negoziabile per le operazioni pulite.
Tipo di ugello | Intervallo di viscosità (CPS) | Prodotto Tipico | Azione meccanica |
|---|---|---|---|
Ugello di chiusura | 0 - 1.000 | Tonici, Acqua, Sieri | Il perno interno scende per bloccare fisicamente il flusso e impedire il gocciolamento. |
Ugello di scarico | 1.000 - 50.000 | Lozioni, Creme Leggere | Un forte getto d'aria compressa taglia il filo del prodotto in punta. |
Ugello per immersione | 50.000+ | Paste pesanti, gel | L'ugello si abbassa nel tubo e si alza con il livello di riempimento per evitare sacche d'aria. |
Orientamento del tubo e dinamica di indicizzazione
Prima che si verifichi qualsiasi sigillatura, l'opera d'arte deve essere rivolta nella direzione corretta. La stazione di orientamento fa girare il tubo finché un sensore di contrasto fotoelettrico non rileva un segno di registrazione stampato (il segno dell'occhio). La macchina quindi blocca il tubo in posizione. Le superfici riflettenti in alluminio complicano la calibrazione del sensore rispetto alla plastica opaca, richiedendo sensori avanzati diffusi o retroriflettenti per evitare piegature disallineate. La precisa indicizzazione servoassistita garantisce che il sigillo si allinei perfettamente con il marchio anteriore e posteriore.
Profili dei tubi e standard igienici
Le regolazioni meccaniche consentono alla macchina di gestire diverse forme di tubi. I tubi tondi sono standard, ma i profili ovali richiedono dischi (supporti) lavorati su misura per mantenere la forma durante l'indicizzazione e la sigillatura. Senza dischi ad adattamento preciso, i tubi ovali si deformano sotto la pressione delle ganasce di tenuta. Il riempimento igienico richiede architetture di macchine specifiche. Le strutture che trattano cosmetici o prodotti farmaceutici richiedono funzionalità Clean-in-Place (CIP) o Sterilize-in-Place (SIP).
Le pompe di dosaggio, le tramogge e gli ugelli devono essere dotati di connessioni sanitarie Tri-Clamp.
Le superfici a contatto con il prodotto devono utilizzare acciaio inossidabile 316L lucidato con un valore Ra specifico.
Il sistema deve consentire il lavaggio con sostanze chimiche aggressive senza richiedere lo smontaggio completo della macchina.
Le guarnizioni e gli O-ring devono essere approvati dalla FDA e resistenti al vapore ad alta temperatura.
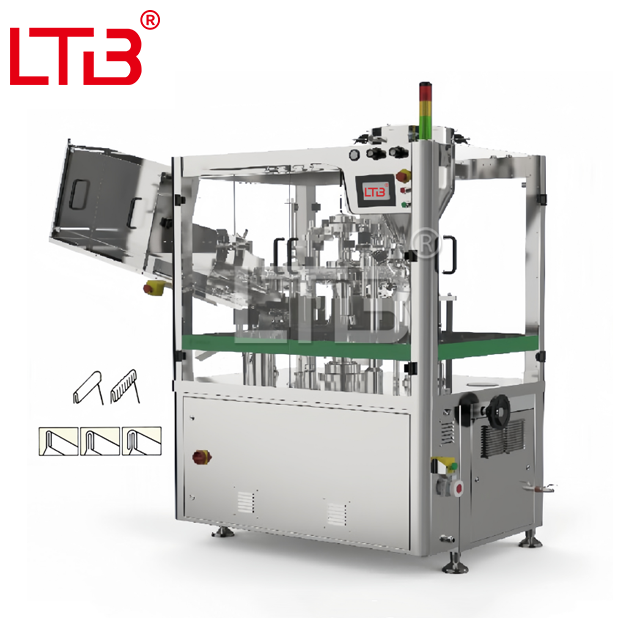
Valutazione della macchina sigillatrice per il riempimento di tubi di plastica
Quando si distribuisce a sigillatrice per il riempimento di tubi di plastica , i principali criteri di successo si concentrano sull'ottenimento di una tenuta pulita, esteticamente gradevole e resistente allo scoppio senza degradare il prodotto a causa di un eccessivo trasferimento di calore. La plastica e i laminati si fondono per formare un legame, richiedendo un controllo preciso di temperatura, pressione e tempo.
Tecnologie di sigillatura ad aria calda e ad ultrasuoni
La sigillatura ad aria calda è lo standard industriale per la produzione ad alta velocità. Il meccanismo dirige con precisione l'aria riscaldata nella parete della camera d'aria per ammorbidire la plastica. Un deflettore specializzato all'interno dell'ugello dell'aria calda assicura che il calore raggiunga la parete interna proteggendo al contempo la parete esterna dalle bruciature. Immediatamente dopo il riscaldamento, le ganasce meccaniche raffreddate si bloccano per premere il sigillo e timbrare il codice del lotto. I sistemi ad aria calda offrono affidabilità ad alta velocità e gestiscono in modo efficace i materiali standard in polietilene (PE) e laminato con barriera plastica (PBL).
Al contrario, un Il sigillatore per riempitivi di tubi ad ultrasuoni utilizza strumenti acustici basati sull'attrito. Un corno acustico in titanio vibra ad alte frequenze (tipicamente 20kHz o 35kHz) contro un'incudine, generando calore localizzato strettamente all'interfaccia della guarnizione. Questa tecnologia eccelle con le formulazioni sensibili al calore perché non irradia calore lungo il corpo del tubo. Gestisce efficacemente le pareti dei tubi più spessi e sigilla anche in caso di minima contaminazione del prodotto nell'area di tenuta.
Risoluzione dei problemi relativi ai guasti alle guarnizioni in plastica
Gli operatori devono monitorare continuamente la qualità della tenuta. Quando un sigillo in plastica non funziona, solitamente indica un errore di calibrazione specifico. È possibile diagnosticare la causa principale esaminando le caratteristiche fisiche del tubo rifiutato.
Parete esterna con bolle: indica che la temperatura dell'aria calda è troppo alta o il tempo di permanenza del riscaldamento è troppo lungo.
Guarnizione debole o scrostata: suggerisce una pressione della ganascia inadeguata, una temperatura di riscaldamento insufficiente o un'incudine usurata.
Angoli che perdono: indica uno scarso allineamento delle ganasce, un errato centraggio del tubo nel disco o temperature irregolari del blocco di raffreddamento.
Saldatura contaminata: causata da prodotti altamente viscosi che fuoriescono dall'ugello e rivestono l'area di tenuta interna prima del bloccaggio delle ganasce.
Valutazione della macchina sigillatrice per il riempimento di tubi in alluminio
UN La sigillatrice per il riempimento di tubi in alluminio funziona secondo principi meccanici completamente diversi. L’alluminio non può essere saldato con il calore; deve essere piegato fisicamente. I criteri di successo si concentrano sul raggiungimento di una crimpatura multipiega e ermetica che fornisca una barriera assoluta contro ossigeno, umidità e luce.
Meccanismi meccanici di aggraffatura e piegatura
Il processo di piegatura richiede una sequenza di operazioni meccaniche eseguite da stazioni distinte. La macchina appiattisce l'estremità aperta, la piega su se stessa più volte e infine la appiattisce per creare una chiusura meccanica ermetica. I requisiti degli utensili per l’alluminio sono severi. Le ganasce di crimpatura devono essere lavorate con tolleranze precise per evitare microfratture nell'involucro di alluminio durante il processo di piegatura. Se le ganasce esercitano una pressione non uniforme, il metallo si lacera, compromettendo la barriera.
Stazione di appiattimento: le ganasce lisce premono l'estremità aperta del tubo cilindrico in piano.
Prima stazione di piegatura: una ganascia specializzata piega l'estremità appiattita di 180 gradi.
Seconda stazione di piegatura: un'altra ganascia piega il metallo su se stesso una seconda volta.
Stazione di crimpatura: le ganasce ondulate comprimono le pieghe e imprimono il codice batch direttamente nel metallo.
Tipo di piega | Livello di sicurezza | Migliore applicazione |
|---|---|---|
Piegatura a sella | Standard | Unguenti di base, vernici per artisti, adesivi standard. |
Doppia piega | Alto | Creme farmaceutiche, trattamenti topici. |
Piega a sella e inversa | Massimo | Prodotti chimici volatili, supercolle, reagenti reattivi. |
Protezione barriera e limitazioni dei materiali
L’alluminio rimane il gold standard per ingredienti attivi volatili, unguenti farmaceutici, supercolle, liquidi per test di reagenti e prodotti chimici reattivi. Il metallo fornisce una barriera impermeabile che impedisce agli oli essenziali di fuoriuscire e impedisce all'ossigeno di degradare i composti farmaceutici sensibili. Molte configurazioni di riempimento in alluminio integrano una sigillatura secondaria in foglio di alluminio o utilizzano tubi con fasce interne in lattice per garantire chiusure ermetiche.
Il rischio di implementazione è incentrato sulle limitazioni fisiche del materiale. L'alluminio manca di rimbalzo. Se il tubo si ammacca durante il processo di indicizzazione, riempimento o imballaggio, il danno è permanente e comporta il rifiuto immediato del prodotto. I tubi pieghevoli in alluminio sono limitati principalmente alle forme cilindriche standard, limitando la flessibilità di progettazione per i team di marketing che cercano profili di scaffale unici.
Sistemi ibridi e configurazioni personalizzate della linea di riempimento tubi e sigillatura
Le operazioni che gestiscono portafogli di prodotti diversi spesso esplorano macchine progettate per gestire tubi sia in plastica che in alluminio su un unico telaio. Mentre a La linea di sigillatura per riempimento tubi personalizzata offre flessibilità teorica, richiede un'attenta valutazione delle realtà operative e dei costi di manutenzione.
Compromessi ingegneristici e componenti condivisi
Una singola macchina base può condividere le stazioni di dosaggio e indicizzazione. La pompa a pistone, la tramoggia e i sensori di orientamento svolgono gli stessi compiti fondamentali indipendentemente dal materiale. Tuttavia, le stazioni di sigillatura sono fondamentalmente diverse. Una stazione ad aria calda o ad ultrasuoni non può piegare il metallo e le ganasce di crimpatura meccaniche non possono saldare la plastica. Le macchine ibride risolvono questo problema consentendo agli operatori di scambiare fisicamente i moduli di sigillatura sul ponte principale.
La realtà dei protocolli di passaggio
Passare dalla plastica all’alluminio non è un’operazione a portata di mano. Richiede personale di manutenzione qualificato e tempi di inattività significativi. Un protocollo di cambio formato standard prevede molteplici e pesanti regolazioni meccaniche che consumano preziose ore di produzione.
Eseguire il protocollo CIP per eliminare il prodotto precedente dal sistema di dosaggio.
Scollegare le linee pneumatiche e rimuovere gli ugelli dell'aria calda e gli elementi riscaldanti.
Montare le pesanti stazioni di piegatura meccanica e allineare con precisione le ganasce di crimpatura utilizzando gli spessimetri.
Scambiare tutti i dischi di trasporto sulla catena di indicizzazione per adattarli al nuovo diametro del tubo.
Ricalibrare i sensori fotoelettrici per leggere il metallo riflettente anziché la plastica opaca.
Eseguire un ciclo a secco a bassa velocità per verificare i tempi di indicizzazione e il gioco delle ganasce.
Investire in un sistema ibrido è logico per i produttori a contratto con lunghe serie di prodotti diversi, dove un cambio di quattro ore viene facilmente assorbito in un programma di produzione di più giorni. Se la vostra struttura richiede più cambi di materiale a settimana, l'acquisto di due macchine dedicate a produttività inferiore garantisce un'efficacia complessiva delle apparecchiature (OEE) più elevata rispetto a una singola unità ibrida.
In espansione: la riempitrice automatica per tubi cosmetici
Il passaggio dalla produzione semiautomatica a quella completamente automatica richiede la valutazione delle richieste di produttività rispetto alla viscosità del prodotto, alle tolleranze di precisione di riempimento e alle capacità di riduzione degli errori. Aggiornamento a un La riempitrice automatica per tubi cosmetici cambia radicalmente le dinamiche del lavoro e il potenziale di produzione della linea di confezionamento.
Produttività e integrazione dei sensori
I sistemi semiautomatici richiedono che un operatore carichi manualmente i tubi vuoti nei dischi. Queste unità raggiungono da 20 a 30 provette al minuto. Rappresentano una spesa in conto capitale inferiore e si adattano a brevi tirature o operazioni di avvio. Sistemi completamente automatici gestiscono l'intero processo senza intervento manuale. I tubi vuoti vengono scaricati in una tramoggia per materiali sfusi o caricati tramite cassette. La macchina alimenta, orienta, riempie, sigilla ed espelle automaticamente il prodotto finito. L'indicizzazione ad alta velocità spinge da 60 a oltre 100 tubi al minuto.
Per mantenere la resa a velocità elevate, le macchine automatiche utilizzano una serie di sensori avanzati per annullare gli errori di riempimento e prevenire arresti meccanici.
Sensore di presenza del tubo: impedisce alla pompa dosatrice di attivarsi se un disco è vuoto, risparmiando prodotto sfuso ed evitando pulizie disordinate.
Sensore di orientamento: allinea perfettamente il contrassegno prima che il tubo entri nella stazione di sigillatura.
Sensore del livello di riempimento: rileva sacche d'aria o riempimenti brevi immediatamente dopo la stazione di dosaggio.
Sensore di espulsione: conferma che il tubo finito è uscito correttamente dalla macchina e non si è inceppato nel disco.
Integrazione dell'imballaggio a valle
Una riempitrice automatica raramente opera in modo isolato. Deve integrarsi perfettamente con le apparecchiature a valle per creare un flusso continuo. I tubi finiti vengono espulsi direttamente su un trasportatore di trasferimento che alimenta un'astucciatrice. Da lì, i cartoni passano su una selezionatrice ponderale per verificare la conformità del volume di riempimento prima di entrare in una macchina confezionatrice. La sincronizzazione del PLC della riempitrice con l'apparecchiatura a valle tramite Ethernet/IP o contatti puliti previene i microarresti. Il sistema di controllo peso può anche fornire feedback alla pompa dosatrice servoassistita della riempitrice per correggere automaticamente i pesi di riempimento in tempo reale, un processo noto come controllo della tendenza.
Selezione del fornitore: verifica di un produttore di macchine riempitrici per tubi
La separazione degli OEM rispettabili dagli assemblatori di basso livello richiede criteri di controllo rigorosi. L'affidabilità della vostra linea di confezionamento dipende interamente dagli standard ingegneristici sostenuti dal vostro prescelto produttore di macchine riempitrici per tubi.
Valutazione del protocollo FAT
Non accettare mai la consegna di una macchina senza un rigoroso protocollo FAT (Factory Acceptance Testing). Il FAT deve comportare l'esecuzione delle formule effettive dei prodotti e delle scorte effettive di tubi presso la struttura del fornitore. Il test con acqua o lozione generica non è sufficiente. È necessario verificare che gli ugelli dosatori gestiscano la vostra viscosità specifica senza stringhe e che le ganasce di tenuta creino saldature resistenti allo scoppio.
Eseguire un funzionamento continuo di 1 ora alla massima velocità nominale per verificare il sovraccarico termico o la deriva temporale.
Eseguire una sequenza simulata di guasto e ripristino di 10 minuti per testare la gestione degli errori del software.
Eseguire il test della pressione di scoppio delle guarnizioni utilizzando una camera a vuoto su campioni casuali della corsa.
Eseguire un'analisi della deviazione standard del peso di riempimento (CpK) per verificare la precisione volumetrica della pompa a pistone.
Supporto post-vendita e architettura aperta
La mitigazione del rischio si estende oltre l’acquisto iniziale. Fai attenzione ai costi nascosti delle parti soggette ad usura proprietarie e del software bloccato. Assicurarsi che il produttore costruisca la macchina utilizzando componenti standard disponibili a livello globale. I componenti pneumatici, PLC e servomotori dovrebbero provenire da marchi industriali riconosciuti come Allen-Bradley, Siemens o Festo. Se un sensore si guasta durante un turno di notte, è necessario poter ottenere un componente sostitutivo da un fornitore industriale locale invece di aspettare settimane per la spedizione di una parte proprietaria dall'estero.
Conclusione
Per procedere con l'aggiornamento della linea di confezionamento, eseguire i seguenti passaggi:
Compila una matrice completa del prodotto che dettaglia il peso specifico, la viscosità alla temperatura di riempimento e la dimensione delle particelle per ogni formula che intendi utilizzare.
Spedisci campioni fisici dei tuoi tubi vuoti e del prodotto sfuso al fornitore dell'attrezzatura per condurre uno studio formale di capacità e un test di selezione degli ugelli.
Redigere una specifica dei requisiti utente (URS) che definisca esplicitamente la produttività richiesta, i tassi di scarto accettabili e i protocolli di integrazione PLC a valle necessari.
Pianifica un Factory Acceptance Test (FAT) di persona o in diretta streaming per verificare l'integrità del sigillo e l'accuratezza del dosaggio prima di autorizzare la spedizione dell'attrezzatura finale.
Domande frequenti
D: Qual è il tempo medio di cambio tra plastica e alluminio su una macchina riempitrice per tubetti ibrida?
R: Il passaggio dagli utensili in plastica a quelli in alluminio su una macchina ibrida richiede in genere dalle 2 alle 4 ore. Questo tempo di inattività comporta la rimozione di stazioni di sigillatura ad aria calda o a ultrasuoni, l’installazione di pesanti ganasce di crimpatura meccaniche, la sostituzione di dischi per tubi con diametri diversi e la ricalibrazione dei sensori di orientamento per leggere il metallo riflettente anziché la plastica opaca.
D: Una macchina riempitrice per tubi può gestire sia tubi rotondi che ovali?
R: Sì, ma richiede parti di dimensioni specifiche. I tubi ovali non possono essere inseriti nei dischi rotondi standard; richiedono supporti lavorati su misura per evitare deformazioni durante l'indicizzazione e la sigillatura. Inoltre, i sensori di orientamento e le ganasce di sigillatura devono essere regolati per allinearsi perfettamente al profilo più ampio del tubo ovale.
D: Una macchina riempitrice per tubi a ultrasuoni può gestire tubi laminati?
R: Sì. I sigillatori a ultrasuoni sono altamente efficaci sia per i tubi in laminato con barriera in plastica (PBL) che in quelli in laminato con barriera in alluminio (ABL). L'attrito acustico genera calore direttamente sull'interfaccia della guarnizione. Questo metodo funziona bene per i laminati più spessi e consente alla macchina di saldare con successo anche se piccoli residui di prodotto contaminano l'area di saldatura.
D: Cosa causa il guasto della tenuta in una macchina sigillatrice per il riempimento di tubi di plastica?
R: I guasti alle tenute nei tubi di plastica derivano principalmente da impostazioni errate della temperatura, tempi di permanenza del riscaldamento errati o pressione inadeguata delle ganasce. Se dall'ugello fuoriesce del prodotto altamente viscoso che contamina la parete interna dell'area di saldatura, le ganasce dell'aria calda non possono formare una saldatura pulita e resistente allo scoppio.
D: In che modo una riempitrice automatica per tubi cosmetici gestisce creme altamente viscose?
R: Per gestire creme e paste pesanti, le macchine automatiche utilizzano tramogge riscaldate e agitate per migliorare il flusso del prodotto. Impiegano pompe a pistoni volumetriche per un dosaggio potente e utilizzano ugelli subacquei specializzati che si abbassano nel tubo e si alzano con il livello di riempimento, prevenendo sacche d'aria intrappolate e stringhe di prodotto.
D: Cosa devo cercare quando scelgo un produttore di macchine riempitrici per tubi?
R: Dai la priorità ai produttori che offrono rigorosi test di accettazione in fabbrica (FAT) utilizzando il tuo prodotto sfuso e i tubi reali. Garantire che forniscano la documentazione di conformità GMP (IQ/OQ/PQ) se richiesta, garantiscano la disponibilità dei tecnici di assistenza locali e costruiscano macchine utilizzando PLC e componenti pneumatici non proprietari e disponibili a livello globale.
D: Vale la pena investire in una linea di sigillatura per il riempimento di tubi personalizzata per un produttore a contratto (CMO)?
R: Sì. Per i CMO l’investimento è spesso giustificato. Nonostante l’elevata spesa in conto capitale iniziale e i tempi di cambio produzione più lunghi, una linea ibrida personalizzata offre l’estrema flessibilità necessaria per fare offerte su diversi contratti, che vanno dagli unguenti farmaceutici in alluminio alle lozioni cosmetiche in plastica, senza la necessità di installare due macchine separate.


