


آلات تعبئة وختم الأنابيب البلاستيكية مقابل الألومنيوم


تحمل استثمارات خطوط التعبئة والتغليف مخاطر تشغيلية عالية. يؤدي فشل الختم، وتسرب المنتج، وأوقات التغيير المفرطة إلى تآكل هوامش التصنيع بشكل مباشر وتعطيل سلاسل التوريد. إن الخصائص الفيزيائية للتغليف الأولي - خاصة البلاستيك والصفائح مقابل الألومنيوم - جنبًا إلى جنب مع التركيبة المحددة، تملي عمليات إغلاق ميكانيكية مختلفة تمامًا. يؤدي عدم التطابق بين تركيبة المنتج، والمواد الأنبوبية، وهندسة الماكينة إلى اختناقات شديدة في الإنتاج وانتهاك المعايير الصحية على أرضية المنشأة. لقد صممنا إطار التقييم الفني هذا لقادة العمليات والمشتريات لإجراء مقارنة موضوعية بين تقنيات تعبئة الأنابيب البلاستيكية والألومنيوم. من خلال فهم الحقائق الميكانيكية لكل تنسيق، يمكنك تقييم القدرات الهجينة بدقة، ومطابقة المعدات مع متطلبات اللزوجة المحددة الخاصة بك، وتخفيف مخاطر التنفيذ قبل الانتهاء من مواصفات المعدات. سوف تتعلم كيفية مواءمة مواد التعبئة والتغليف الخاصة بك مع آليات الختم الصحيحة لتحقيق أقصى قدر من كفاءة الخط والحفاظ على سلامة المنتج الصارمة.
آلية تحديد المواد: تتطلب الأنابيب البلاستيكية والصفائحية إحكامًا حراريًا أو بالموجات فوق الصوتية، بينما تتطلب أنابيب الألومنيوم طيًا وتجعيدًا ميكانيكيًا.
مرونة التصميم مقابل الحماية من العوائق: توفر المواد البلاستيكية أشكالًا متعددة الاستخدامات (دائرية وبيضاوية) وخصائص الارتداد، بينما يوفر الألومنيوم حاجزًا مطلقًا للتركيبات الحساسة ولكنه يفتقر إلى مرونة التصميم.
قيود الهجين: على الرغم من وجود آلات الجمع، فإن التبديل بين الأدوات البلاستيكية والألمنيوم يؤدي إلى وقت توقف كبير للتغيير وتعقيد ميكانيكي.
مسارات قابلية التوسع: يتطلب الانتقال من الأنظمة شبه الأوتوماتيكية إلى الأنظمة الأوتوماتيكية بالكامل تقييم متطلبات الإنتاجية مقابل لزوجة المنتج، وتفاوتات دقة التعبئة، وإمكانيات تقليل الأخطاء.
مساءلة البائع: يعتمد اختيار الشركة المصنعة الموثوقة على اختبارات قبول المصنع الصارمة (FAT) وبروتوكولات التحقق الشفافة (IQ/OQ/PQ)، خاصة في الصناعات الخاضعة للتنظيم.
الميكانيكا الأساسية لآلة تعبئة الأنبوب التجارية
يتطلب تحديد معايير النجاح الأساسية لأي عملية ملء أنبوب النظر إلى السرعات السابقة المذكورة والتركيز على جودة المخرجات. عالية الأداء يجب أن توفر آلة تعبئة الأنبوب باستمرار أحجام تعبئة دقيقة، وتضمن سلامة الختم المحكم، وتحافظ على ظروف المعالجة الصحية، وتقلل تهوية المنتج أثناء دورة الجرعات. يعتمد تحقيق هذه المقاييس على مزامنة العديد من الأنظمة الفرعية الميكانيكية الأساسية التي تعمل جنبًا إلى جنب.
نظام الجرعات الحجمي
قلب عملية التعبئة هو حقن المكبس الحجمي. يقوم المكبس بسحب المنتج من القادوس إلى أسطوانة في الشوط الخلفي ويحقنه من خلال فوهة في وعاء الانتظار في الشوط الأمامي. يقوم صمام الفحص الدوار بتوجيه التدفق ويمنع الضغط الخلفي. إذا تم إيقاف توقيت الصمام، فإن المنتج يقطع أو يتسرب، مما يؤدي إلى تدمير دقة التعبئة. إن مطابقة تصميم الفوهة مع لزوجة المنتج أمر غير قابل للتفاوض بالنسبة للعمليات النظيفة.
نوع الفوهة | نطاق اللزوجة (CPS) | منتج نموذجي | العمل الميكانيكي |
|---|---|---|---|
فوهة الإغلاق | 0 - 1000 | التونر، الماء، السيروم | قطرات دبوس داخلية لمنع التدفق فعليًا ومنع التقطير. |
فوهة النفخ | 1,000 - 50,000 | المستحضرات والكريمات الخفيفة | يؤدي انفجار حاد للهواء المضغوط إلى قطع سلسلة المنتج عند الطرف. |
فوهة الغوص | 50,000+ | المعاجين الثقيلة والمواد الهلامية | تنخفض الفوهة داخل الأنبوب وترتفع مع مستوى التعبئة لمنع ظهور جيوب هوائية. |
اتجاه الأنبوب وديناميكيات الفهرسة
قبل حدوث أي ختم، يجب أن يواجه العمل الفني الاتجاه الصحيح. تقوم محطة التوجيه بتدوير الأنبوب حتى يكتشف مستشعر التباين الكهروضوئي علامة تسجيل مطبوعة (علامة العين). ثم تقوم الآلة بقفل الأنبوب في مكانه. تعمل أسطح الألومنيوم العاكسة على تعقيد معايرة المستشعر مقارنة بالبلاستيك غير اللامع، مما يتطلب أجهزة استشعار منتشرة أو عاكسة متقدمة لمنع التجعدات غير المحاذاة. تضمن الفهرسة الدقيقة التي تعتمد على المؤازرة محاذاة الختم بشكل مثالي مع العلامة التجارية الأمامية والخلفية.
ملامح الأنبوب والمعايير الصحية
تسمح التعديلات الميكانيكية للآلة بالتعامل مع أشكال الأنابيب المتنوعة. تعتبر الأنابيب المستديرة قياسية، لكن الملامح البيضاوية تتطلب أقراص (حاملات) مُصنعة خصيصًا للحفاظ على الشكل أثناء الفهرسة والختم. بدون أقراص الصولجان الملائمة تمامًا، تتشوه الأنابيب البيضاوية تحت ضغط فكي الختم. تتطلب التعبئة الصحية تصميمات محددة للآلات. تتطلب المرافق التي تتعامل مع مستحضرات التجميل أو المستحضرات الصيدلانية إمكانات التنظيف المكاني (CIP) أو التعقيم في المكان (SIP).
يجب أن تحتوي مضخات الجرعات والقواديس والفوهات على وصلات صحية ثلاثية المشبك.
يجب أن تستخدم الأسطح الملامسة للمنتج الفولاذ المقاوم للصدأ 316L المصقول إلى قيمة Ra محددة.
يجب أن يسمح النظام بالغسل الكيميائي القوي دون الحاجة إلى تفكيك الماكينة بالكامل.
يجب أن تكون الأختام والحلقات الدائرية معتمدة من إدارة الغذاء والدواء (FDA) وأن تكون مقاومة للبخار ذي درجة الحرارة العالية.
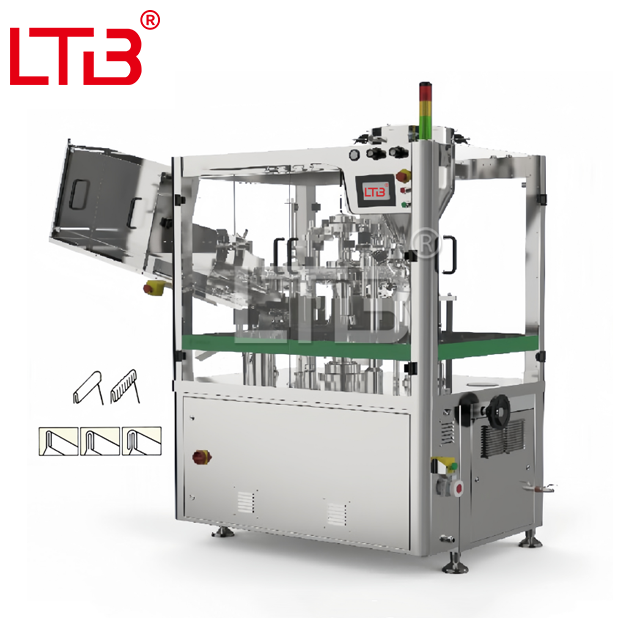
تقييم آلة تعبئة وختم الأنبوب البلاستيكي
عند نشر أ آلة تعبئة وختم الأنابيب البلاستيكية ، تركز معايير النجاح الأساسية على تحقيق ختم نظيف وممتع من الناحية الجمالية ومقاوم للانفجار دون تدهور المنتج عن طريق نقل الحرارة المفرط. تذوب المواد البلاستيكية والصفائح لتشكل رابطة، مما يتطلب التحكم الدقيق في درجة الحرارة والضغط والوقت.
الهواء الساخن مقابل تقنيات الختم بالموجات فوق الصوتية
يعتبر الختم بالهواء الساخن هو المعيار الصناعي للإنتاج عالي السرعة. تقوم الآلية بتوجيه الهواء الساخن بدقة إلى جدار الأنبوب الداخلي لتليين البلاستيك. يضمن حاجز متخصص داخل فوهة الهواء الساخن أن تستهدف الحرارة الجدار الداخلي بينما تحمي الجدار الخارجي من الاحتراق. مباشرة بعد التسخين، يتم تثبيت الفكوك الميكانيكية المبردة للأسفل للضغط على الختم وختم رمز الدفعة. توفر أنظمة الهواء الساخن موثوقية عالية السرعة وتتعامل مع مواد البولي إيثيلين (PE) القياسية والحواجز البلاستيكية (PBL) بفعالية.
على العكس من ذلك، أ يستخدم مانع تسرب حشو الأنبوب بالموجات فوق الصوتية الأدوات الصوتية القائمة على الاحتكاك. يهتز البوق الصوتي المصنوع من التيتانيوم بترددات عالية (عادةً 20 كيلو هرتز أو 35 كيلو هرتز) مقابل سندان، مما يولد حرارة موضعية بدقة عند واجهة الختم. تتفوق هذه التقنية مع التركيبات الحساسة للحرارة لأنها لا تشع الحرارة أسفل جسم الأنبوب. إنه يتعامل مع جدران الأنابيب السميكة بشكل فعال ويغلق من خلال تلوث المنتج البسيط في منطقة الختم.
استكشاف أخطاء فشل الختم البلاستيكي وإصلاحها
يجب على المشغلين مراقبة جودة الختم بشكل مستمر. عندما يفشل الختم البلاستيكي، فهذا يشير عادةً إلى خطأ محدد في المعايرة. يمكنك تشخيص السبب الجذري من خلال فحص الخصائص الفيزيائية للأنبوب المرفوض.
الجدار الخارجي المتقرح: يشير إلى أن درجة حرارة الهواء الساخن مرتفعة جدًا أو أن وقت بقاء التسخين طويل جدًا.
الختم الضعيف أو المتقشر: يشير إلى عدم كفاية ضغط الفك، أو عدم كفاية درجة حرارة التسخين، أو السندان البالي.
تسرب الزوايا: يشير إلى ضعف محاذاة الفك، أو تمركز الأنبوب بشكل غير صحيح في القرص، أو درجات حرارة غير متساوية لكتلة التبريد.
اللحام الملوث: يحدث نتيجة لربط المنتج عالي اللزوجة من الفوهة وطلاء منطقة الختم الداخلية قبل المشبك الفكي.
تقييم آلة تعبئة وختم أنابيب الألومنيوم
ان تعمل آلة تعبئة وختم أنابيب الألومنيوم على مبادئ ميكانيكية مختلفة تمامًا. لا يمكن لحام الألومنيوم بالحرارة؛ يجب أن تكون مطوية جسديا. تركز معايير النجاح على تحقيق تجعيد محكم ومتعدد الطيات يوفر حاجزًا مطلقًا ضد الأكسجين والرطوبة والضوء.
آليات العقص والطي الميكانيكية
وتتطلب عملية الطي سلسلة من العمليات الميكانيكية التي تنفذها محطات متميزة. تقوم الآلة بتسوية الطرف المفتوح، وثنيه على نفسه عدة مرات، وأخيراً تجعيده بشكل مسطح لإنشاء قفل ميكانيكي محكم. متطلبات الأدوات للألمنيوم صارمة. يجب أن يتم تشكيل فكي العقص وفقًا لتفاوتات دقيقة لمنع حدوث كسور دقيقة في غلاف الألومنيوم أثناء عملية الطي. إذا مارس الفكين ضغطًا غير متساوٍ، فإن المعدن يتمزق، مما يعرض الحاجز للخطر.
محطة التسطيح: الفك الناعم يضغط على الطرف المفتوح للأنبوب الأسطواني بشكل مسطح.
محطة الطية الأولى: يقوم الفك المتخصص بثني الطرف المسطح بزاوية 180 درجة.
محطة الطي الثانية: يقوم فك آخر بطي المعدن على نفسه مرة ثانية.
محطة العقص: الفك المموج يضغط على الطيات بإحكام ويختم رمز الدفعة مباشرة على المعدن.
نوع الطي | مستوى الأمان | أفضل تطبيق |
|---|---|---|
طية السرج | معيار | المراهم الأساسية والدهانات الفنية والمواد اللاصقة القياسية. |
أضعاف مزدوجة | عالي | الكريمات الصيدلانية، والعلاجات الموضعية. |
السرج والطي العكسي | الحد الأقصى | المواد الكيميائية المتطايرة، والمواد اللاصقة الفائقة، والكواشف التفاعلية. |
حماية الحواجز والقيود المادية
يظل الألومنيوم هو المعيار الذهبي للمكونات النشطة المتطايرة، والمراهم الصيدلانية، والمواد اللاصقة الفائقة، وسوائل اختبار الكواشف، والمواد الكيميائية التفاعلية. يوفر المعدن حاجزًا غير منفذ يمنع الزيوت العطرية من التسرب ويمنع الأكسجين من تحلل المركبات الصيدلانية الحساسة. تدمج العديد من تجهيزات تعبئة الألمنيوم ختمًا ثانويًا برقائق الألومنيوم أو تستخدم أنابيب ذات أشرطة داخلية من اللاتكس لضمان إغلاق محكم.
تركز مخاطر التنفيذ على القيود المادية للمادة. الألومنيوم يفتقر إلى الارتداد. إذا حدث انبعاج في الأنبوب أثناء عملية الفهرسة أو التعبئة أو التغليف، يكون الضرر دائمًا، مما يؤدي إلى رفض المنتج فورًا. تقتصر أنابيب الألومنيوم القابلة للطي في المقام الأول على الأشكال الأسطوانية القياسية، مما يحد من مرونة التصميم لفرق التسويق التي تسعى إلى تشكيلات أرفف فريدة.
الأنظمة الهجينة وتكوينات خط تعبئة وختم الأنبوب المخصص
غالبًا ما تستكشف العمليات التي تتعامل مع مجموعات المنتجات المتنوعة الآلات المصممة للتعامل مع كل من الأنابيب البلاستيكية والألومنيوم على هيكل واحد. بينما أ يوفر خط تعبئة وختم الأنبوب المخصص المرونة النظرية، فهو يتطلب تقييمًا دقيقًا للواقع التشغيلي ونفقات الصيانة العامة.
التنازلات الهندسية والمكونات المشتركة
يمكن لآلة أساسية واحدة مشاركة محطات الجرعات والفهرسة. تؤدي مضخة المكبس والقادوس وأجهزة استشعار التوجيه نفس المهام الأساسية بغض النظر عن المادة. ومع ذلك، فإن محطات الختم مختلفة بشكل أساسي. لا يمكن لمحطة الهواء الساخن أو الموجات فوق الصوتية طي المعدن، ولا تستطيع فكوك العقص الميكانيكية لحام البلاستيك. تعمل الآلات الهجينة على حل هذه المشكلة من خلال السماح للمشغلين بتبديل وحدات الختم فعليًا على السطح الرئيسي.
واقع بروتوكولات التحول
إن التبديل من البلاستيك إلى الألومنيوم ليس عملية ضغطة زر. فهو يتطلب موظفين صيانة ماهرين ووقت توقف كبير. يتضمن بروتوكول التحويل القياسي تعديلات ميكانيكية ثقيلة متعددة تستهلك ساعات إنتاج قيمة.
قم بتنفيذ بروتوكول CIP لتطهير المنتج السابق من نظام الجرعات.
افصل خطوط الهواء وأزل فوهات الهواء الساخن وعناصر التسخين.
قم بتركيب محطات الطي الميكانيكية الثقيلة وقم بمحاذاة فكي العقص بدقة باستخدام مقاييس المحسس.
قم بتبديل جميع أقراص النقل الموجودة في سلسلة الفهرسة لتتناسب مع قطر الأنبوب الجديد.
أعد معايرة أجهزة الاستشعار الكهروضوئية لقراءة المعدن العاكس بدلاً من البلاستيك غير اللامع.
قم بتشغيل دورة جافة بسرعة منخفضة للتحقق من توقيت الفهرسة وخلوص الفك.
إن الاستثمار في نظام هجين أمر منطقي بالنسبة للمصنعين المتعاقدين الذين لديهم فترات طويلة من المنتجات المتنوعة حيث يتم استيعاب التغيير لمدة أربع ساعات بسهولة في جدول إنتاج متعدد الأيام. إذا كانت منشأتك تتطلب عمليات تبديل متعددة للمواد أسبوعيًا، فإن شراء جهازين مخصصين منخفضي الإنتاجية يؤدي إلى فعالية أعلى للمعدات بشكل عام (OEE) مقارنة بوحدة هجينة واحدة.
التوسع: آلة تعبئة أنبوب التجميل الأوتوماتيكية
يتطلب التوسع من الإنتاج شبه التلقائي إلى الإنتاج التلقائي بالكامل تقييم متطلبات الإنتاجية مقابل لزوجة المنتج، وتفاوتات دقة التعبئة، وإمكانيات تقليل الأخطاء. الترقية إلى تعمل آلة ملء أنبوب مستحضرات التجميل الأوتوماتيكية على تغيير ديناميكيات العمل وإمكانات الإنتاج لخط التعبئة والتغليف بشكل أساسي.
الإنتاجية وتكامل أجهزة الاستشعار
تتطلب الأنظمة شبه الأوتوماتيكية من المشغل تحميل الأنابيب الفارغة يدويًا في كرات الصولجان. تصل سرعة هذه الوحدات إلى 20 إلى 30 أنبوبًا في الدقيقة. وهي تمثل إنفاقًا رأسماليًا أقل وتناسب المدى القصير أو عمليات بدء التشغيل. تتعامل الأنظمة الأوتوماتيكية بالكامل مع العملية بأكملها دون تدخل يدوي. يتم تفريغ الأنابيب الفارغة في قادوس كبير الحجم أو يتم تحميلها عبر أشرطة الكاسيت. تقوم الآلة تلقائيًا بتغذية المنتج النهائي وتوجيهه وتعبئته وإغلاقه وإخراجه. تدفع الفهرسة عالية السرعة ما بين 60 إلى 100+ أنبوبًا في الدقيقة.
للحفاظ على الإنتاجية عند السرعات العالية، تستخدم الآلات الأوتوماتيكية مجموعة مستشعرات متقدمة لإبطال أخطاء التعبئة ومنع الأعطال الميكانيكية.
مستشعر وجود الأنبوب: يمنع مضخة الجرعات من الإطلاق إذا كان القرص فارغًا، مما يوفر المنتج السائب ويمنع عمليات التنظيف الفوضوية.
مستشعر التوجيه: يقوم بمحاذاة علامة العين تمامًا قبل دخول الأنبوب إلى محطة الختم.
مستشعر مستوى التعبئة: يكتشف جيوب الهواء أو عمليات التعبئة القصيرة مباشرة بعد محطة الجرعات.
مستشعر الطرد: يؤكد أن الأنبوب النهائي قد خرج من الماكينة بنجاح ولم ينحشر في القرص.
تكامل التعبئة والتغليف المصب
نادراً ما يعمل الحشو التلقائي بمعزل عن غيره. يجب أن تتكامل بسلاسة مع المعدات النهائية لإنشاء تدفق مستمر. يتم إخراج الأنابيب النهائية مباشرة إلى ناقل النقل الذي يغذي ماكينة التغليف بالكرتون. ومن هناك، تمر الكراتين فوق جهاز تدقيق الوزن للتحقق من توافق حجم التعبئة قبل الدخول إلى ماكينة تعبئة العلب. إن مزامنة PLC الخاصة بحشو الأنبوب مع المعدات النهائية عبر Ethernet/IP أو جهات الاتصال الجافة تمنع التوقفات الدقيقة. يمكن لجهاز تدقيق الوزن أيضًا تقديم ملاحظات إلى مضخة الجرعات التي تعمل بمحرك مؤازر للحشو لتصحيح أوزان التعبئة تلقائيًا بسرعة، وهي عملية تُعرف بالتحكم في الاتجاه.
اختيار البائع: فحص الشركة المصنعة لآلة تعبئة الأنبوب
يتطلب فصل مصنعي المعدات الأصلية ذوي السمعة الطيبة عن شركات التجميع ذات المستوى المنخفض معايير فحص صارمة. تعتمد موثوقية خط التعبئة والتغليف الخاص بك بشكل كامل على المعايير الهندسية التي يدعمها اختيارك الشركة المصنعة لآلة تعبئة الأنابيب.
تقييم بروتوكول FAT
لا تقبل أبدًا تسليم جهاز بدون بروتوكول صارم لاختبار قبول المصنع (FAT). يجب أن يتضمن FAT تشغيل صيغ منتجك الفعلي ومخزون الأنابيب الفعلي في منشأة البائع. الاختبار باستخدام الماء أو المستحضر العام غير كافٍ. يجب عليك التحقق من أن فوهات الجرعات تتعامل مع اللزوجة المحددة الخاصة بك دون توتير وأن فكوك الختم تخلق لحامات مقاومة للانفجار.
قم بتنفيذ تشغيل متواصل لمدة ساعة واحدة بأقصى سرعة مقدرة للتحقق من الحمل الحراري الزائد أو انحراف التوقيت.
قم بإجراء محاكاة لتسلسل الانهيار والاسترداد لمدة 10 دقائق لاختبار معالجة أخطاء البرنامج.
إجراء اختبار ضغط انفجار الختم باستخدام غرفة فراغ على عينات عشوائية من التشغيل.
قم بإجراء تحليل الانحراف المعياري لوزن التعبئة (CpK) للتحقق من الدقة الحجمية لمضخة المكبس.
دعم ما بعد البيع والهندسة المعمارية المفتوحة
يمتد تخفيف المخاطر إلى ما هو أبعد من الشراء الأولي. احترس من التكاليف الخفية لأجزاء التآكل الخاصة والبرامج المقفلة. تأكد من قيام الشركة المصنعة ببناء الماكينة باستخدام المكونات القياسية المتوفرة عالميًا. يجب أن يتم الحصول على علم الخصائص الهوائية، وPLCs، والمحركات المؤازرة من علامات تجارية صناعية معروفة مثل Allen-Bradley، أو Siemens، أو Festo. إذا تعطل أحد أجهزة الاستشعار أثناء نوبة ليلية، فأنت بحاجة إلى القدرة على الحصول على بديل من مورد صناعي محلي بدلاً من الانتظار لأسابيع حتى يتم شحن جزء خاص من الخارج.
خاتمة
للمضي قدمًا في ترقية خط التعبئة والتغليف، قم بتنفيذ الخطوات التالية:
قم بتجميع مصفوفة منتج شاملة توضح بالتفصيل الثقل النوعي واللزوجة عند درجة حرارة التعبئة وحجم الجسيمات لكل تركيبة تنوي تشغيلها.
قم بشحن عينات مادية من الأنابيب الفارغة والمنتجات السائبة إلى بائع المعدات لإجراء دراسة رسمية للقدرات واختبار اختيار الفوهة.
قم بصياغة مواصفات متطلبات المستخدم (URS) التي تحدد بوضوح الإنتاجية المطلوبة ومعدلات الرفض المقبولة وبروتوكولات تكامل PLC الضرورية.
حدد موعدًا لإجراء اختبار قبول المصنع (FAT) شخصيًا أو عبر البث المباشر للتحقق من سلامة الختم ودقة الجرعات قبل التصريح بالشحن النهائي للمعدات.
التعليمات
س: ما هو متوسط وقت التحول بين البلاستيك والألومنيوم في آلة تعبئة الأنبوب الهجين؟
ج: عادةً ما يستغرق التبديل بين الأدوات البلاستيكية والألومنيوم على آلة هجينة من 2 إلى 4 ساعات. يتضمن وقت التوقف هذا إزالة محطات ختم الهواء الساخن أو الموجات فوق الصوتية، وتركيب فكوك تجعيد ميكانيكية ثقيلة، وتبديل أقراص الأنبوب بأقطار مختلفة، وإعادة معايرة مستشعرات التوجيه لقراءة المعدن العاكس بدلاً من البلاستيك غير اللامع.
س: هل يمكن لآلة تعبئة الأنبوب التعامل مع الأنابيب المستديرة والبيضاوية؟
ج: نعم، ولكن الأمر يتطلب أجزاء ذات حجم محدد. لا يمكن للأنابيب البيضاوية أن توضع في أقراص دائرية قياسية؛ أنها تتطلب حوامل مُصممة خصيصًا لمنع التشوه أثناء الفهرسة والختم. بالإضافة إلى ذلك، يجب تعديل مستشعرات التوجيه وفكوك الختم لتتوافق بشكل مثالي مع المظهر الجانبي الأوسع للأنبوب البيضاوي.
س: هل يمكن لسدادة حشو الأنبوب بالموجات فوق الصوتية التعامل مع الأنابيب المصفحة؟
ج: نعم. تعتبر المواد المانعة للتسرب بالموجات فوق الصوتية فعالة للغاية لكل من أنابيب صفائح الحاجز البلاستيكي (PBL) وأنابيب صفائح حاجز الألومنيوم (ABL). يولد الاحتكاك الصوتي الحرارة مباشرة عند واجهة الختم. تعمل هذه الطريقة بشكل جيد مع الصفائح السميكة وتسمح للآلة باللحام بنجاح حتى لو كانت بقايا المنتج البسيطة تلوث منطقة الختم.
س: ما الذي يسبب فشل الختم في آلة تعبئة وختم الأنبوب البلاستيكي؟
ج: تنبع عيوب الختم في الأنابيب البلاستيكية في المقام الأول من إعدادات درجة الحرارة غير المناسبة، أو أوقات التسخين غير الصحيحة، أو عدم كفاية ضغط الفك. إذا كانت خيوط المنتج شديدة اللزوجة من الفوهة وتلوث الجدار الداخلي لمنطقة الختم، فلا يمكن لفكوك الهواء الساخن تشكيل لحام نظيف ومقاوم للانفجار.
س: كيف تتعامل آلة تعبئة أنابيب التجميل الأوتوماتيكية مع الكريمات عالية اللزوجة؟
ج: للتعامل مع الكريمات والمعاجين الثقيلة، تستخدم الآلات الأوتوماتيكية قواديس ساخنة ومُحركة لتحسين تدفق المنتج. إنهم يستخدمون مضخات مكبسية ذات إزاحة موجبة للحصول على جرعات قوية ويستخدمون فوهات غطس متخصصة تنخفض داخل الأنبوب وترتفع مع مستوى التعبئة، مما يمنع جيوب الهواء المحاصرة وتوتر المنتج.
س: ما الذي يجب أن أبحث عنه عند اختيار الشركة المصنعة لآلة تعبئة الأنابيب؟
ج: قم بإعطاء الأولوية للمصنعين الذين يقدمون اختبار صارم لقبول المصنع (FAT) باستخدام المنتج والأنابيب السائبة الفعلية. تأكد من أنهم يقدمون وثائق الامتثال لممارسات التصنيع الجيدة (IQ/OQ/PQ) إذا لزم الأمر، وضمان توفر فني الخدمة المحلي، وبناء الآلات باستخدام مكونات PLC ومكونات تعمل بالهواء المضغوط غير مملوكة ومتوفرة عالميًا.
س: هل يستحق خط تعبئة وختم الأنبوب المخصص الاستثمار بالنسبة لشركة تصنيع متعاقدة (CMO)؟
ج: نعم. بالنسبة لمنظمات الإدارة الجماعية، غالبًا ما يكون الاستثمار مبررًا. على الرغم من النفقات الرأسمالية الأولية المرتفعة وأوقات التغيير الأطول، يوفر الخط المختلط المخصص المرونة القصوى المطلوبة لتقديم عطاءات على عقود متنوعة - تتراوح من مراهم الألومنيوم الصيدلانية إلى المستحضرات البلاستيكية التجميلية - دون الحاجة إلى وضع آلتين منفصلتين على الأرض.


