


Füll- und Verschließmaschinen für Kunststofftuben und Aluminiumtuben


Investitionen in Verpackungslinien sind mit hohen betrieblichen Risiken verbunden. Dichtungsfehler, Produktlecks und übermäßige Umrüstzeiten beeinträchtigen direkt die Produktionsmargen und stören die Lieferketten. Die physikalischen Eigenschaften von Primärverpackungen – insbesondere Kunststoff und Laminate im Vergleich zu Aluminium – sowie die spezifische Passform der Formel erfordern völlig unterschiedliche mechanische Versiegelungsprozesse. Ein Missverhältnis zwischen Produktformulierung, Tubenmaterial und Maschinenarchitektur führt zu schwerwiegenden Produktionsengpässen und beeinträchtigten Hygienestandards in der Anlage. Wir haben diesen technischen Bewertungsrahmen für Betriebs- und Beschaffungsleiter entwickelt, um die Abfülltechnologien für Kunststoff- und Aluminiumtuben objektiv zu vergleichen. Indem Sie die mechanischen Gegebenheiten jedes Formats verstehen, können Sie die Hybridfähigkeiten genau beurteilen, die Ausrüstung an Ihre spezifischen Viskositätsanforderungen anpassen und Implementierungsrisiken mindern, bevor Sie die Ausrüstungsspezifikationen finalisieren. Sie erfahren, wie Sie Ihre Verpackungsmaterialien mit den richtigen Siegelmechanismen ausrichten, um die Linieneffizienz zu maximieren und eine strikte Produktintegrität aufrechtzuerhalten.
Das Material bestimmt den Mechanismus: Kunststoff- und Laminattuben erfordern eine thermische oder Ultraschallversiegelung, während Aluminiumtuben mechanisches Falten und Crimpen erfordern.
Designflexibilität vs. Barriereschutz: Kunststoffe bieten vielseitige Formen (rund, oval) und Rückpralleigenschaften, während Aluminium eine absolute Barriere für empfindliche Formeln bietet, aber keine Designflexibilität bietet.
Hybride Einschränkungen: Obwohl es Kombinationsmaschinen gibt, führt der Wechsel zwischen Kunststoff- und Aluminiumwerkzeugen zu erheblichen Ausfallzeiten und mechanischer Komplexität.
Skalierbarkeitspfade: Der Übergang von halbautomatischen zu vollautomatischen Systemen erfordert die Bewertung der Durchsatzanforderungen anhand der Produktviskosität, der Füllgenauigkeitstoleranzen und der Möglichkeiten zur Fehlerreduzierung.
Verantwortung des Anbieters: Die Auswahl eines zuverlässigen Herstellers hängt von strengen Factory Acceptance Tests (FAT) und transparenten Validierungsprotokollen (IQ/OQ/PQ) ab, insbesondere in regulierten Branchen.
Um die grundlegenden Erfolgskriterien für jeden Tubenfüllvorgang zu definieren, muss man über die angegebenen Geschwindigkeiten hinausblicken und sich auf die Ausgabequalität konzentrieren. Eine Hochleistungsleistung ~!phoenix_var49_0!~ ~!phoenix_var49_1!~
Das volumetrische Dosiersystem
Das Herzstück des Füllprozesses ist die volumetrische Kolbeninjektion. Der Kolben saugt beim Rückhub Produkt aus einem Trichter in einen Zylinder und spritzt es beim Vorwärtshub durch eine Düse in den bereitstehenden Behälter. Ein Drehrückschlagventil leitet den Durchfluss und verhindert einen Gegendruck. Wenn die Ventilsteuerung nicht stimmt, reißt das Produkt ab oder läuft aus, wodurch die Füllgenauigkeit beeinträchtigt wird. Für einen sauberen Betrieb ist die Anpassung des Düsendesigns an die Produktviskosität unerlässlich.
Düsentyp | Viskositätsbereich (CPS) | Typisches Produkt | Mechanische Aktion |
|---|---|---|---|
Absperrdüse | 0 - 1.000 | Toner, Wasser, Seren | |
Abblasdüse | 1.000 - 50.000 | Lotionen, leichte Cremes | Ein scharfer Druckluftstoß schneidet den Produktstrang an der Spitze. |
Tauchdüse | 50.000+ | Schwere Pasten, Gele | Die Düse senkt sich in das Rohr und steigt mit dem Füllstand an, um Lufteinschlüsse zu vermeiden. |
Rohrausrichtung und Indexierungsdynamik
Bevor eine Versiegelung erfolgt, muss das Bildmaterial in die richtige Richtung zeigen. Die Orientierungsstation dreht die Röhre, bis ein fotoelektrischer Kontrastsensor eine gedruckte Passmarke (die Augenmarkierung) erkennt. Anschließend verriegelt die Maschine das Rohr. Reflektierende Aluminiumoberflächen erschweren die Sensorkalibrierung im Vergleich zu matten Kunststoffen und erfordern fortschrittliche diffuse oder retroreflektierende Sensoren, um falsch ausgerichtete Crimps zu verhindern. Präzise servogesteuerte Indexierung sorgt dafür, dass das Siegel perfekt mit dem Branding auf der Vorder- und Rückseite übereinstimmt.
Rohrprofile und Hygienestandards
Durch mechanische Einstellungen kann die Maschine verschiedene Rohrformen verarbeiten. Runde Rohre sind Standard, ovale Profile erfordern jedoch speziell gefertigte Pucks (Halter), um die Form während des Indexierens und Versiegelns beizubehalten. Ohne passgenaue Pucks verformen sich ovale Tuben unter dem Druck der Siegelbacken. Eine hygienische Abfüllung erfordert spezielle Maschinenarchitekturen. Betriebe, in denen Kosmetika oder Pharmazeutika verarbeitet werden, benötigen Clean-in-Place (CIP) oder Sterilize-in-Place (SIP)-Funktionen.
Dosierpumpen, Trichter und Düsen müssen über hygienische Tri-Clamp-Anschlüsse verfügen.
Produktkontaktflächen müssen aus 316L-Edelstahl bestehen, der auf einen bestimmten Ra-Wert poliert ist.
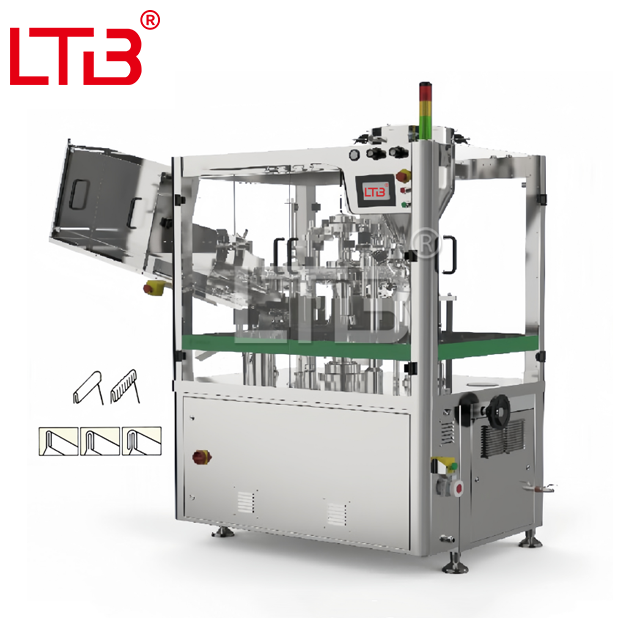
Beim Einsatz von a Bei einer Füll- und Verschließmaschine für Kunststofftuben konzentrieren sich die primären Erfolgskriterien darauf, eine saubere, ästhetisch ansprechende und platzsichere Versiegelung zu erreichen, ohne das Produkt durch übermäßige Wärmeübertragung zu verschlechtern. Plastics and laminates melt to form a bond, requiring precise temperature, pressure, and time control.
Heißluftversiegelung ist der Industriestandard für die Hochgeschwindigkeitsproduktion. Der Mechanismus leitet präzise erhitzte Luft in die Rohrinnenwand, um den Kunststoff aufzuweichen. Eine spezielle Ablenkplatte im Inneren der Heißluftdüse sorgt dafür, dass die Hitze gezielt auf die Innenwand trifft und schützt gleichzeitig die Außenwand vor Verbrennungen. Unmittelbar nach dem Erhitzen drücken gekühlte mechanische Backen auf das Siegel und prägen den Chargencode ein. Heißluftsysteme bieten Hochgeschwindigkeitszuverlässigkeit und verarbeiten Standardmaterialien aus Polyethylen (PE) und Kunststoffbarrierelaminat (PBL) effektiv.
Umgekehrt ein Der Ultraschall-Röhrenfüller verwendet reibungsbasierte akustische Werkzeuge. Ein akustisches Horn aus Titan vibriert mit hohen Frequenzen (typischerweise 20 kHz oder 35 kHz) gegen einen Amboss und erzeugt dabei lokalisierte Wärme direkt an der Dichtungsschnittstelle. Diese Technologie eignet sich hervorragend für wärmeempfindliche Formulierungen, da sie keine Wärme in den Tubenkörper abstrahlt. Es bewältigt dickere Rohrwände effektiv und dichtet auch bei geringfügigen Produktverunreinigungen im Dichtungsbereich ab.
Betreiber müssen die Qualität der Dichtungen kontinuierlich überwachen. Wenn eine Kunststoffdichtung versagt, deutet dies normalerweise auf einen bestimmten Kalibrierungsfehler hin. Sie können die Grundursache diagnostizieren, indem Sie die physikalischen Eigenschaften des aussortierten Schlauchs untersuchen.
Blasenförmige Außenwand: Zeigt an, dass die Heißlufttemperatur zu hoch oder die Heizverweilzeit zu lang ist.
Ein aluminum tube filling sealing machine operates on entirely different mechanical principles. Aluminum cannot be welded with heat; it must be physically folded. Die Erfolgskriterien konzentrieren sich auf die Erzielung einer mehrfachen, luftdichten Crimpung, die eine absolute Barriere gegen Sauerstoff, Feuchtigkeit und Licht darstellt.
Der Faltvorgang erfordert eine Abfolge mechanischer Vorgänge, die von verschiedenen Stationen ausgeführt werden. Die Maschine glättet das offene Ende, biegt es mehrmals über sich selbst und quetscht es schließlich flach, um einen hermetischen mechanischen Verschluss zu schaffen. Die Werkzeuganforderungen für Aluminium sind hoch. Die Crimpbacken müssen mit genauen Toleranzen bearbeitet werden, um Mikrobrüche im Aluminiumgehäuse während des Faltvorgangs zu vermeiden. Wenn die Backen ungleichmäßigen Druck ausüben, reißt das Metall und die Barriere wird beeinträchtigt.
Zweite Faltstation: Eine weitere Backe faltet das Metall ein zweites Mal über sich selbst.
Falttyp | Sicherheitsstufe | Beste Anwendung |
|---|---|---|
Sattelfalte | Standard | |
Doppelt gefaltet | Hoch | |
Sattel- und Rückwärtsfaltung | Maximal |
Aluminium bleibt der Goldstandard für flüchtige Wirkstoffe, pharmazeutische Salben, Sekundenkleber, Reagenzientestflüssigkeiten und reaktive Chemikalien. Das Metall bildet eine undurchlässige Barriere, die das Austreten ätherischer Öle verhindert und verhindert, dass Sauerstoff empfindliche pharmazeutische Verbindungen abbaut. Viele Aluminium-Abfüllanlagen verfügen über eine sekundäre Aluminiumfolienversiegelung oder verwenden Tuben mit innenliegenden Latexbändern, um luftdichte Verschlüsse zu gewährleisten.
Das Implementierungsrisiko konzentriert sich auf die physikalischen Einschränkungen des Materials. Aluminum lacks bounce-back. Wenn die Tube beim Indexieren, Befüllen oder Verpacken verbeult, ist der Schaden dauerhaft und führt zur sofortigen Produktausschleusung. Zusammenklappbare Aluminiumrohre sind in erster Linie auf zylindrische Standardformen beschränkt, was die Designflexibilität für Marketingteams, die einzigartige Regalprofile suchen, einschränkt.
Operations handling diverse product portfolios often explore machines engineered to handle both plastic and aluminum tubes on a single chassis. Während a Obwohl eine kundenspezifische Tubenfüll- und Verschließlinie theoretische Flexibilität bietet, erfordert sie eine sorgfältige Bewertung der betrieblichen Gegebenheiten und des Wartungsaufwands.
Technische Kompromisse und gemeinsame Komponenten
Eine einzelne Basismaschine kann sich die Dosier- und Indexierungsstationen teilen. Die Kolbenpumpe, der Trichter und die Orientierungssensoren erfüllen unabhängig vom Material die gleichen grundlegenden Aufgaben. Allerdings unterscheiden sich die Siegelstationen grundsätzlich. Eine Heißluft- oder Ultraschallstation kann kein Metall falten und mechanische Crimpbacken können keinen Kunststoff verschweißen. Hybridmaschinen lösen dieses Problem, indem sie es dem Bediener ermöglichen, die Versiegelungsmodule auf dem Hauptdeck physisch auszutauschen.
Die Realität von Umstellungsprotokollen
Der Wechsel von Kunststoff zu Aluminium ist kein Knopfdruck. Es erfordert qualifiziertes Wartungspersonal und erhebliche Ausfallzeiten. Ein Standard-Umstellungsprotokoll erfordert mehrere schwere mechanische Anpassungen, die wertvolle Produktionsstunden verschlingen.
Führen Sie das CIP-Protokoll aus, um das vorherige Produkt aus dem Dosiersystem zu entfernen.
Trennen Sie die Pneumatikleitungen und entfernen Sie die Heißluftdüsen und Heizelemente.
Montieren Sie die schweren mechanischen Faltstationen und richten Sie die Crimpbacken mithilfe von Fühlerlehren genau aus.
Tauschen Sie alle Transportpucks an der Indexierkette entsprechend dem neuen Rohrdurchmesser aus.
Kalibrieren Sie die fotoelektrischen Sensoren neu, um reflektierendes Metall anstelle von mattem Kunststoff zu lesen.
Führen Sie einen Trockenzyklus bei niedriger Geschwindigkeit durch, um den Indexierungs-Zeitpunkt und den Backenabstand zu überprüfen.
Die Investition in ein Hybridsystem ist für Auftragsfertiger mit großen Auflagen unterschiedlicher Produkte sinnvoll, bei denen eine vierstündige Umstellung problemlos in einen mehrtägigen Produktionsplan integriert werden kann. Wenn Ihre Anlage mehrere Materialwechsel pro Woche erfordert, führt der Kauf von zwei dedizierten Maschinen mit geringerem Durchsatz zu einer höheren Gesamtanlageneffektivität (OEE) als eine einzelne Hybrideinheit.
Maßstabsvergrößerung: Die automatische Abfüllmaschine für Kosmetiktuben
Die Skalierung von der halbautomatischen zur vollautomatischen Produktion erfordert die Bewertung der Durchsatzanforderungen anhand der Produktviskosität, der Füllgenauigkeitstoleranzen und der Möglichkeiten zur Fehlerreduzierung. Upgrade auf eine Die automatische Abfüllmaschine für Kosmetiktuben verändert die Arbeitsdynamik und das Leistungspotenzial der Verpackungslinie grundlegend.
Durchsatz und Sensorintegration
Halbautomatische Systeme erfordern, dass ein Bediener leere Röhrchen manuell in die Pucks lädt. Diese Einheiten erreichen eine Höchstleistung von 20 bis 30 Röhrchen pro Minute. Sie stellen einen geringeren Investitionsaufwand dar und eignen sich für Kleinserien oder Anlaufbetriebe. Vollautomatische Systeme erledigen den gesamten Prozess ohne manuelles Eingreifen. Leere Rohre werden in einen Großtrichter entleert oder über Kassetten geladen. Die Maschine führt das fertige Produkt automatisch zu, richtet es aus, füllt es, versiegelt es und wirft es aus. Die Hochgeschwindigkeitsindexierung befördert 60 bis über 100 Tuben pro Minute.
Um den Ertrag bei hohen Geschwindigkeiten aufrechtzuerhalten, nutzen automatische Maschinen eine fortschrittliche Sensoranordnung, um Füllfehler zu verhindern und mechanische Abstürze zu verhindern.
Tube-Anwesenheitssensor: Verhindert, dass die Dosierpumpe aktiviert wird, wenn ein Puck leer ist, wodurch Produktmengen gespart und unordentliche Reinigungsarbeiten vermieden werden.
Ausrichtungssensor: Richtet die Augenmarkierung perfekt aus, bevor das Rohr in die Versiegelungsstation gelangt.
Füllstandssensor: Erkennt Lufteinschlüsse oder Kurzfüllungen unmittelbar nach der Dosierstation.
Auswurfsensor: Bestätigt, dass die fertige Tube die Maschine erfolgreich verlassen hat und nicht im Puck verklemmt ist.
Nachgelagerte Verpackungsintegration
Ein automatischer Füller arbeitet selten isoliert. Es muss sich nahtlos in nachgeschaltete Geräte integrieren, um einen kontinuierlichen Fluss zu gewährleisten. Die fertigen Tuben werden direkt auf ein Transferband ausgeworfen, das einen Kartonierer beschickt. Von dort aus durchlaufen die Kartons eine Kontrollwaage, um die Einhaltung des Füllvolumens zu überprüfen, bevor sie in einen Sammelpacker gelangen. Die Synchronisierung der SPS des Tubenfüllers mit nachgeschalteten Geräten über Ethernet/IP oder Trockenkontakte verhindert Mikrostopps. Die Kontrollwaage kann auch eine Rückmeldung an die servobetriebene Dosierpumpe des Abfüllers geben, um Füllgewichte im Handumdrehen automatisch zu korrigieren, ein Vorgang, der als Trendsteuerung bezeichnet wird.
Anbieterauswahl: Überprüfung eines Tubenfüllmaschinenherstellers
Die Trennung seriöser OEMs von untergeordneten Monteuren erfordert strenge Prüfkriterien. Die Zuverlässigkeit Ihrer Verpackungslinie hängt vollständig von den technischen Standards ab, die von Ihrem Unternehmen eingehalten werden Hersteller von Tubenfüllmaschinen.
Evaluierung des FAT-Protokolls
Nehmen Sie niemals die Lieferung einer Maschine ohne ein strenges FAT-Protokoll (Factory Acceptance Testing) an. Die FAT muss die Prüfung Ihrer tatsächlichen Produktformeln und Ihres tatsächlichen Tubenbestands im Werk des Anbieters umfassen. Tests mit Wasser oder einer generischen Lotion reichen nicht aus. Sie müssen sicherstellen, dass die Dosierdüsen Ihre spezifische Viskosität ohne Fadenziehen verarbeiten und dass die Siegelbacken platzsichere Schweißnähte erzeugen.
Führen Sie einen einstündigen Dauerlauf mit maximaler Nenngeschwindigkeit durch, um zu prüfen, ob es zu thermischer Überlastung oder Zeitabweichung kommt.
Führen Sie eine 10-minütige simulierte Ausfall- und Wiederherstellungssequenz durch, um die Fehlerbehandlung der Software zu testen.
Führen Sie eine Prüfung des Berstdrucks der Dichtung unter Verwendung einer Vakuumkammer an Stichproben aus dem Lauf durch.
Führen Sie eine Füllgewichts-Standardabweichungsanalyse (CpK) durch, um die volumetrische Genauigkeit der Kolbenpumpe zu überprüfen.
Post-Sale-Support und offene Architektur
Die Risikominderung geht über den Erstkauf hinaus. Achten Sie auf die versteckten Kosten proprietärer Verschleißteile und gesperrter Software. Stellen Sie sicher, dass der Hersteller die Maschine mit weltweit verfügbaren Standardkomponenten baut. Pneumatics, PLCs, and servo motors should be sourced from recognized industrial brands like Allen-Bradley, Siemens, or Festo. If a sensor fails during a night shift, you need the ability to source a replacement from a local industrial supplier rather than waiting weeks for a proprietary part to ship from overseas.
Abschluss
Um mit der Modernisierung Ihrer Verpackungslinie fortzufahren, führen Sie die folgenden Schritte aus:
FAQ
F: Wie lang ist die durchschnittliche Umrüstzeit zwischen Kunststoff und Aluminium bei einer Hybrid-Tubenfüllmaschine?
A: Der Wechsel zwischen Kunststoff- und Aluminiumwerkzeugen auf einer Hybridmaschine dauert normalerweise 2 bis 4 Stunden. This downtime involves removing hot air or ultrasonic sealing stations, installing heavy mechanical crimping jaws, swapping tube pucks for different diameters, and recalibrating orientation sensors to read reflective metal instead of matte plastic.
F: Kann eine Tubenfüllmaschine sowohl runde als auch ovale Tuben verarbeiten?
A: Ja, aber es sind Teile mit einer bestimmten Größe erforderlich. Ovale Rohre können nicht in standardmäßige runde Pucks passen; Sie erfordern speziell gefertigte Halter, um Verformungen beim Indexieren und Versiegeln zu verhindern. Darüber hinaus müssen die Ausrichtungssensoren und Siegelbacken so eingestellt werden, dass sie perfekt zum breiteren Profil des Ovalrohrs passen.
F: Kann ein Ultraschall-Tubenfüller-Versiegeler laminierte Tuben verarbeiten?
A: Ja. Ultraschallversiegelungen sind sowohl für Kunststoff-Barriere-Laminat- (PBL) als auch für Aluminium-Barriere-Laminat-Tuben (ABL) äußerst effektiv. Die akustische Reibung erzeugt Wärme direkt an der Dichtungsschnittstelle. This method works well for thicker laminates and allows the machine to weld successfully even if minor product residue contaminates the seal area.
F: Was verursacht ein Versagen der Dichtung in einer Maschine zum Füllen und Verschließen von Kunststofftuben?
A: Dichtungsfehler in Kunststofftuben sind in erster Linie auf falsche Temperatureinstellungen, falsche Heizverweilzeiten oder unzureichenden Backendruck zurückzuführen. If highly viscous product strings from the nozzle and contaminates the inner wall of the sealing area, the hot air jaws cannot form a clean, burst-resistant weld.
F: Wie verarbeitet eine automatische Tubenfüllmaschine für Kosmetika hochviskose Cremes?
A: Um schwere Cremes und Pasten zu verarbeiten, verwenden automatische Maschinen beheizte, bewegte Trichter, um den Produktfluss zu verbessern. They employ positive displacement piston pumps for forceful dosing and use specialized diving nozzles that lower into the tube and rise with the fill level, preventing trapped air pockets and product stringing.
F: Worauf sollte ich bei der Auswahl eines Tubenfüllmaschinenherstellers achten?
A: Priorisieren Sie Hersteller, die strenge Factory Acceptance Tests (FAT) mit Ihren tatsächlichen Massenprodukten und Tuben anbieten. Ensure they provide GMP compliance documentation (IQ/OQ/PQ) if required, guarantee local service technician availability, and build machines using non-proprietary, globally available PLC and pneumatic components.
F: Lohnt sich die Investition in eine kundenspezifische Tubenfüll- und Verschließlinie für einen Auftragsfertiger (CMO)?
A: Ja. Für CMOs ist die Investition oft gerechtfertigt. Despite the high initial capital expenditure and longer changeover times, a custom hybrid line provides the extreme flexibility required to bid on diverse contracts—ranging from pharmaceutical aluminum ointments to cosmetic plastic lotions—without needing to floor two separate machines.


