


Как предотвратить утечки при герметизации косметических туб


Утечки в косметических тюбиках являются критическими неисправностями. Они вызывают возвратные платежи в розничной торговле, уничтожают активные ингредиенты по уходу за кожей в результате окисления и портят репутацию бренда. Потребителям никогда не придется брать с собой ваш продукт в двойную сумку для путешествия. Премиальный лосьон, протекший в роскошную сумочку, мгновенно убивает лояльность покупателей. Хотя иногда вину берут на себя некачественные трубки, подавляющее большинство проблем с утечками возникает из-за эксплуатационных ошибок на заводе. Несоблюдение параметров, неправильная технология герметизации или устаревшее оборудование зачастую не справляются с современными высоковязкими косметическими составами. Предотвращение утечек требует системного подхода. Вы должны подобрать материал трубки в соответствии с правильной технологией уплотнения. Вам необходимо оптимизировать «герметизирующий треугольник» тепла, времени и давления. Наконец, инвестирование в специально построенный Машина для запечатывания туб гарантирует повторяемую точность, исключая холодные запечатывания и микроутечки еще до того, как они попадут в транспортную коробку.
Ключевые выводы
Материал диктует технологию: пластиковые и ламинированные тубы требуют точной термической или ультразвуковой сварки, тогда как алюминиевые тубы требуют механического обжатия; несоответствие этим гарантирует отказ.
Треугольник уплотнения не подлежит обсуждению: постоянная температура (наиболее важный фактор), время выдержки и давление являются основополагающими показателями герметичных уплотнений.
Важные действия перед наполнением: Неправильное хранение и обращение с пустыми тюбиками перед наполнением может привести к деформации материалов и попаданию пыли, что нарушит герметичность еще до того, как тюбик попадет в машину.
Загрязнение – враг: Переполнение или разбрызгивание продукта в зону уплотнения является основной причиной микроутечек; Точность дозирования так же важна, как и само уплотнение.
Знания поставщиков имеют значение: выбор машины – это только полдела; Сотрудничество с опытным поставщиком автоматических машин для наполнения туб обеспечивает проведение надлежащих заводских приемочных испытаний (FAT) и использование инструментов, изготовленных по индивидуальному заказу.
Финансовые и эксплуатационные последствия утечек из косметических трубок
Определение успешного уплотнения закладывает основу для качества продукции. Надлежащее уплотнение должно быть полностью устойчивым к разрыву при стандартном транспортном давлении. Он должен выдерживать экстремальные перепады высоты во время авиаперелетов. Когда самолет достигает крейсерской высоты, давление внутри грузового отсека падает. Воздух, попавший внутрь косметического тюбика, расширяется. Если уплотнение слабое, расширяющийся воздух заставляет обжим раскрыться, что приводит к прорыву. Конечный результат также должен выглядеть эстетически чистым, иметь четкие завитки без подгоревших краев, тягучий пластик или искаженные формы. Самое главное, чтобы он оставался герметичным и воздухонепроницаемым, чтобы защитить состав внутри.
Каскадные издержки, связанные с выходом из строя уплотнений, снижают размер прибыли. Переделка труда снижает ежедневную производительность. Если партия не соответствует качеству, операторы должны вручную разрезать бракованные тубы, соскребать нерасфасованный продукт обратно в приемный бункер и выбрасывать дорогую печатную упаковку. Это приводит к потере огромного количества рабочего времени. Утилизация партий приводит к отходам дорогостоящих сыпучих составов и сырья. Если товар прибывает в розничные распределительные центры поврежденным, вам придется оплатить ускоренную оплату перевозки при срочной замене. Долгосрочные издержки возникают, когда продукты попадают в сумочки или багаж. Потребители редко жалуются непосредственно производителю; они просто меняют бренды и оставляют в Интернете вредные отзывы, которые отпугивают будущих покупателей.
Регуляторные риски и риски, связанные с соблюдением требований, добавляют еще один уровень опасности. Утечки в безрецептурной (OTC) косметике вызывают строгие проверки соответствия. Такие продукты, как солнцезащитные кремы с SPF, средства от прыщей или сыворотки с витамином С, быстро теряют свои активные ингредиенты в результате окисления. Нарушенная герметичность позволяет окружающему воздуху разрушать формулу еще до того, как потребитель ее откроет. Инспекторы FDA регулярно проверяют целостность уплотнений на безрецептурных линиях, поскольку утечка в трубке означает, что заявленное процентное содержание активных ингредиентов больше не является точным. В тяжелых случаях эти сбои приводят к отзыву дорогостоящих и широко разрекламированных продуктов.
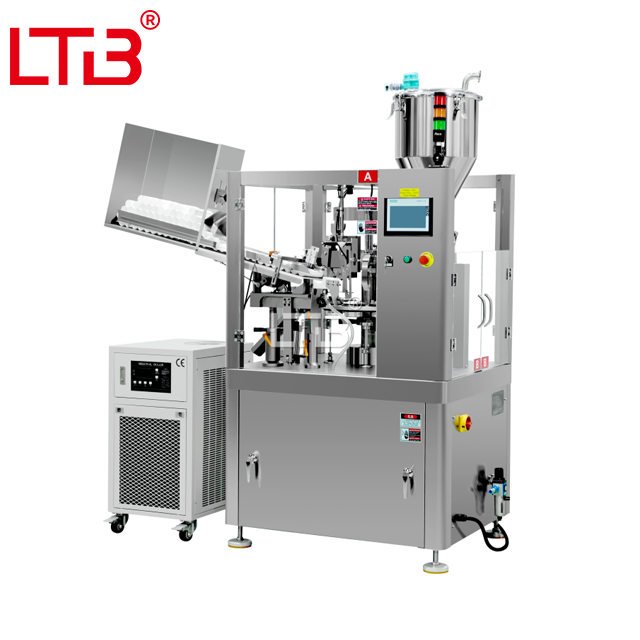
Основные причины нарушения герметичности косметических тюбиков
Колебания температуры горячего воздуха сразу же создают слабые места. Уплотнительный треугольник требует абсолютной стабильности. Если температура упадет хотя бы немного ниже точки плавления полимера, внутренние слои не смогут сплавиться. Это создает «холодное уплотнение». Холодное уплотнение невооруженным глазом выглядит совершенно неповрежденным, но пластиковые слои просто прижаты друг к другу, а не сварены. В тот момент, когда потребитель сжимает тюбик, уплотнение открывается. И наоборот, если температура резко возрастает, пластик подгорает, образуя хрупкие края, которые трескаются во время транспортировки.
Неправильное хранение пустых тюбиков разрушает производственные циклы еще до их начала. Воздействие экстремальных температур на складе приводит к деформации тонкостенного пластика. Высокая влажность портит картонные транспортировочные коробки. Когда коробки провисают, вес сдавливает трубы внутри. Это деформирует отверстие трубки, превращая идеальный круг в овал. Запечатывающие губки не могут идеально совместиться на деформированном пластике. Когда челюсти зажимают овальную трубку, материал сгибается, образуя складку. Продукт протекает прямо через эту складку.
Загрязнение зоны уплотнения является серьезным препятствием на производстве. Кремы высокой вязкости и тягучие лосьоны часто закрывают область уплотнения на этапе заполнения. Скрабы с частицами создают в зоне извитости физические барьеры, такие как скорлупа грецких орехов, кристаллы сахара или шарики кремнезема. Это загрязнение препятствует прямому контакту слоев полимера. Даже микроскопические количества масла заблокируют процесс термоядерного синтеза. К распространенным источникам загрязнения относятся:
Вязкие составы прилипают обратно к стенкам трубки после закрытия сопла.
Воздушные карманы в бункере приводят к тому, что дозирующий насос выплескивает или выплескивает продукт вверх.
Переполнение трубки, в результате чего остается недостаточно свободного пространства для четкого зажима губками.
Статическое электричество притягивает переносимую по воздуху пыль в открытую трубку перед ее заполнением.
Плотная 6-цветная печать напрямую влияет на динамику течения расплава. УФ-покрытия и глянцевые лаки, нанесенные OEM-поставщиками упаковки, блокируют термоперенос. Если эти покрытия расположены слишком близко к зоне обжима, тепло не сможет проникнуть в пластик. В конечном итоге машина сжигает лак, а не плавит трубку. Вы должны скоординировать свои действия с поставщиком упаковки, чтобы оставить незапечатанное поле в самом верху тубы.
Заводские условия окружающей среды сильно влияют на фазу охлаждения. Высокие температуры окружающей среды препятствуют быстрому схватыванию пластика после освобождения зажимов. Высокая влажность изменяет тепловую динамику сопел горячего воздуха. Если зимой в цеху становится холодно, окружающий воздух, всасываемый в воздухонагреватель, становится холоднее, что может снизить конечную температуру на выходе на сопле. Эти переменные окружающей среды приводят к деформации или появлению микроскопических каналов внутри уплотнения.
Изношенные уплотнительные губки оказывают неравномерное давление по ширине трубки. Изношенные зубцы не могут должным образом удерживать пластик. Неправильно выровненные обжимные станции прогрызают алюминий вместо того, чтобы аккуратно его сгибать. Регулярное техническое обслуживание этих контактных частей не подлежит обсуждению. Если накатка на губках стирается, машина не может оказывать локальное давление, необходимое для плавления полимеров.
Подбор материала трубок для подходящего оборудования
Пластиковые и полиэтиленовые (ПЭ) трубы
Для работы пластиковых и полиэтиленовых (ПЭ) трубок требуется прямое нагревание или трение. Внутренние полимерные слои должны достичь определенного показателя текучести расплава, чтобы навсегда слиться вместе. Большие объемы работ по производству полиэтиленовых труб требуют специализированного оборудования. Машина для наполнения и запечатывания пластиковых туб . Это оборудование обеспечивает точное применение температуры, сохраняя при этом зону уплотнения свободной от внешних лаков во время фазы плавления. ПЭ тюбики обладают отличной памятью, что делает их идеальными для ежедневного использования лосьонов, средств для умывания и шампуней. Поскольку после сжатия они возвращаются к своей первоначальной форме, уплотнение должно быть невероятно прочным, чтобы выдерживать многократное вакуумное давление, создаваемое внутри трубки.
Ламинированные тубы (ABL/PBL)
В трубках из ламината сочетаются несколько слоев материала, обеспечивающих превосходную барьерную защиту. Алюминиевый барьерный ламинат (ABL) включает тонкий слой металлической фольги, блокирующий кислород и свет. Пластиковый барьерный ламинат (PBL) использует специализированные полимеры, такие как EVOH, вместо металла. Их разная толщина определяет весьма специфические температурные допуски. Трубки ABL быстро проводят тепло из-за алюминиевого сердечника, что требует более короткого времени выдержки, но очень агрессивного охлаждения, чтобы предотвратить плавление пластика с фольги. PBL требует более длительного времени выдержки для достижения полного сварного шва, поскольку тепло должно проникать в более толстые слои пластика, не обжигая внешнюю поверхность.
Алюминиевые трубы
Алюминиевые трубки действуют по совершенно другой физике. Они не обладают памятью и деформируются при сжатии. Это делает их идеальными для фармацевтических мазей или красок для волос премиум-класса, если вы хотите предотвратить попадание воздуха обратно в тюбик. Для их запечатывания требуется процесс механического складывания. Операторы настраивают машину на двойную, тройную или седловидную складку в зависимости от вязкости продукта. Поскольку здесь нет нагрева, вам нужен специальный Машина для запайки алюминиевых трубок . Это оборудование полностью полагается на механическое давление. Он сжимает металлические складки вместе, используя латексную подкладку, распыляемую внутри конца трубки, чтобы создать герметичное, воздухонепроницаемое уплотнение.
Материал трубки | Основные характеристики | Рекомендуемая технология | Требования к пломбированию ключей |
|---|---|---|---|
Полиэтилен (ПЭ) | Высокая память, откат, стандартный барьер. | Горячий воздух/ультразвуковой | Прямое нагревание или трение полностью расплавляют внутренние полимеры. |
Ламинат (АБЛ) | Алюминиевый сердечник, отличный кислород/световой барьер. | Горячий воздух/высокая частота | Короткое время выдержки, агрессивное водяное охлаждение для защиты фольги. |
Ламинат (ПБЛ) | Сердцевина из EVOH, пригодна для вторичной переработки, имеет хорошие барьерные свойства. | Горячий воздух/ультразвуковой | Увеличенное время выдержки, откалиброванное под конкретную толщину барьера. |
Алюминий | Нулевая память, предотвращает обратный всасывание воздуха. | Механическое обжатие | Правильная конфигурация сгиба (двойная, тройная или седловидная). |
Основные технологии для герметичного уплотнения
Системы уплотнения горячим воздухом
Системы запечатывания горячим воздухом доминируют в индустрии упаковки косметической продукции. В открытый конец трубки опускается специализированная насадка. Он направляет концентрированную струю горячего воздуха наружу, расплавляя только внутренний слой пластика. Форсунка имеет специальный рисунок отверстий, предназначенный для направления потока воздуха горизонтально в зону уплотнения, предотвращая попадание тепла вниз и разрушение косметического продукта. Сразу после того, как сопло втягивается, охлажденные губки зажимают трубку, чтобы расплавить расплавленные слои. Эти системы обеспечивают высокую скорость и эстетически привлекательные результаты, готовые к продаже в розничной торговле. Однако они остаются очень чувствительными к колебаниям заводской температуры. Им также требуется надежная, хорошо обслуживаемая станция водяного охлаждения для мгновенного закрепления пластика и предотвращения деформации.
Технология ультразвуковой сварки
Ультразвуковая технология использует другой подход. Высокочастотные акустические вибрации генерируют локализованное тепло трения непосредственно между пластиковыми слоями. Титановый рожок вибрирует с частотой примерно 20 кГц, ударяясь о наковальню, сваривая пластмассы изнутри наружу. Ультразвуковое оборудование для запечатывания труб превосходно справляется с герметизацией даже незначительных загрязнений продукта. Он идеально подходит для сывороток с высоким содержанием масла, праймеров на основе силикона или вязких составов, которые неизбежно оставляют следы в зоне уплотнения. Трение отталкивает загрязнения во время сварки. Он остается очень энергоэффективным, поскольку не требует постоянных нагревательных элементов. Компромисс предполагает немного более низкие скорости по сравнению с системами горячего воздуха. Вам также необходимо приобрести специальные акустические рупоры и наковальни для трубок каждого размера.
Излучающее тепло и высокочастотное уплотнение
Излучающее тепло и высокочастотное уплотнение служат нишевым косметическим применениям. Высокочастотные методы нацелены на конкретные ламинированные структуры, содержащие металлическую фольгу, используя электромагнитные поля для быстрого нагрева металлического слоя. Лучистое тепло использует внешние нагревательные элементы для плавления пластика снаружи внутрь. Эти методы гораздо менее распространены в стандартных косметических линиях из-за сложности оборудования, более высоких затрат на техническое обслуживание и, как правило, более медленной производительности. Обычно они предназначены для узкоспециализированных промышленных или фармацевтических применений, где обычный горячий воздух не может проникнуть в материал.
Ключевые характеристики, которые необходимо оценить в машине для запечатывания косметических туб
Ищите машины с мониторингом в реальном времени, управляемым ПЛК. Система должна автоматически отбраковывать пробирки, если параметры температуры или давления выходят за пределы допустимого окна допуска. Точный контроль исключает человеческие ошибки. Если температура горячего воздуха упадет на пять градусов, машина должна остановиться или немедленно выбросить дефектные тубы, не допуская попадания целой партии холодных швов на стадию картонирования. Двигатели с сервоприводом обеспечивают гораздо более жесткий контроль над давлением зажимов по сравнению со старыми пневматическими цилиндрами, которые колеблются в зависимости от нагрузки заводского воздушного компрессора.
Механизмы наполнения снизу вверх предотвращают образование воздушных карманов, из-за которых тюбики лопаются во время транспортировки. Заправочная насадка опускается на дно пустой трубки и медленно поднимается по мере выдачи продукта, удерживая кончик насадки погруженным в жидкость. Форсунки с принудительным запором мгновенно останавливают капли. Функция обдува использует быстрый выброс сжатого воздуха для разрывания вязких лосьонов, предотвращая их прилипание к стенкам трубки. Дозировка, специфичная для рецептуры, гарантирует, что зона уплотнения останется первозданной. Универсальный Машина для запечатывания косметических туб предлагает сменные насадки для различной вязкости.
Оцените оперативную реальность переключения между трубками разного диаметра и длины. Переналадка без использования инструментов обеспечивает огромную ценность при производстве косметики с большим количеством ассортимента. Операторы должны иметь возможность менять шайбы, регулировать объемы заполнения и менять уплотнительные губки менее чем за тридцать минут. Если переналадка занимает четыре часа и требуется механик с ящиком для инструментов, ваша общая эффективность оборудования (OEE) резко упадет.
Встроенные губки с водяным охлаждением мгновенно фиксируют уплотнение. Быстрое охлаждение предотвращает деформацию расплавленного пластика при падении тубы на выходной конвейер. Это обеспечивает чистый, ровный и готовый к продаже обжим в каждом цикле. Убедитесь, что холодильная установка имеет достаточную мощность для непрерывной работы на высоких скоростях. Температура воды должна поддерживаться в пределах от 10°C до 15°C. Если чиллер недостаточного размера, температура воды будет повышаться во время длинной смены, что приведет к деформации уплотнений к полудню.
Риски реализации и стратегии их смягчения
Операторам приходится нелегко учиться при переходе от ручного к автоматическому уплотнению. Калибровка температуры требует точного понимания условий окружающей среды и поведения материала. Операторы должны понимать, как распознавать поведение пластика. Если пластик вытягивается при открытии челюстей, значит, температура слишком высокая. Если в центре уплотнения имеется молочная непрозрачная линия, температура слишком низкая. Установка, которая идеально работала на заводе в холодную зиму, могла сжечь трубы во время влажной летней смены.
Установите строгие стандартные операционные процедуры (СОП). Обязательная ежедневная калибровка уплотнительного треугольника перед запуском первой партии. Внедряйте регулярное тестирование на стороне линии, чтобы своевременно обнаруживать сбои. Проведите разрушающее испытание на разрыв с использованием пневматического пресса. Оператор помещает запечатанную трубку под металлическую пластину и прикладывает определенное давление вниз (например, 50 фунтов на квадратный дюйм в течение 10 секунд). Если пломба держится, партия проходит. Выполните проверку герметичности вакуума, погрузив запечатанные трубки в воду внутри вакуумной камеры. Если появляются пузырьки, герметичность нарушена.
Выбор правильного партнера по оборудованию определяет ваш долгосрочный успех. Выберите авторитетного поставщик автоматических машин для наполнения туб с проверенной репутацией в сфере косметики. Требуйте комплексного обучения на месте для вашей команды технического обслуживания. Убедитесь, что у них есть в наличии запасные части, чтобы предотвратить недели простоев в случае перегорания нагревательного элемента. Настаивайте на тестировании образцов с использованием вашего конкретного нерасфасованного продукта и пустых пробирок. Обеспечьте надежную гарантийную поддержку перед подписанием каких-либо заказов на покупку.
Масштабирование производства: переход на нестандартную линию
Переход от автономных полуавтоматических запечатывающих машин к полностью интегрированным линиям открывает огромную пропускную способность. Автоматизированные системы устраняют узкие места ручной обработки. Когда операторы вручную загружают пробирки в поворотный диск, наступает утомление, скорость падает, а риск загрязнения возрастает. Операторы прикасаются к открытым концам трубок, передавая масло из перчаток в зону уплотнения. Автоматизация стабилизирует весь производственный ритм и исключает человеческий контакт с критического пути.
А Индивидуальная линия упаковки косметических тюбиков синхронизирует каждый этап процесса. Он управляет автоматической подачей трубок из бункеров. Датчики отпечатков глаз считывают напечатанный блок на задней стороне трубки и взаимодействуют с серводвигателями для идеального вращения и ориентации трубок. Это обеспечивает точное совмещение передней графики с плоскими уплотнительными губками. Линия обеспечивает высокоскоростное заполнение, запечатывание, обрезку и лазерную пакетную маркировку. Затем готовые тубы передаются непосредственно в автоматизированное упаковочное оборудование. Эта замкнутая система полностью исключает человеческую ошибку.
Рассчитайте рентабельность инвестиций на основе жестких показателей. Фактор резкого снижения процента брака. Определите количество устранения переделки труда. Измерьте влияние снижения прямых затрат на рабочую силу и увеличения ежедневной производительности. Полностью автоматизированная линия часто окупается в течение первых восемнадцати месяцев просто за счет устранения потерь сыпучей продукции и бракованной упаковки.
Заключение
Проверьте текущие условия хранения пустых тюбиков, чтобы убедиться, что коробки остаются сухими и неповрежденными.
Прежде чем завершить покупку оборудования, запросите физическое тестирование образцов вашего конкретного нерасфасованного продукта и пустых пробирок.
Внедряйте ежедневные протоколы испытаний на пневматический разрыв в начале каждой смены для проверки параметров уплотнительного треугольника.
Проконсультируйтесь с вашим OEM-поставщиком, чтобы убедиться в том, что зона обжима полностью свободна от тяжелых лаков и УФ-покрытий.
Если в настоящее время наблюдается скопление продукта в зоне уплотнения, перейдите на наполнительные насадки снизу вверх с принудительным запорным клапаном.
Часто задаваемые вопросы
Вопрос: Что вызывает утечку пластикового косметического тюбика из-за уплотнения?
О: Перепады температуры во время процесса запечатывания препятствуют правильному плавлению. Недостаточное время выдержки препятствует сплавлению слоев полимера. Неправильное хранение пустых пробирок деформирует отверстие, вызывая смещение бранш. Наконец, загрязнение продукта в зоне уплотнения создает физический барьер для сварки.
Вопрос: Что лучше для косметических тюбиков: горячий воздух или ультразвуковая запайка?
Ответ: Горячий воздух обеспечивает превосходную скорость и превосходный эстетический вид для чистых помещений. Ультразвуковая технология обеспечивает непревзойденную надежность при герметизации продукта при незначительном загрязнении. Выбирайте ультразвук для маслянистых или вязких составов, где сложно поддерживать идеальную чистоту зоны уплотнения.
Вопрос: Может ли одна машина для запечатывания косметических туб обрабатывать как пластиковые, так и алюминиевые тубы?
Ответ: Существуют некоторые комбинированные машины со сменными запечатывающими и обжимными головками. Однако они требуют длительного времени на переналадку и сложных механических регулировок. Для крупносерийного производства обычно предпочтительнее использовать специализированные машины для поддержания эффективности и снижения механического износа.
Вопрос: Как проверить целостность уплотнения косметического тюбика?
Ответ: Группы по обеспечению качества используют испытания в вакуумной камере, погруженной в воду, для выявления микроутечек. При испытании на разрыв применяется прямое пневматическое давление для определения точки разрушения. Камеры моделирования высоты проверяют, что трубки остаются неповрежденными во время полета. Ручные испытания на сжатие обеспечивают быструю проверку на стороне линии.
Вопрос: Каково стандартное время выдержки при запечатывании туб из ламината?
Ответ: Время задержки сильно варьируется. Это полностью зависит от толщины ламината, конкретного барьерного материала (ABL или PBL) и скорости машины. Операторы должны провести эмпирическое тестирование на начальном этапе настройки, чтобы найти идеальный баланс тепла и времени.
Вопрос: Как загрязнение продукта влияет на герметичность туб?
Ответ: Масла, густые кремы и скрабы действуют как физический барьер между слоями полимера. Это предотвращает молекулярную связь, необходимую для герметичного уплотнения. Даже микроскопические количества продукта могут вызвать появление слабых мест, которые лопнут под давлением.
Вопрос: Может ли печать на тубах или лаки вызвать утечку уплотнений?
А: Да. Тяжелые чернила или УФ-покрытия, нанесенные в зоне обжима, мешают термическому соединению. Тепло не может проникнуть в лак и расплавить лежащий под ним пластик. Всегда координируйте свои действия с поставщиками упаковки, чтобы не закрывать область уплотнения.


