


Come prevenire le perdite nella sigillatura dei tubi cosmetici


Le perdite dei tubi cosmetici sono guasti critici. Causano riaddebiti al dettaglio, distruggono gli ingredienti attivi per la cura della pelle attraverso l’ossidazione e rovinano la reputazione del marchio. I consumatori non dovrebbero mai essere costretti a imballare il prodotto in una doppia confezione per viaggiare. Una lozione premium che fuoriesce all'interno di una borsa di lusso uccide istantaneamente la fedeltà del cliente. Anche se a volte la colpa è dei tubi di scarsa qualità, la stragrande maggioranza dei problemi di perdite deriva da errori operativi in fabbrica. Parametri disallineati, tecnologia di sigillatura inadeguata o apparecchiature obsolete spesso non riescono a gestire le formulazioni cosmetiche moderne e ad alta viscosità. Prevenire le perdite richiede un approccio sistemico. È necessario abbinare il materiale del tubo alla tecnologia di tenuta corretta. È necessario ottimizzare il 'triangolo di tenuta' formato da calore, tempo e pressione. Infine, investire in una struttura appositamente costruita La sigillatrice per tubi garantisce una precisione ripetibile, eliminando le saldature a freddo e le microperdite prima che raggiungano il cartone di spedizione.
Punti chiave
Il materiale detta la tecnologia: i tubi in plastica e laminati richiedono una saldatura termica o a ultrasuoni precisa, mentre i tubi in alluminio si affidano alla crimpatura meccanica; la mancata corrispondenza di queste garanzie garantisce il fallimento.
Il triangolo di tenuta non è negoziabile: temperatura costante (il fattore più critico), tempo di permanenza e pressione sono i parametri fondamentali per le tenute a tenuta stagna.
Questioni relative alla gestione del preriempimento: Lo stoccaggio e la movimentazione impropri dei tubi vuoti prima del riempimento possono deformare i materiali e introdurre polvere, compromettendo la tenuta prima ancora che il tubo entri nella macchina.
La contaminazione è il nemico: il riempimento eccessivo o gli schizzi di prodotto nella zona di tenuta sono la causa principale delle microperdite; il dosaggio preciso è fondamentale quanto la tenuta stessa.
La competenza del fornitore è importante: la scelta di una macchina è solo metà dell'opera; la collaborazione con un fornitore esperto di macchine riempitrici automatiche per tubi garantisce un corretto test di accettazione in fabbrica (FAT) e attrezzature personalizzate.
L'impatto finanziario e operativo delle perdite dei tubi cosmetici
La definizione di un sigillo di successo costituisce la base per la qualità della produzione. Una tenuta adeguata deve essere completamente a prova di scoppio sotto la pressione di trasporto standard. Deve resistere a cambiamenti estremi di altitudine durante i viaggi aerei. Quando un aereo raggiunge la quota di crociera, la pressione all'interno della stiva diminuisce. L'aria intrappolata all'interno di un tubo cosmetico si espande. Se la tenuta è debole, l'aria in espansione forza l'apertura della crimpatura, provocando uno scoppio. Il risultato finale deve anche apparire esteticamente pulito, caratterizzato da pieghe nitide senza bordi bruciati, plastica fibrosa o forme distorte. Ancora più importante, deve rimanere ermeticamente ermetico per proteggere la formulazione all'interno.
I costi a cascata derivanti dal cedimento delle tenute devastano i margini di profitto. Il lavoro di rilavorazione drena la produttività quotidiana. Quando un lotto non supera il controllo qualità, gli operatori devono aprire manualmente i tubi scartati, raschiare il prodotto sfuso in una tramoggia di recupero e gettare via il costoso imballaggio stampato. Ciò spreca enormi quantità di ore di lavoro. I lotti scartati sprecano costose formulazioni sfuse e materie prime. Quando le spedizioni arrivano danneggiate ai centri di distribuzione al dettaglio, devi sostenere spese di trasporto accelerate per sostituzioni urgenti. I costi a lungo termine emergono quando i prodotti perdono nelle borse o nei bagagli. I consumatori raramente si lamentano direttamente con il produttore; cambiano semplicemente marchio e lasciano recensioni online dannose che scoraggiano i futuri acquirenti.
I rischi normativi e di conformità aggiungono un ulteriore livello di pericolo. Le perdite di cosmetici da banco (OTC) comportano severi controlli di conformità. Prodotti come le creme solari SPF, i trattamenti per l'acne o i sieri alla vitamina C perdono rapidamente i loro principi attivi attraverso l'ossidazione. Un sigillo compromesso consente all'aria ambiente di degradare la formula prima ancora che il consumatore la apra. Gli ispettori della FDA controllano regolarmente l'integrità dei sigilli sulle linee OTC perché un tubo che perde significa che le percentuali di ingrediente attivo dichiarate non sono più accurate. Nei casi più gravi, questi fallimenti costringono a richiami di prodotti costosi e altamente pubblicizzati.
Cause principali del guasto della tenuta nei tubi cosmetici
Le fluttuazioni della temperatura dell’aria calda creano punti deboli immediati. Il triangolo di tenuta richiede stabilità assoluta. Se la temperatura scende anche leggermente al di sotto del punto di fusione del polimero, gli strati interni non riescono a fondersi. Questo crea un 'sigillo a freddo'. Un sigillo a freddo sembra perfettamente intatto a occhio nudo, ma gli strati di plastica sono semplicemente pressati insieme, non saldati. Nel momento in cui il consumatore stringe il tubo, il sigillo si apre. Al contrario, se la temperatura aumenta, la plastica si brucia, creando bordi fragili che si rompono durante il trasporto.
Lo stoccaggio improprio dei tubi vuoti rovina i cicli di produzione prima che inizino. L'esposizione a temperature estreme del magazzino provoca la deformazione della plastica a pareti sottili. L'elevata umidità degrada le scatole di spedizione in cartone. Quando le scatole si piegano, il peso schiaccia i tubi al loro interno. Ciò deforma l'apertura del tubo, trasformando un cerchio perfetto in un ovale. Le ganasce sigillanti non possono allinearsi perfettamente su plastica deformata. Quando le ganasce si stringono su un tubo ovale, il materiale si ripiega su se stesso, creando una piega. Il prodotto fuoriesce direttamente da quella piega.
La contaminazione delle zone di tenuta è un enorme ostacolo in fabbrica. Creme ad alta viscosità e lozioni filamentose spesso colmano l'area di tenuta durante la fase di riempimento. Gli scrub particolati introducono barriere fisiche come gusci di noci, cristalli di zucchero o perle di silice nella zona di crimpatura. Questa contaminazione impedisce il contatto diretto degli strati polimerici. Anche quantità microscopiche di petrolio bloccheranno il processo di fusione termica. Le fonti di contaminazione comuni includono:
Formulazioni filamentose che ritornano sulle pareti del tubo dopo la chiusura dell'ugello.
Sacche d'aria nella tramoggia che provocano la fuoriuscita del prodotto dalla pompa dosatrice o schizzi verso l'alto.
Riempire eccessivamente il tubo, lasciando spazio insufficiente per consentire alle ganasce di serrare in modo pulito.
L'elettricità statica attira la polvere sospesa nell'aria nel tubo aperto prima del riempimento.
La pesante stampa a 6 colori interferisce direttamente con la dinamica del flusso di fusione. I rivestimenti UV e le vernici lucide applicate dai fornitori di imballaggi OEM bloccano il trasferimento termico. Se questi rivestimenti sono troppo vicini alla zona di crimpatura, il calore non può penetrare nella plastica. La macchina finisce per bruciare la vernice invece di sciogliere il tubo. È necessario coordinarsi con il fornitore dell'imballaggio per lasciare un margine nudo e non stampato nella parte superiore del tubo.
Le condizioni ambientali di fabbrica influenzano pesantemente la fase di raffreddamento. Le elevate temperature ambientali impediscono alla plastica di solidificarsi rapidamente dopo il rilascio delle ganasce. L'elevata umidità altera la dinamica termica degli ugelli dell'aria calda. Se il pavimento della fabbrica diventa freddo in inverno, l'aria ambiente aspirata nel riscaldatore ad aria calda è più fredda, il che può abbassare la temperatura di uscita finale all'ugello. Queste variabili ambientali portano a deformazioni o canali microscopici all'interno della guarnizione.
Le ganasce di tenuta degradate esercitano una pressione irregolare su tutta la larghezza del tubo. Le dentellature usurate non riescono a far presa correttamente sulla plastica. Le stazioni di crimpatura allineate in modo errato rosicchiano l'alluminio invece di piegarlo in modo pulito. La manutenzione ordinaria di queste parti di contatto non è negoziabile. Se il motivo zigrinato sulle ganasce si appiattisce, la macchina non può applicare la pressione localizzata necessaria per fondere i polimeri.
Abbinamento del materiale del tubo all'attrezzatura giusta
Tubi in plastica e polietilene (PE).
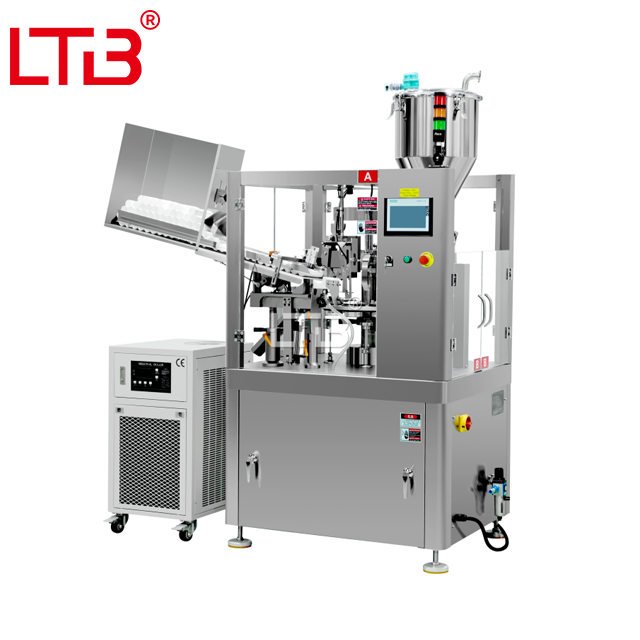
I tubi in plastica e polietilene (PE) richiedono calore diretto o attrito per funzionare. Gli strati polimerici interni devono raggiungere uno specifico indice di fluidità per fondersi insieme in modo permanente. Le linee di tubi in PE ad alto volume richiedono uno specialista Macchina per sigillare il riempimento di tubi di plastica . Questa attrezzatura garantisce un'applicazione precisa della temperatura mantenendo la zona di tenuta libera da vernici esterne durante la fase di fusione. I tubi in PE offrono un'eccellente memoria di rimbalzo, rendendoli ideali per lozioni, detergenti per il viso e shampoo per uso quotidiano. Poiché ritornano alla loro forma originale dopo la compressione, la tenuta deve essere incredibilmente forte per resistere alla pressione di vuoto ripetuta generata all'interno del tubo.
Tubi laminati (ABL/PBL)
I tubi laminati combinano più strati di materiale per fornire una protezione barriera superiore. Il laminato barriera in alluminio (ABL) include un sottile strato di lamina metallica per bloccare l'ossigeno e la luce. Il laminato barriera in plastica (PBL) utilizza polimeri specializzati come EVOH invece del metallo. I loro diversi spessori impongono tolleranze termiche altamente specifiche. I tubi ABL conducono rapidamente il calore grazie al nucleo in alluminio, richiedendo tempi di permanenza più brevi ma un raffreddamento altamente aggressivo per evitare che la plastica si sciolga dalla lamina. Il PBL richiede tempi di permanenza più lunghi per ottenere una saldatura completa perché il calore deve penetrare negli strati di plastica più spessi senza bruciare la parte esterna.
Tubi in alluminio
I tubi di alluminio funzionano secondo una fisica completamente diversa. Non possiedono memoria e rimangono deformati quando vengono schiacciati. Ciò li rende perfetti per unguenti farmaceutici o tinture per capelli di alta qualità in cui si desidera evitare che l'aria venga risucchiata nel tubo. Sigillarli richiede un processo di piegatura meccanica. Gli operatori configurano la macchina per pieghe doppie, triple o a sella a seconda della viscosità del prodotto. Poiché non è coinvolto il calore, è necessario un apposito macchina per sigillare i tubi in alluminio . Questa attrezzatura si basa interamente sulla pressione meccanica. Schiaccia insieme le pieghe metalliche, utilizzando un rivestimento in lattice spruzzato all'interno dell'estremità del tubo per creare una chiusura ermetica e a tenuta d'aria.
Materiale del tubo | Caratteristiche principali | Tecnologia consigliata | Requisito di sigillatura delle chiavi |
|---|---|---|---|
Polietilene (PE) | Memoria elevata, rimbalzo, barriera standard. | Aria calda/Ultrasuoni | Calore diretto o attrito per sciogliere completamente i polimeri interni. |
Laminato (ABL) | Nucleo in alluminio, eccellente barriera all'ossigeno/luce. | Aria calda/Alta frequenza | Breve tempo di permanenza, raffreddamento ad acqua aggressivo per proteggere la lamina. |
Laminato (PBL) | Nucleo in EVOH, riciclabile, buona barriera. | Aria calda/Ultrasuoni | Tempo di permanenza più lungo calibrato sullo spessore specifico della barriera. |
Alluminio | Memoria zero, impedisce il risucchio d'aria. | Crimpatura meccanica | Configurazione di piegatura corretta (piegatura doppia, tripla o a sella). |
Tecnologie principali per la sigillatura a prova di perdite
Sistemi di saldatura ad aria calda
I sistemi di sigillatura ad aria calda dominano l’industria del packaging cosmetico. Un ugello specializzato si abbassa nell'estremità aperta del tubo. Dirige un getto concentrato di aria calda verso l'esterno, sciogliendo solo lo strato interno della plastica. L'ugello presenta una specifica disposizione dei fori progettata per dirigere il flusso d'aria orizzontalmente nella zona di tenuta, impedendo al calore di soffiare verso il basso e degradare il prodotto cosmetico. Immediatamente dopo che l'ugello si è ritirato, le ganasce raffreddate bloccano il tubo per chiudere gli strati fusi. Questi sistemi offrono risultati ad alta velocità ed esteticamente gradevoli, pronti per la vendita al dettaglio. Tuttavia, rimangono altamente sensibili alle fluttuazioni della temperatura di fabbrica. Richiedono inoltre una stazione di raffreddamento ad acqua robusta e ben mantenuta per fissare istantaneamente la plastica ed evitare distorsioni.
Tecnologia di sigillatura ad ultrasuoni
La tecnologia ad ultrasuoni adotta un approccio diverso. Le vibrazioni acustiche ad alta frequenza generano calore di attrito localizzato direttamente tra gli strati di plastica. Un corno di titanio vibra a circa 20kHz contro un'incudine, saldando insieme la plastica dall'interno verso l'esterno. L'attrezzatura per la sigillatura dei tubi a ultrasuoni eccelle nella sigillatura anche in caso di contaminazione minima del prodotto. Funziona perfettamente con sieri ad alto contenuto di olio, primer a base di silicone o formulazioni fibrose che inevitabilmente lasciano residui nella zona di tenuta. L'attrito spinge via il contaminante durante la saldatura. Rimane altamente efficiente dal punto di vista energetico poiché non richiede elementi riscaldanti continui. Il compromesso comporta velocità leggermente inferiori rispetto ai sistemi ad aria calda. È inoltre necessario acquistare trombe acustiche e incudini specifiche per ogni dimensione di tubo diversa.
Calore radiante e sigillatura ad alta frequenza
Il calore radiante e la sigillatura ad alta frequenza servono applicazioni cosmetiche di nicchia. I metodi ad alta frequenza prendono di mira specifiche strutture laminate contenenti lamine metalliche, utilizzando campi elettromagnetici per riscaldare rapidamente lo strato metallico. Il calore radiante utilizza elementi riscaldanti esterni per sciogliere la plastica dall'esterno verso l'interno. Questi metodi sono molto meno comuni nelle linee cosmetiche standard a causa della complessità delle apparecchiature, dei costi di manutenzione più elevati e della produttività generalmente più lenta. Sono generalmente riservati ad applicazioni industriali o farmaceutiche altamente specializzate in cui l'aria calda standard non può penetrare nel materiale.
Caratteristiche principali da valutare in una macchina per sigillare tubi cosmetici
Cerca macchine dotate di monitoraggio in tempo reale gestito da PLC. Il sistema deve rifiutare automaticamente i tubi se i parametri di temperatura o pressione non rientrano nella finestra di tolleranza accettabile. I controlli di precisione eliminano l’errore umano. Se l'aria calda scende di cinque gradi, la macchina dovrebbe arrestarsi o espellere immediatamente i tubi difettosi, impedendo che un intero lotto di sigilli freddi raggiunga la fase di astucciamento. I motori servoassistiti forniscono un controllo molto più stretto sulla pressione delle ganasce rispetto ai cilindri pneumatici più vecchi, che fluttuano in base al carico del compressore d'aria della fabbrica.
I meccanismi di riempimento dal basso verso l'alto impediscono la formazione di sacche d'aria intrappolate che causano lo scoppio dei tubi durante il trasporto. L'ugello di riempimento scende sul fondo del tubo vuoto e risale lentamente man mano che il prodotto viene erogato, mantenendo la punta dell'ugello immersa nel liquido. Gli ugelli a chiusura positiva fermano istantaneamente le gocce. Le funzioni di soffiaggio utilizzano una rapida esplosione di aria compressa per recidere le lozioni filamentose, impedendo loro di ritornare sulle pareti del tubo. Il dosaggio specifico della formulazione garantisce che la zona di tenuta rimanga incontaminata. Un versatile La sigillatrice per tubi cosmetici offrirà ugelli intercambiabili per diverse viscosità.
Valutare la realtà operativa del passaggio tra diversi diametri e lunghezze di tubo. I cambi formato senza utensili forniscono un enorme valore nella produzione cosmetica ad alto mix. Gli operatori dovrebbero essere in grado di scambiare i dischi, regolare i volumi di riempimento e cambiare le ganasce di sigillatura in meno di trenta minuti. Se un passaggio richiede quattro ore e richiede un meccanico con una cassetta degli attrezzi, l'efficacia complessiva dell'attrezzatura (OEE) precipiterà.
Le ganasce integrate raffreddate ad acqua fissano immediatamente la tenuta. Il raffreddamento rapido impedisce alla plastica fusa di deformarsi quando il tubo cade sul trasportatore di uscita. Ciò garantisce una crimpatura pulita, piatta e pronta per la vendita al dettaglio in ogni singolo ciclo. Assicurarsi che l'unità refrigeratore abbia una capacità adeguata per gestire il funzionamento continuo ad alta velocità. La temperatura dell'acqua deve rimanere costantemente compresa tra 10°C e 15°C. Se il refrigeratore è sottodimensionato, la temperatura dell'acqua aumenterà gradualmente durante un turno lungo, provocando la deformazione delle guarnizioni nel pomeriggio.
Rischi di implementazione e strategie di mitigazione
Gli operatori devono affrontare una curva di apprendimento ripida quando passano dalla sigillatura manuale a quella automatizzata. La calibrazione della temperatura richiede una comprensione precisa delle condizioni ambientali e del comportamento dei materiali. Gli operatori devono capire come leggere il comportamento della plastica. Se la plastica si allunga quando le ganasce si aprono, la temperatura è troppo alta. Se la guarnizione presenta una linea lattiginosa e opaca al centro, la temperatura è troppo bassa. Un ambiente che funzionasse perfettamente in una fredda fabbrica invernale potrebbe bruciare i tubi durante un umido turno estivo.
Stabilire rigorose procedure operative standard (SOP). Richiedere la calibrazione giornaliera del triangolo di tenuta prima dell'esecuzione del primo lotto. Implementare test di routine lungo la linea per individuare tempestivamente i guasti. Condurre prove di scoppio distruttive utilizzando una pressa pneumatica. L'operatore posiziona un tubo sigillato sotto una piastra metallica e applica una pressione specifica verso il basso (ad esempio, 50 PSI per 10 secondi). Se il sigillo regge, il lotto passa. Eseguire il test delle perdite sotto vuoto immergendo i tubi sigillati in acqua all'interno di una camera a vuoto. Se compaiono bolle, la tenuta è compromessa.
La scelta del giusto partner per le attrezzature determina il vostro successo a lungo termine. Seleziona uno rispettabile fornitore di macchine riempitrici automatiche per tubetti con una comprovata esperienza nel settore dei cosmetici. Richiedi una formazione completa in loco per il tuo team di manutenzione. Verifica che siano disponibili pezzi di ricambio prontamente disponibili per evitare settimane di tempi di inattività quando un elemento riscaldante si brucia. Insistere sull'analisi dei campioni utilizzando il prodotto sfuso specifico e provette vuote. Assicurati un solido supporto in garanzia prima di firmare qualsiasi ordine di acquisto.
Scalare la produzione: passare a una linea personalizzata
Il passaggio dalle sigillatrici semiautomatiche autonome alle linee completamente integrate sblocca una produttività enorme. I sistemi automatizzati eliminano i colli di bottiglia della movimentazione manuale. Quando gli operatori caricano manualmente i tubi in un quadrante rotante, la fatica aumenta, la velocità diminuisce e aumentano i rischi di contaminazione. Gli operatori toccano le estremità aperte dei tubi, trasferendo l'olio dai guanti sulla zona di tenuta. L’automazione stabilizza l’intero ritmo produttivo ed elimina il contatto umano dal percorso critico.
UN La linea di confezionamento di tubi cosmetici personalizzati sincronizza ogni fase del processo. Gestisce l'alimentazione automatizzata dei tubi da tramogge sfuse. I sensori eye-mark leggono il blocco stampato sul retro del tubo, comunicando con i servomotori per ruotare e orientare perfettamente i tubi. Ciò garantisce che la grafica frontale si allinei esattamente con le ganasce piatte di sigillatura. La linea gestisce il riempimento, la sigillatura, la rifilatura e la codifica laser in lotti ad alta velocità senza soluzione di continuità. Trasferisce quindi i tubi finiti direttamente in un'apparecchiatura di astucciamento automatizzata. Questo sistema a circuito chiuso elimina completamente l’errore umano.
Calcola il tuo ritorno sull'investimento in base a parametri concreti. Fattore di tassi di scarto drasticamente ridotti. Quantificare l'eliminazione del lavoro di rilavorazione. Misura l'impatto della riduzione dei costi diretti della manodopera e dell'aumento della produttività giornaliera. Una linea completamente automatizzata spesso si ammortizza entro i primi diciotto mesi semplicemente eliminando gli sprechi di prodotto sfuso e gli imballaggi scartati.
Conclusione
Controlla le attuali condizioni di conservazione dei tubi vuoti per garantire che le scatole rimangano climatizzate, asciutte e non frantumate.
Richiedi il test di campioni fisici con il tuo prodotto sfuso specifico e tubi vuoti prima di finalizzare l'acquisto di qualsiasi macchina.
Implementare protocolli giornalieri di test di scoppio pneumatico all'inizio di ogni turno per verificare i parametri del triangolo di tenuta.
Rivedi la grafica dell'imballaggio con il tuo fornitore OEM per garantire che la zona di crimpatura rimanga completamente priva di vernici pesanti e rivestimenti UV.
Passa agli ugelli di riempimento dal basso verso l'alto con valvole di intercettazione positiva se al momento si verificano stringhe di prodotto nella zona di tenuta.
Domande frequenti
D: Cosa causa la perdita del tubo cosmetico in plastica dal sigillo?
R: Le cadute di temperatura durante il processo di sigillatura impediscono una corretta fusione. Un tempo di permanenza insufficiente impedisce la fusione degli strati polimerici. La conservazione impropria del tubo vuoto deforma l'apertura, causando il disallineamento delle ganasce. Infine, la contaminazione del prodotto nella zona di saldatura crea una barriera fisica contro la saldatura.
D: Cos'è meglio per i tubi cosmetici: aria calda o saldatura ad ultrasuoni?
R: L'aria calda fornisce una velocità superiore e finiture estetiche eccellenti per ambienti puliti. La tecnologia a ultrasuoni offre un'affidabilità senza pari durante la sigillatura in caso di contaminazione minima del prodotto. Scegli gli ultrasuoni per formulazioni oleose o filanti dove mantenere la zona di tenuta perfettamente pulita è difficile.
D: Una macchina per sigillare tubi cosmetici può gestire sia tubi in plastica che in alluminio?
R: Esistono alcune macchine combinate con teste di sigillatura e crimpatura intercambiabili. Tuttavia, richiedono lunghi tempi di cambio e complesse regolazioni meccaniche. Le macchine dedicate sono solitamente preferite per la produzione di volumi elevati per mantenere l'efficienza e ridurre l'usura meccanica.
D: Come si verifica l'integrità del sigillo di un tubo cosmetico?
R: I team di controllo qualità utilizzano test in camere a vuoto immerse in acqua per identificare le microperdite. Il test di scoppio applica la pressione pneumatica diretta per trovare il punto di guasto. Le camere di simulazione dell'altitudine verificano che i tubi rimangano intatti durante il viaggio aereo. I test di compressione manuali forniscono una rapida verifica lato linea.
D: Qual è il tempo di permanenza standard per sigillare i tubi laminati?
R: Il tempo di permanenza è molto variabile. Dipende interamente dallo spessore del laminato, dal materiale barriera specifico (ABL vs. PBL) e dalla velocità della macchina. Gli operatori devono condurre test empirici durante la fase di configurazione iniziale per trovare il perfetto equilibrio tra calore e tempo.
D: In che modo la contaminazione del prodotto influisce sulla sigillatura dei tubi?
R: Oli, creme pesanti e scrub particolati agiscono come una barriera fisica tra gli strati polimerici. Ciò impedisce il legame molecolare richiesto per una tenuta ermetica. Anche quantità microscopiche di prodotto possono causare punti deboli che scoppiano sotto pressione.
D: La stampa o le vernici dei tubi possono causare perdite di tenuta?
R: Sì. Inchiostri pesanti o rivestimenti UV applicati nella zona di crimpatura interferiscono con la saldatura termica. Il calore non può penetrare nella vernice per sciogliere la plastica sottostante. Coordinarsi sempre con i fornitori di imballaggi per lasciare nuda l'area della sigillatura.


