


Як прадухіліць уцечкі пры ўшчыльненні касметычных трубак


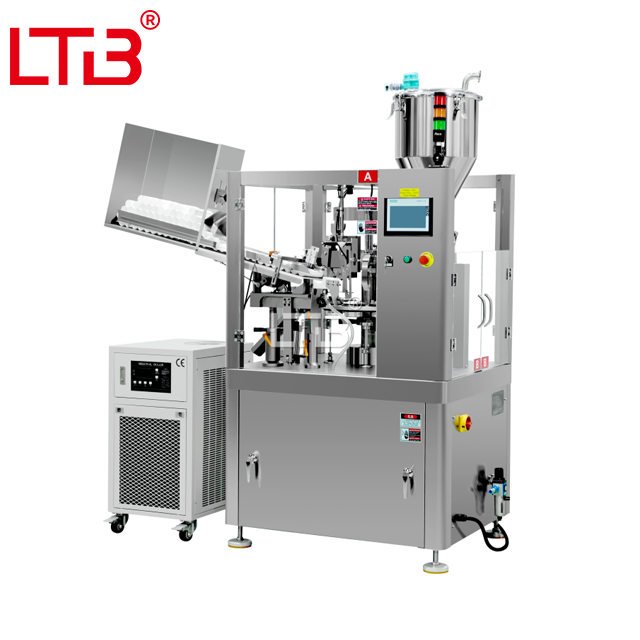
Уцечкі касметычнага цюбіка - крытычныя няспраўнасці. Яны выклікаюць вяртанне рознічных плацяжоў, знішчаюць актыўныя інгрэдыенты па догляду за скурай шляхам акіслення і псуюць рэпутацыю брэнда. Спажыўцам ніколі не давядзецца складаць ваш прадукт у падарожжы ў два разы. Ласьён прэміум-класа, які выцякае ў раскошную сумачку, імгненна забівае лаяльнасць кліентаў. Нягледзячы на тое, што часам вінавацяць няякасныя трубкі, пераважная большасць праблем з уцечкай адбываецца з-за эксплуатацыйных памылак на заводзе. Няправільныя параметры, няправільная тэхналогія герметызацыі або састарэлае абсталяванне звычайна не спраўляюцца з сучаснымі касметычнымі складамі высокай глейкасці. Прадухіленне ўцечак патрабуе сістэмнага падыходу. Вы павінны падабраць матэрыял трубкі да правільнай тэхналогіі герметызацыі. Вам трэба аптымізаваць 'ушчыльняльны трохкутнік' цяпла, часу і ціску. Нарэшце, інвестыцыі ў спецыяльна пабудаваны Машына для запячатвання трубак гарантуе паўтаральную дакладнасць, ухіляючы халодную герметызацыю і мікраўцечкі, перш чым яны дойдуць да транспартнай скрынкі.
Ключавыя вывады
Матэрыял дыктуе тэхналогію: Пластыкавыя і ламінатныя трубкі патрабуюць дакладнай тэрмічнай або ультрагукавой зваркі, у той час як алюмініевыя трубкі залежаць ад механічнага абціскання; несупадзенне гэтых гарантый правал.
Герметычны трохкутнік не падлягае абмеркаванню: пастаянная тэмпература (найбольш крытычны фактар), час вытрымкі і ціск з'яўляюцца асноўнымі паказчыкамі для герметычных ушчыльненняў.
Апрацоўка перад напаўненнем мае значэнне: Няправільнае захоўванне і абыходжанне з пустымі цюбікамі перад напаўненнем можа дэфармаваць матэрыялы і ўнесці пыл, што парушыць герметычнасць яшчэ да таго, як прабірка патрапіць у машыну.
Забруджванне - гэта вораг: перапаўненне або распырскванне прадукту ў зону ўшчыльнення з'яўляецца асноўнай прычынай мікраўцечак; дакладнае дазаванне гэтак жа важна, як і само ўшчыльненне.
Вопыт пастаўшчыка мае значэнне: выбар машыны - гэта толькі палова справы; Партнёрства з дасведчаным пастаўшчыком аўтаматычных машын для напаўнення трубак забяспечвае належныя завадскія прыёмачныя выпрабаванні (FAT) і індывідуальны інструмент.
Фінансавыя і аперацыйныя наступствы ўцечкі касметычных трубак
Вызначэнне паспяховай пячаткі задае аснову якасці вытворчасці. Належнае ўшчыльненне павінна быць цалкам устойлівым да выбуху пры стандартным ціску падчас транспарціроўкі. Ён павінен вытрымліваць экстрэмальныя змены вышыні падчас авіяпералётаў. Калі самалёт дасягае крэйсерскай вышыні, ціск у грузавым адсеку падае. Паветра, які знаходзіцца ўнутры касметычнага цюбіка, пашыраецца. Калі ўшчыльненне слабое, паветра, якое пашыраецца, прымушае абціск раскрыцца, што прыводзіць да выдзімання. Канчатковы вынік таксама павінен выглядаць эстэтычна чыста, з выразнымі зморшчынамі без падпаленых краёў, цягучага пластыка або скажоных формаў. Самае галоўнае, што ён павінен заставацца герметычна герметычным, каб абараніць склад ўнутры.
Каскадныя выдаткі на адмову ўшчыльнення спусташаюць норму прыбытку. Праца па перапрацоўцы зніжае штодзённую прадукцыйнасць. Калі партыя не праходзіць гарантыю якасці, аператары павінны ўручную разрэзаць забракаваныя трубкі, саскрабці масавы прадукт назад у бункер для аднаўлення і выкінуць дарагую надрукаваную ўпакоўку. Гэта марнуе велізарную колькасць працоўных гадзін. Збракаваныя партыі адходаў дарагіх сыпкіх складаў і сыравіны. Калі грузы прыбываюць у гандлёвыя цэнтры пашкоджанымі, вы сутыкнецеся з аплатай паскоранай дастаўкі за тэрміновую замену. Доўгатэрміновыя выдаткі ўзнікаюць, калі прадукты выцякаюць у сумачкі або багаж. Спажыўцы рэдка скардзяцца непасрэдна вытворцу; яны проста мяняюць брэнды і пакідаюць шкодныя агляды ў Інтэрнэце, якія адпужваюць будучых пакупнікоў.
Нарматыўныя рызыкі і рызыкі адпаведнасці дадаюць яшчэ адзін пласт небяспекі. Уцечкі ў безрэцэптурнай касметыцы выклікаюць строгі аўдыт адпаведнасці. Такія прадукты, як сонцаахоўныя крэмы з SPF, сродкі для лячэння вугроў або сыроваткі з вітамінам С, хутка губляюць свае актыўныя інгрэдыенты ў выніку акіслення. Пашкоджанае ўшчыльненне дазваляе навакольнае паветра пагоршыць формулу, перш чым спажывец нават адкрые яго. Інспектары FDA рэгулярна правяраюць цэласнасць пломбы на безрэцэптурных лініях, таму што ўцечка трубкі азначае, што заяўленыя працэнты актыўных інгрэдыентаў больш не дакладныя. У сур'ёзных выпадках гэтыя збоі прымушаюць адклікаць дарагія, шырока разрэкламаваныя прадукты.
Асноўныя прычыны няспраўнасці ўшчыльнення касметычных цюбікаў
Ваганні тэмпературы гарачага паветра ствараюць слабыя месцы. Ўшчыльняльны трохкутнік патрабуе абсалютнай стабільнасці. Калі тэмпература апускаецца нават крыху ніжэй тэмпературы плаўлення палімера, унутраныя пласты не зліваюцца. Гэта стварае 'халоднае ўшчыльненне'. Халоднае ўшчыльненне выглядае зусім некранутым няўзброеным вокам, але пластыкавыя пласты проста прыціснутыя адзін да аднаго, а не звараны. У той момант, калі спажывец сціскае цюбік, ушчыльненне адчыняецца. Наадварот, пры скоках тэмпературы пластык прыгарае, ствараючы далікатныя краю, якія трэскаюцца падчас транспарціроўкі.
Няправільнае захоўванне пустых трубак разбурае вытворчасць яшчэ да яе пачатку. Уздзеянне экстрэмальных складскіх тэмператур прыводзіць да дэфармацыі танкасценных пластмас. Высокая вільготнасць пагаршае кардонныя транспартныя скрынкі. Калі скрыні правісаюць, вага здушвае трубы ўнутры. Гэта дэфармуе адтуліну трубкі, ператвараючы ідэальны круг у авал. Герметызатары не могуць ідэальна выраўноўвацца на дэфармаваным пластыку. Калі сківіцы заціскаюць авальную трубку, матэрыял складваецца на сябе, ствараючы зморшчыны. Прадукт выцякае праз гэтую зморшчыну.
Забруджванне зоны ўшчыльнення з'яўляецца вялікай перашкодай на фабрыцы. Крэмы з высокай глейкасцю і цягучыя ласьёны часта перакрываюць вобласць ўшчыльнення падчас фазы запаўнення. Скрабы з часціц ствараюць фізічныя бар'еры, такія як шкарлупіна грэцкага арэха, крышталі цукру або шарыкі з дыяксіду крэмнія ў зоне зморшчыны. Гэта забруджванне перашкаджае непасрэднаму кантакту палімерных слаёў. Нават мікраскапічныя колькасці алею блакуюць працэс тэрмічнага плаўлення. Агульныя крыніцы заражэння ўключаюць:
Цягучыя склады вяртаюцца на сценкі трубкі пасля адключэння сопла.
Паветраныя кішэні ў сыпкім бункеры, якія прымушаюць дазавальны помпа выплюхваць або распырскваць прадукт уверх.
Перапаўняючы трубку, не пакідаючы дастатковай прасторы для чыстага заціску сківіц.
Статычная электрычнасць прыцягвае пыл у адкрытую трубу перад запаўненнем.
Цяжкі 6-каляровы друк непасрэдна перашкаджае дынаміцы патоку расплаву. УФ-пакрыцці і глянцавыя лакі, нанесеныя пастаўшчыкамі OEM-упакоўкі, блакуюць цеплавую перадачу. Калі гэтыя пакрыцця размяшчаюцца занадта блізка да зоны абціскання, цяпло не можа пранікаць праз пластык. У канчатковым выніку машына спальвае лак замест таго, каб расплавіць цюбік. Вы павінны ўзгадніць з пастаўшчыком упакоўкі, каб пакінуць голае, недрукаванае поле ў самым версе цюбіка.
Завадскія ўмовы навакольнага асяроддзя моцна ўплываюць на фазу астуджэння. Высокая тэмпература навакольнага асяроддзя не дазваляе пластыку хутка схоплівацца пасля вызвалення сківіц. Высокая вільготнасць змяняе цеплавую дынаміку фарсунак гарачага паветра. Калі зімой на заводзе становіцца холадна, навакольнае паветра, якое паступае ў награвальнік гарачага паветра, становіцца больш халодным, што можа знізіць канчатковую тэмпературу на выхадзе на сопле. Гэтыя зменныя навакольнага асяроддзя прыводзяць да дэфармацыі або мікраскапічных каналаў у пломбе.
Сапсаваныя ўшчыльняючыя губкі аказваюць нераўнамерны ціск па ўсёй шырыні трубы. Зношаныя зубцы не могуць належным чынам захапіць пластык. Няправільна выраўнаваныя абціскныя станцыі прагрызаюць алюміній замест таго, каб акуратна скласці яго. Планавае тэхнічнае абслугоўванне гэтых кантактных частак не падлягае абмеркаванню. Калі малюнак накаткі на сківіцах зношваецца роўна, машына не можа аказаць лакалізаваны ціск, неабходны для зліцця палімераў.
Падбор матэрыялу трубкі да патрэбнага абсталявання
Пластыкавыя і поліэтыленавыя (ПЭ) трубкі
Пластыкавыя і поліэтыленавыя (ПЭ) трубкі патрабуюць прамога нагрэву або трэння для працы. Унутраныя палімерныя пласты павінны дасягнуць пэўнага індэкса цякучасці расплаву, каб канчаткова зліцца разам. Вялікія аб'ёмы труб ПЭ патрабуюць спецыялізаванага машына для напаўнення пластыкавых трубак . Гэта абсталяванне забяспечвае дакладнае нанясенне тэмпературы, адначасова захоўваючы зону ўшчыльнення свабоднай ад знешніх лакаў падчас фазы плаўлення. ПЭ трубкі забяспечваюць выдатную памяць аб адскоку, што робіць іх ідэальнымі для штодзённага выкарыстання ласьёнаў, сродкаў для мыцця асобы і шампуняў. Паколькі яны вяртаюцца да сваёй першапачатковай формы пасля сціску, ушчыльненне павінна быць неверагодна трывалым, каб супрацьстаяць паўторнаму ціску вакууму, які ствараецца ўнутры трубкі.
Ламінаваныя трубкі (ABL/PBL)
Ламінаваныя трубы спалучаюць некалькі слаёў матэрыялу, каб забяспечыць цудоўную бар'ерную абарону. Алюмініевы бар'ерны ламінат (ABL) уключае тонкі пласт металічнай фальгі, які блакуе кісларод і святло. Пластыкавы бар'ерны ламінат (PBL) замест металу выкарыстоўвае спецыяльныя палімеры, такія як EVOH. Іх розная таўшчыня вызначае высокія спецыфічныя допускі да цяпла. Трубкі ABL хутка праводзяць цяпло з-за алюмініевага стрыжня, што патрабуе меншага часу знаходжання, але вельмі агрэсіўнага астуджэння, каб прадухіліць расплаўленне пластыка з фальгі. PBL патрабуе больш працяглага часу знаходжання для дасягнення поўнага зварнога шва, таму што цяпло павінна пранікаць праз больш тоўстыя пластыкавыя пласты, не абпальваючы знешні выгляд.
Алюмініевыя трубкі
Алюмініевыя трубкі працуюць па зусім іншай фізіцы. Яны не валодаюць памяццю і пры сцісканні застаюцца дэфармаванымі. Гэта робіць іх ідэальнымі для фармацэўтычных мазяў або першакласных фарбаў для валасоў, дзе неабходна прадухіліць вяртанне паветра ў трубку. Іх герметызацыя патрабуе механічнага працэсу складання. Аператары наладжваюць машыну на падвойнае, патройнае або сядлавое складванне ў залежнасці ад глейкасці прадукту. Паколькі тут няма цяпла, вам патрэбен спецыяльны машына для абціскання алюмініевай трубкі . Гэта абсталяванне цалкам залежыць ад механічнага ціску. Ён здушвае металічныя складкі разам, выкарыстоўваючы латексную падшэўку, распыленую ўнутры канца трубкі, каб стварыць герметычнае герметычнае ўшчыльненне.
Матэрыял трубкі | Асноўныя характарыстыкі | Рэкамендуемая тэхналогія | Патрабаванні да ўшчыльнення ключа |
|---|---|---|---|
Поліэтылен (PE) | Высокая памяць, вяртанне назад, стандартны бар'ер. | Гарачае паветра / ультрагук | Прамое цяпло або трэнне для поўнага расплаўлення ўнутраных палімераў. |
Ламінат (ABL) | Алюмініевы стрыжань, выдатны бар'ер для кіслароду і святла. | Гарачае паветра / Высокая частата | Кароткі час знаходжання, агрэсіўнае вадзяное астуджэнне для абароны фальгі. |
Ламінат (PBL) | Ядро EVOH, падлягае перапрацоўцы, добры бар'ер. | Гарачае паветра / ультрагук | Больш працяглы час знаходжання адкалібраваны з улікам пэўнай таўшчыні бар'ера. |
Алюміній | Нулявая памяць, прадухіляе зваротны ўсмоктванне паветра. | Механічны абцісканне | Правільная канфігурацыя зморшчыны (падвойная, патройная або седлавая). |
Асноўныя тэхналогіі для герметычнай герметызацыі
Сістэмы ўшчыльнення гарачага паветра
Сістэмы запячатвання гарачым паветрам дамінуюць у індустрыі касметычнай упакоўкі. Спецыялізаваная насадка апускаецца ў адкрыты канец трубкі. Ён накіроўвае канцэнтраваны выбух гарачага паветра вонкі, плавячы толькі ўнутраны пласт пластыка. Насадка мае спецыяльныя адтуліны, прызначаныя для гарызантальнага накіравання паветранага патоку ў зону ўшчыльнення, прадухіляючы падзенне цяпла ўніз і пагаршэнне якасці касметычнага прадукту. Адразу пасля таго, як сопла ўцягваецца, астуджаныя сківіцы заціскаюць трубку, каб сплавіць расплаўленыя пласты. Гэтыя сістэмы забяспечваюць высокую хуткасць і эстэтычна прыемныя вынікі, гатовыя да рознічнага гандлю. Аднак яны застаюцца вельмі адчувальнымі да ваганняў фабрычнай тэмпературы. Ім таксама патрабуецца трывалая станцыя вадзянога астуджэння ў добрым стане, каб імгненна застываць пластык і прадухіляць скажэнні.
Тэхналогія ультрагукавой герметызацыі
Ультрагукавая тэхналогія выкарыстоўвае іншы падыход. Высокачашчынныя акустычныя ваганні ствараюць лакалізаванае цяпло трэння непасрэдна паміж пластыкавымі пластамі. Тытанавы рулон вібруе з частатой прыкладна 20 кГц на кавадле, зварваючы пластмасы знутры вонкі. Ультрагукавое абсталяванне для герметызацыі труб выдатна спраўляецца з герметызацыяй нязначнага забруджвання прадукту. Ён ідэальна падыходзіць для сыроватак з высокім утрыманнем алею, праймераў на сіліконавай аснове або цягучых складаў, якія непазбежна пакідаюць рэшткі ў зоне ўшчыльнення. Трэнне выштурхвае забруджванне са шляху падчас зваркі. Ён застаецца вельмі энергаэфектыўным, бо не патрабуе пастаянных награвальных элементаў. Кампраміс прадугледжвае крыху больш нізкія хуткасці ў параўнанні з сістэмамі гарачага паветра. Вам таксама трэба набыць пэўныя акустычныя рупоры і кавадлы для кожнага памеру трубкі.
Прамяністае цяпло і высокачашчыннае ўшчыльненне
Прамяністае цяпло і высокачашчынная герметызацыя служаць нішавым касметычным прымяненням. Высокачашчынныя метады накіраваны на пэўныя ламінатныя структуры, якія змяшчаюць металічную фальгу, выкарыстоўваючы электрамагнітныя палі для хуткага нагрэву металічнага пласта. Прамяністае цяпло выкарыстоўвае знешнія награвальныя элементы для плаўлення пластыка звонку ўнутр. Гэтыя метады нашмат радзей сустракаюцца ў стандартных касметычных лініях з-за складанасці абсталявання, больш высокіх выдаткаў на тэхнічнае абслугоўванне і звычайна меншай прапускной здольнасці. Як правіла, яны прызначаны для вузкаспецыялізаваных прамысловых або фармацэўтычных прымянення, дзе стандартнае гарачае паветра не можа пракрасціся праз матэрыял.
Асноўныя характарыстыкі машыны для запайка касметычных трубак для ацэнкі
Шукайце машыны з маніторынгам у рэальным часе, якія кіруюцца ПЛК. Сістэма павінна аўтаматычна адхіляць трубкі, калі параметры тэмпературы або ціску выходзяць за межы прымальнага допуску. Дакладныя элементы кіравання выключаюць чалавечую памылку. Калі тэмпература гарачага паветра апускаецца на пяць градусаў, машына павінна спыніцца або неадкладна выкінуць дэфектныя трубы, не даючы цэлай партыі халодных герметыкаў дасягнуць стадыі кардоннай кардоннай скрынкі. Рухавікі з сервапрывадам забяспечваюць значна больш жорсткі кантроль над ціскам сківіц у параўнанні са старымі пнеўматычнымі цыліндрамі, якія вагаюцца ў залежнасці ад нагрузкі паветранага кампрэсара на заводзе.
Механізмы напаўнення знізу ўверх прадухіляюць захоп паветраных кішэняў, якія выклікаюць разрыў труб падчас транспарціроўкі. Насадка для напаўнення апускаецца на дно пустой трубкі і павольна падымаецца па меры выдачы прадукту, утрымліваючы наканечнік насадкі пагружаным у вадкасць. Дадатныя запорныя фарсункі імгненна спыняюць кроплі. Функцыі выдзімання выкарыстоўваюць хуткі выкід сціснутага паветра, каб разарваць вязкія ласьёны, не даючы ім зноў зашчоўкнуцца на сценках трубкі. Дазоўка ў залежнасці ад рэцэптуры гарантуе, што зона ўшчыльнення застаецца некранутай. Універсальны машына для запайка касметычных трубак будзе прапаноўваць зменныя асадкі для рознай глейкасці.
Ацаніце эксплуатацыйныя магчымасці пераключэння паміж рознымі дыяметрамі і даўжынямі труб. Пераходы без інструментаў забяспечваюць велізарную карысць у вытворчасці касметыкі з высокім утрыманнем сумесі. Аператары павінны мець магчымасць мяняць шайбы, рэгуляваць аб'ём напаўнення і мяняць ушчыльняльнікі менш чым за трыццаць хвілін. Калі пераход зойме чатыры гадзіны і спатрэбіцца механік з наборам інструментаў, ваша агульная эфектыўнасць абсталявання (OEE) рэзка ўпадзе.
Убудаваныя вадзяныя астуджаныя сківіцы неадкладна ўшчыльняюць. Хуткае астуджэнне прадухіляе скажэнне расплаўленага пластыка, калі трубка апускаецца на выхадны канвеер. Гэта забяспечвае чыстую, плоскую абцісканне, гатовую для рознічнага гандлю, кожны цыкл. Пераканайцеся, што ахаладжальнік мае дастатковую магутнасць для бесперапыннай працы на высокай хуткасці. Тэмпература вады павінна падтрымлівацца ў дыяпазоне ад 10 да 15 градусаў. Калі ахаладжальнік меншага памеру, тэмпература вады будзе падымацца падчас доўгай змены, што прывядзе да дэфармацыі ўшчыльненняў да поўдня.
Рызыкі ўкаранення і стратэгіі іх змякчэння
Аператары сутыкаюцца з крутой крывой навучання пры пераходзе ад ручнога да аўтаматычнага ўшчыльнення. Каліброўка тэмпературы патрабуе дакладнага разумення ўмоў навакольнага асяроддзя і паводзін матэрыялу. Аператары павінны разумець, як чытаць паводзіны пластыка. Калі пластык выцягваецца, калі сківіцы адчыняюцца, тэмпература занадта высокая. Калі ўшчыльненне мае малочную непразрыстую лінію ў цэнтры, тэмпература занадта нізкая. Налада, якая ідэальна працавала на фабрыцы халоднай зімой, магла абпаліць трубы падчас вільготнай летняй змены.
Устанавіце строгія стандартныя аперацыйныя працэдуры (SOP). Абавязковая штодзённая каліброўка ўшчыльняльнага трохвугольніка перад запускам першай партыі. Укараняйце звычайнае тэсціраванне на баку лініі, каб своечасова выяўляць збоі. Правесці разбуральныя выпрабаванні на пнеўматычны прэс. Аператар змяшчае запячатаную трубку пад металічную пласціну і прыкладае пэўны ціск уніз (напрыклад, 50 PSI на працягу 10 секунд). Калі пячатка трымаецца, партыя праходзіць. Выканайце вакуумную праверку на герметычнасць, апускаючы запячатаныя трубкі ў ваду ўнутры вакуумнай камеры. Калі з'яўляюцца бурбалкі, ушчыльненне парушана.
Выбар правільнага партнёра па абсталяванні вызначае ваш доўгатэрміновы поспех. Выберыце аўтарытэтнага аўтаматычны пастаўшчык машын для напаўнення цюбікаў з правераным вопытам работы ў галіне касметыкі. Патрабуйце комплекснага навучання на месцы для вашай каманды тэхнічнага абслугоўвання. Пераканайцеся, што ў іх ёсць лёгкадаступныя запасныя часткі, каб прадухіліць тыднёвыя прастоі, калі награвальны элемент перагарае. Настойвайце на тэставанні ўзораў з выкарыстаннем вашага канкрэтнага нерасфасаванага прадукту і пустых прабірак. Забяспечце надзейную гарантыйную падтрымку перад падпісаннем любых заказаў на куплю.
Маштабаванне вытворчасці: абнаўленне да індывідуальнай лініі
Пераход ад аўтаномных паўаўтаматычных запаек да цалкам інтэграваных ліній адкрывае вялікую прапускную здольнасць. Аўтаматызаваныя сістэмы ліквідуюць вузкія месцы ручной апрацоўкі. Калі аператары ўручную загружаюць трубкі ў паваротны цыферблат, надыходзіць стомленасць, хуткасць падае, а рызыка заражэння павялічваецца. Аператары дакранаюцца да адкрытых канцоў трубак, пераносячы масла са сваіх пальчатак у зону ўшчыльнення. Аўтаматызацыя стабілізуе ўвесь вытворчы рытм і выдаляе чалавечы кантакт з крытычнага шляху.
А спецыяльная лінія ўпакоўкі касметычных тубікаў сінхранізуе кожны этап працэсу. Ён кіруе аўтаматызаванай падачай трубак з бункераў. Датчыкі вачэй счытваюць надрукаваны блок на адваротным баку трубкі, узаемадзейнічаючы з серварухавікамі, каб круціць і ідэальна арыентаваць трубкі. Гэта забяспечвае дакладнае выраўноўванне пярэдняй графікі з плоскімі ўшчыльняльнымі губкамі. Лінія бесперашкодна апрацоўвае высакахуткаснае напаўненне, запячатванне, абразанне і лазернае пакетнае кадзіраванне. Затым ён перадае гатовыя трубкі непасрэдна ў аўтаматызаванае абсталяванне для кардоннай скрынкі. Гэтая замкнёная сістэма цалкам выключае чалавечыя памылкі.
Разлічыце рэнтабельнасць інвестыцый на аснове жорсткіх паказчыкаў. Улічвайце рэзкае зніжэнне колькасці лому. Колькасна ацаніце ліквідацыю перапрацоўкі. Вымерайце ўплыў зніжэння прамых працоўных выдаткаў і павелічэння штодзённай прапускной здольнасці. Цалкам аўтаматызаваная лінія часта акупляе сябе на працягу першых васемнаццаці месяцаў, проста выключаючы марнаванне сыпкіх прадуктаў і адхіленую ўпакоўку.
Заключэнне
Праверце бягучыя ўмовы захоўвання пустых цюбікаў, каб пераканацца, што скрынкі застаюцца кліматычна кантраляванымі, сухімі і няздушанымі.
Запытайце тэставанне фізічнага ўзору вашага канкрэтнага нерасфасаванага прадукту і пустых прабірак перад завяршэннем пакупкі машыны.
Укараняйце штодзённыя пратаколы пнеўматычных выпрабаванняў на разрыў у пачатку кожнай змены, каб праверыць параметры ўшчыльняльнага трохвугольніка.
Праверце ўпакоўку з вашым пастаўшчыком OEM, каб пераканацца, што ў зоне абціскання няма тоўстых лакаў і УФ-пакрыццяў.
Перайдзіце да фарсунак для напаўнення знізу ўверх з станоўчымі запорнымі клапанамі, калі ў вас у цяперашні час назіраецца нацягванне прадукту ў зоне ўшчыльнення.
FAQ
Пытанне: што выклікае ўцечку пластыкавага касметычнага цюбіка ў месцы ўшчыльнення?
A: Перапады тэмператур падчас працэсу герметызацыі перашкаджаюць належнаму плаўленню. Недастатковы час вытрымкі спыняе зрастанне палімерных слаёў. Няправільнае захоўванне пустой трубкі дэфармуе адтуліну, выклікаючы зрушэнне сківіцы. Нарэшце, забруджванне прадукту ў зоне ўшчыльнення стварае фізічны бар'ер супраць зваркі.
Пытанне: Што лепш для касметычных цюбікаў: гарачае паветра або ультрагукавое запячатванне?
A: Гарачае паветра забяспечвае выдатную хуткасць і выдатную эстэтычную аздабленне для чыстага асяроддзя. Ультрагукавая тэхналогія забяспечвае неперасягненую надзейнасць пры герметызацыі нязначных забруджванняў прадукту. Выбірайце ультрагук для масляністых або цягучых складаў, дзе ўтрымліваць зону ўшчыльнення ў ідэальнай чысціні складана.
Пытанне: Ці можа адна машына для запайка касметычных трубак апрацоўваць пластыкавыя і алюмініевыя трубкі?
A: Некаторыя камбінаваныя машыны існуюць са зменнымі ўшчыльняльнымі і абціскнымі галоўкамі. Аднак яны патрабуюць працяглага часу пераходу і складаных механічных рэгуляванняў. Спецыялізаваныя машыны звычайна аддаюць перавагу для вытворчасці вялікіх аб'ёмаў для падтрымання эфектыўнасці і зніжэння механічнага зносу.
Пытанне: Як вы правяраеце цэласнасць ушчыльнення цюбіка з касметыкай?
A: Каманды кантролю якасці выкарыстоўваюць тэставанне ў вакуумнай камеры, пагружанай у ваду, для выяўлення мікраўцечак. Пры выпрабаванні на разрыў прымяняецца прамы пнеўматычны ціск, каб знайсці кропку адмовы. Камеры мадэлявання вышыні правяраюць, каб трубы заставаліся непашкоджанымі падчас авіяпералётаў. Ручныя тэсты на сціск забяспечваюць хуткую праверку на баку лініі.
Пытанне: Які стандартны час вытрымкі для герметызацыі труб з ламінату?
A: Час знаходжання вельмі зменлівы. Гэта цалкам залежыць ад таўшчыні ламінату, канкрэтнага бар'ернага матэрыялу (ABL супраць PBL) і хуткасці машыны. Аператары павінны правесці эмпірычнае тэставанне на этапе пачатковай наладкі, каб знайсці ідэальны баланс цяпла і часу.
Пытанне: Як забруджванне прадукту ўплывае на герметызацыю трубкі?
A: Масла, тоўстыя крэмы і скрабы з часціц дзейнічаюць як фізічны бар'ер паміж палімернымі пластамі. Гэта прадухіляе малекулярную сувязь, неабходную для герметычнага ўшчыльнення. Нават мікраскапічныя колькасці прадукту могуць выклікаць слабыя месцы, якія лопаюцца пад ціскам.
Пытанне: ці можа друк на цюбіках або лакі выклікаць уцечкі герметызацыі?
A: Так. Цяжкія чарніла або УФ-пакрыцці, нанесеныя ў зоне абціскання, перашкаджаюць цеплавому склейванню. Цяпло не можа пранікаць праз лак, каб расплавіць пластык, які ляжыць у аснове. Заўсёды каардынуйцеся з пастаўшчыкамі ўпакоўкі, каб пакінуць зону ўшчыльнення голай.


