


Kozmetik Tüp Sızdırmazlığında Sızıntılar Nasıl Önlenir?


Kozmetik tüp sızıntıları kritik arızalardır. Perakende ters ibrazlarını tetikler, aktif cilt bakımı bileşenlerini oksidasyon yoluyla yok eder ve marka itibarını zedeler. Tüketiciler seyahat için ürününüzü asla iki kez paketlemek zorunda kalmamalı. Lüks bir çantanın içine sızan kaliteli losyon, müşteri sadakatini anında yok eder. Bazen düşük kaliteli tüpler suçlansa da sızıntı sorunlarının büyük çoğunluğu fabrikadaki operasyonel hatalardan kaynaklanmaktadır. Yanlış hizalanmış parametreler, uygun olmayan sızdırmazlık teknolojisi veya güncelliğini yitirmiş ekipmanlar, modern, yüksek viskoziteli kozmetik formülasyonların uygulanmasında rutin olarak başarısız olur. Sızıntıların önlenmesi sistematik bir yaklaşım gerektirir. Boru malzemesini doğru sızdırmazlık teknolojisiyle eşleştirmelisiniz. Isı, zaman ve basınçtan oluşan 'sızdırmazlık üçgenini' optimize etmeniz gerekir. Son olarak, amaca uygun bir yapıya yatırım yapmak tüp kapatma makinesi tekrarlanabilir hassasiyeti garanti ederek, soğuk contaları ve mikro sızıntıları nakliye kartonuna ulaşmadan ortadan kaldırır.
Temel Çıkarımlar
Malzeme Dikte Teknolojisi: Plastik ve laminat tüpler hassas termal veya ultrasonik kaynak gerektirirken, alüminyum tüpler mekanik kıvrıma dayanır; bu uyumsuzluk başarısızlığı garanti eder.
Sızdırmazlık Üçgeni Pazarlık Edilemez: Tutarlı sıcaklık (en kritik faktör), bekleme süresi ve basınç, sızdırmaz contalar için temel ölçütlerdir.
Doldurma Öncesi İşleme Konuları: Boş tüplerin dolum öncesinde uygun olmayan şekilde saklanması ve taşınması, malzemelerin eğrilmesine ve toz oluşmasına neden olabilir, tüp daha makineye girmeden önce sızdırmazlığın bozulmasına neden olabilir.
Düşmanımız Kirliliktir: Ürünün aşırı doldurulması veya sızdırmazlık bölgesine sıçraması mikro sızıntıların başlıca nedenidir; Hassas dozaj, contanın kendisi kadar önemlidir.
Tedarikçi Uzmanlığı Önemlidir: Bir makine seçmek işin yalnızca yarısıdır; deneyimli bir otomatik tüp dolum makinesi tedarikçisiyle ortaklık kurmak, uygun fabrika kabul testlerini (FAT) ve özelleştirilmiş takımları sağlar.
Kozmetik Tüp Sızıntılarının Mali ve Operasyonel Etkisi
Başarılı bir mührün tanımlanması, üretim kalitesinin temelini oluşturur. Uygun bir conta, standart taşıma basıncı altında tamamen patlamaya dayanıklı olmalıdır. Hava yolculuğu sırasında aşırı irtifa değişikliklerine dayanması gerekiyor. Bir uçak seyir yüksekliğine ulaştığında kargo ambarındaki basınç düşer. Kozmetik tüpün içinde sıkışan hava genişler. Conta zayıfsa, genişleyen hava kıvrımı açmaya zorlayarak patlamaya neden olur. Nihai sonuç aynı zamanda estetik açıdan temiz görünmeli, yanık kenarlar, lifli plastik veya çarpık şekiller olmadan keskin kıvrımlara sahip olmalıdır. En önemlisi içindeki formülasyonu korumak için hermetik olarak hava geçirmez kalmalıdır.
Mühür arızasının artan maliyetleri kar marjlarını mahvediyor. Yeniden işleme emeği günlük üretkenliği tüketir. Bir partinin kalite güvencesi başarısız olduğunda, operatörlerin reddedilen tüpleri manuel olarak dilimleyerek açması, toplu ürünü bir kurtarma hunisine geri kazıması ve pahalı baskılı ambalajları atması gerekir. Bu, büyük miktarda çalışma saatinin boşa gitmesine neden olur. Hurdaya çıkan partiler pahalı dökme formülasyonları ve ham maddeleri israf eder. Gönderiler perakende dağıtım merkezlerine hasarlı olarak ulaştığında, acele değiştirmeler için hızlandırılmış navlun ücretleriyle karşı karşıya kalırsınız. Ürünler çantalara veya bagajlara sızdığında uzun vadeli maliyetler ortaya çıkar. Tüketiciler nadiren doğrudan üreticiye şikayette bulunurlar; sadece marka değiştirirler ve gelecekteki alıcıları caydıracak zarar verici çevrimiçi incelemeler bırakırlar.
Mevzuat ve uyumluluk riskleri başka bir tehlike katmanı daha ekler. Reçetesiz (OTC) kozmetik ürünlerdeki sızıntılar sıkı uyumluluk denetimlerini tetikliyor. SPF güneş kremleri, sivilce tedavileri veya C vitamini serumları gibi ürünler, aktif bileşenlerini oksidasyon yoluyla hızla kaybeder. Hasar görmüş bir conta, ortam havasının, tüketici daha formülü açmadan formülü bozmasına olanak tanır. FDA müfettişleri, OTC hatlarındaki mühür bütünlüğünü rutin olarak kontrol ediyor çünkü sızıntı yapan bir tüp, belirtilen aktif madde yüzdelerinin artık doğru olmadığı anlamına geliyor. Ciddi durumlarda, bu arızalar pahalı ve duyurusu oldukça yüksek olan ürünlerin geri çağrılmasına neden olur.
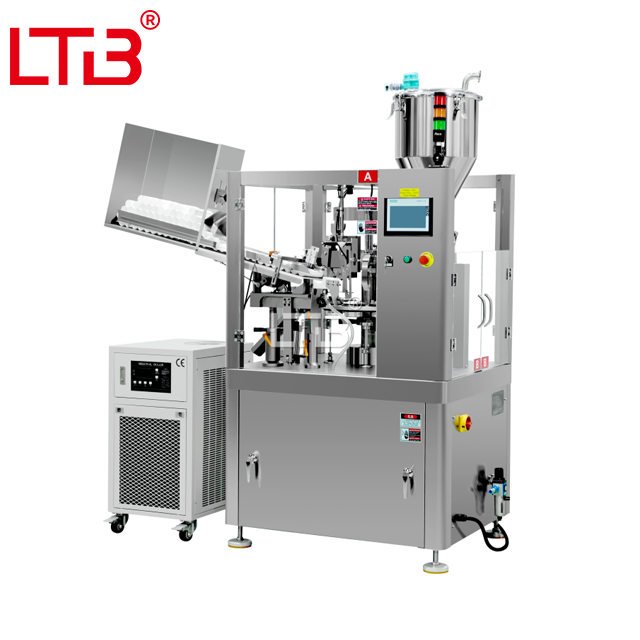
Kozmetik Tüplerdeki Mühür Arızasının Temel Nedenleri
Sıcak hava sıcaklığındaki dalgalanmalar anında zayıf noktalar oluşturur. Sızdırmazlık üçgeni mutlak stabilite gerektirir. Sıcaklık, polimerin erime noktasının biraz altına düşerse iç katmanlar kaynaşamaz. Bu, bir 'soğuk yalıtım' oluşturur. Soğuk bir yalıtım, çıplak gözle mükemmel bir şekilde sağlam görünür, ancak plastik katmanlar kaynak yapılmak yerine yalnızca birbirine bastırılır. Tüketici tüpü sıktığı anda conta açılır. Tersine, sıcaklık aniden yükselirse plastik kavrulur ve taşıma sırasında çatlayan kırılgan kenarlar oluşur.
Boş tüplerin uygunsuz şekilde saklanması, üretim çalışmalarını başlamadan önce bozar. Aşırı depo sıcaklıklarına maruz kalmak ince duvarlı plastiklerin eğrilmesine neden olur. Yüksek nem, karton nakliye kutularının kalitesini bozar. Kutular sarktığında ağırlık içerideki tüpleri ezer. Bu, tüp açıklığını deforme ederek mükemmel bir daireyi oval hale getirir. Sızdırmazlık çeneleri çarpık plastik üzerinde mükemmel şekilde hizalanamaz. Çeneler oval bir boruya kenetlendiğinde malzeme kendi üzerine katlanarak bir kıvrım oluşturur. Ürün doğrudan bu kıvrımdan sızıyor.
Sızdırmazlık bölgesinin kirlenmesi fabrika ortamında büyük bir engeldir. Yüksek viskoziteli kremler ve lifli losyonlar genellikle dolum aşamasında sızdırmazlık alanını köprüler. Parçacıklı fırçalamalar, ceviz kabukları, şeker kristalleri veya silika boncukları gibi fiziksel bariyerleri kıvrım bölgesine sokar. Bu kirlenme polimer katmanlarının doğrudan temas etmesini engeller. Mikroskobik miktardaki yağ bile termal füzyon sürecini engelleyecektir. Yaygın kontaminasyon kaynakları şunları içerir:
Nozul kapandıktan sonra tüp duvarlarına geri dönen lifli formülasyonlar.
Toplu haznedeki hava cepleri, dozaj pompasının ürünü yukarı doğru fırlatmasına veya sıçratmasına neden olur.
Tüpün aşırı doldurulması, çenelerin temiz bir şekilde kenetlenmesi için yetersiz üst boşluk bırakılması.
Doldurmadan önce havadaki tozu açık tüpe çeken statik elektrik.
Ağır 6 renkli baskı, erime akışı dinamiklerine doğrudan müdahale eder. OEM ambalaj sağlayıcıları tarafından uygulanan UV kaplamalar ve parlak vernikler termal aktarımı engeller. Bu kaplamalar kıvrım bölgesine çok yakın durursa ısı plastiğe nüfuz edemez. Makine tüpü eritmek yerine verniği yakıyor. Tüpün en üstünde çıplak, baskısız bir kenar boşluğu bırakmak için ambalaj tedarikçinizle koordineli çalışmalısınız.
Ortam fabrika koşulları soğutma aşamasını büyük ölçüde etkiler. Yüksek ortam sıcaklıkları, çeneler serbest bırakıldıktan sonra plastiğin hızla sertleşmesini engeller. Yüksek nem, sıcak hava nozullarının termal dinamiklerini değiştirir. Kışın fabrika zemini soğursa, sıcak hava ısıtıcısına çekilen ortam havası daha soğuk olur ve bu da nozuldaki son çıkış sıcaklığının düşmesine neden olabilir. Bu çevresel değişkenler contanın içinde bükülmeye veya mikroskobik kanallara yol açar.
Bozulmuş sızdırmazlık çeneleri borunun genişliği boyunca eşit olmayan bir basınç uygular. Aşınmış çentikler plastiği düzgün şekilde kavrayamıyor. Yanlış hizalanmış kıvırma istasyonları, alüminyumu temiz bir şekilde katlamak yerine çiğniyor. Bu temas parçalarının rutin bakımı tartışılamaz. Çenelerdeki tırtıl deseni düz bir şekilde aşınırsa makine, polimerleri kaynaştırmak için gereken lokal basıncı uygulayamaz.
Boru Malzemesini Doğru Ekipmanla Eşleştirme
Plastik ve Polietilen (PE) Borular
Plastik ve Polietilen (PE) tüplerin çalışması için doğrudan ısı veya sürtünme gerekir. İç polimer katmanlarının kalıcı olarak birbirine kaynaşması için belirli bir erime akış indeksine ulaşması gerekir. Yüksek hacimli PE boru çalışmaları uzmanlık gerektirir plastik tüp dolum kapatma makinesi . Bu ekipman, erime aşamasında sızdırmazlık bölgesini harici verniklerden arındırırken hassas sıcaklık uygulaması sağlar. PE tüpler mükemmel geri dönüş hafızası sunarak günlük kullanım losyonları, yüz yıkama ürünleri ve şampuanlar için idealdir. Sıkıştırıldıktan sonra orijinal şekillerine geri döndüklerinden, contanın tüpün içinde oluşan tekrarlanan vakum basıncına dayanabilmesi için inanılmaz derecede güçlü olması gerekir.
Laminat Tüpler (ABL/PBL)
Laminat tüpler, üstün bariyer koruması sağlamak için birden fazla malzeme katmanını birleştirir. Alüminyum Bariyer Laminat (ABL), oksijeni ve ışığı engellemek için ince bir metal folyo tabakası içerir. Plastik Bariyer Laminat (PBL), metal yerine EVOH gibi özel polimerler kullanır. Değişen kalınlıkları oldukça spesifik ısı toleranslarını gerektirir. ABL tüpleri, alüminyum çekirdek nedeniyle ısıyı hızla iletir; daha kısa bekleme süreleri gerektirir ancak plastiğin folyodan erimesini önlemek için oldukça agresif soğutma gerektirir. PBL, tam bir kaynak elde etmek için daha uzun bekleme süreleri gerektirir çünkü ısının, dış yüzeyi yakmadan daha kalın plastik katmanlara nüfuz etmesi gerekir.
Alüminyum Borular
Alüminyum tüpler tamamen farklı fizikle çalışır. Hafızaları yoktur ve sıkıldığında deforme olurlar. Bu, havanın tüpe geri çekilmesini önlemek istediğiniz farmasötik merhemler veya birinci sınıf saç boyaları için onları mükemmel kılar. Bunları kapatmak mekanik bir katlama işlemi gerektirir. Operatörler, ürün viskozitesine bağlı olarak makineyi ikili, üçlü veya sırttan katlama için yapılandırır. Isı söz konusu olmadığı için özel bir alüminyum boru kıvrım yapıştırma makinesi . Bu ekipman tamamen mekanik basınca dayanır. Hermetik, hava geçirmez bir conta oluşturmak için tüpün ucunun içine püskürtülen lateks astarı kullanarak metal kıvrımları birlikte ezer.
Tüp Malzemesi | Temel Özellikler | Önerilen Teknoloji | Anahtar Mühürleme Gereksinimi |
|---|---|---|---|
Polietilen (PE) | Yüksek hafıza, geri sıçrama, standart bariyer. | Sıcak Hava / Ultrasonik | İç polimerleri tamamen eritmek için doğrudan ısı veya sürtünme. |
Laminat (ABL) | Alüminyum çekirdek, mükemmel oksijen/ışık bariyeri. | Sıcak Hava / Yüksek Frekans | Kısa bekleme süresi, folyoyu korumak için agresif su soğutması. |
Laminat (PBL) | EVOH çekirdeği, geri dönüştürülebilir, iyi bariyer. | Sıcak Hava / Ultrasonik | Belirli bariyer kalınlığına göre kalibre edilmiş daha uzun bekleme süresi. |
Alüminyum | Sıfır hafıza, havanın geri emilmesini önler. | Mekanik Sıkma | Uygun katlama konfigürasyonu (ikili, üçlü veya sırttan katlama). |
Sızdırmaz Sızdırmazlık için Temel Teknolojiler
Sıcak Hava Sızdırmazlık Sistemleri
Sıcak hava sızdırmazlık sistemleri kozmetik ambalaj endüstrisine hakimdir. Özel bir ağızlık tüpün açık ucuna iner. Dışarıya doğru yoğun bir sıcak hava üflemesi yönlendirerek plastiğin yalnızca iç katmanını eritiyor. Nozül, hava akışını yatay olarak sızdırmazlık bölgesine yönlendirmek ve ısının aşağıya doğru üflenmesini ve kozmetik ürünün bozulmasını önlemek üzere tasarlanmış özel delik desenlerine sahiptir. Meme geri çekildikten hemen sonra, soğutulmuş çeneler erimiş katmanları kaynaştırmak için tüpü kelepçeleyerek kapatır. Bu sistemler yüksek hızlı ve estetik açıdan hoş, perakende satışa hazır sonuçlar sunar. Ancak fabrika sıcaklığı dalgalanmalarına karşı oldukça hassastırlar. Ayrıca plastiği anında sertleştirmek ve bozulmayı önlemek için sağlam, bakımlı bir su soğutma istasyonuna da ihtiyaç duyarlar.
Ultrasonik Sızdırmazlık Teknolojisi
Ultrasonik teknoloji farklı bir yaklaşım benimsiyor. Yüksek frekanslı akustik titreşimler, doğrudan plastik katmanlar arasında lokalize sürtünme ısısı üretir. Titanyum korna, bir örse karşı yaklaşık 20 kHz'de titreşerek plastikleri içten dışa doğru birbirine kaynatıyor. Ultrasonik tüp kapatma ekipmanı, küçük ürün kirliliğini kapatma konusunda mükemmeldir. Yüksek yağlı serumlar, silikon bazlı astarlar veya sızdırmazlık bölgesinde kaçınılmaz olarak kalıntı bırakan lifli formülasyonlar için mükemmel çalışır. Sürtünme, kaynak yaparken kirleticiyi yolun dışına iter. Sürekli ısıtma elemanları gerektirmediği için enerji açısından oldukça verimli kalır. Takas, sıcak hava sistemlerine kıyasla biraz daha yavaş hızlar içerir. Ayrıca her farklı tüp boyutu için özel akustik kornalar ve örsler satın almanız gerekir.
Radyant Isı ve Yüksek Frekanslı Sızdırmazlık
Radyant ısı ve yüksek frekanslı sızdırmazlık, niş kozmetik uygulamalarına hizmet eder. Yüksek frekanslı yöntemler, metal tabakayı hızlı bir şekilde ısıtmak için elektromanyetik alanları kullanarak metal folyo içeren spesifik laminat yapıları hedef alır. Radyant ısı, plastiği dışarıdan içeriye eritmek için harici ısıtma elemanlarını kullanır. Bu yöntemler, ekipmanın karmaşıklığı, daha yüksek bakım maliyetleri ve genellikle daha yavaş üretim nedeniyle standart kozmetik serilerinde çok daha az yaygındır. Bunlar genellikle standart sıcak havanın malzemeye nüfuz edemediği son derece uzmanlaşmış endüstriyel veya farmasötik uygulamalar için ayrılmıştır.
Kozmetik Tüp Kapama Makinesinde Değerlendirilmesi Gereken Temel Özellikler
PLC destekli, gerçek zamanlı izleme özelliğine sahip makineleri arayın. Sıcaklık veya basınç parametreleri kabul edilebilir tolerans penceresinin dışına çıkarsa sistem tüpleri otomatik olarak reddetmelidir. Hassas kontroller insan hatasını ortadan kaldırır. Sıcak hava beş derece düşerse makine, kusurlu tüpleri derhal durdurmalı veya çıkarmalıdır; böylece bir grup soğuk contanın kartonlama aşamasına ulaşması engellenir. Servo tahrikli motorlar, fabrikanın hava kompresörü yüküne bağlı olarak dalgalanan eski pnömatik silindirlere kıyasla çene basıncı üzerinde çok daha sıkı kontrol sağlar.
Aşağıdan yukarıya doldurma mekanizmaları, taşıma sırasında tüplerin patlamasına neden olan hava boşluklarının sıkışmasını önler. Doldurma ağzı boş tüpün tabanına dalar ve ürün dağıtılırken yavaşça yükselir, böylece ağızlığın ucu sıvının içinde kalır. Pozitif kapatmalı nozullar damlamaları anında durdurur. Üfleme özellikleri, lifli losyonları parçalamak için hızlı bir basınçlı hava patlaması kullanır ve bunların tüp duvarlarına geri yapışmasını önler. Formülasyona özel dozaj, sızdırmazlık bölgesinin bozulmamış kalmasını garanti eder. Çok yönlü kozmetik tüp kapatma makinesi, farklı viskoziteler için değiştirilebilir nozullar sunacak.
Farklı tüp çapları ve uzunlukları arasında geçiş yapmanın operasyonel gerçekliğini değerlendirin. Aletsiz geçişler, yüksek karışımlı kozmetik üretiminde büyük değer sağlar. Operatörler otuz dakikadan kısa bir sürede diskleri değiştirebilmeli, dolum hacimlerini ayarlayabilmeli ve sızdırmazlık çenelerini değiştirebilmelidir. Eğer değişim dört saat sürüyorsa ve alet kutusu olan bir tamirci gerektiriyorsa, Genel Ekipman Verimliliğiniz (OEE) düşecektir.
Entegre su soğutmalı çeneler sızdırmazlığı hemen sağlar. Hızlı soğutma, erimiş plastiğin, tüp çıkış konveyörüne düştüğünde deforme olmasını önler. Bu, her döngüde temiz, düz ve satışa hazır bir kıvrım sağlar. Soğutma ünitesinin sürekli yüksek hızlı çalışmalara yetecek kapasiteye sahip olduğundan emin olun. Su sıcaklığının sürekli olarak 10°C ile 15°C arasında kalması gerekir. Soğutucunun boyutu küçükse, uzun vardiya sırasında su sıcaklığı artacak ve öğleden sonra contaların eğrilmesine yol açacaktır.
Uygulama Riskleri ve Azaltma Stratejileri
Operatörler, manuel yapıştırmadan otomatik yapıştırmaya geçerken zorlu bir öğrenme eğrisiyle karşı karşıya kalıyor. Sıcaklık kalibrasyonu, ortam koşullarının ve malzeme davranışının kesin olarak anlaşılmasını gerektirir. Operatörler plastiğin davranışını nasıl okuyacaklarını anlamalıdır. Çeneler açıldığında plastik dışarı çıkıyorsa sıcaklık çok yüksek demektir. Contanın ortasında süt rengi, opak bir çizgi varsa sıcaklık çok düşük demektir. Soğuk bir kış fabrikasında mükemmel çalışan bir ortam, nemli bir yaz vardiyasında tüpleri yakabilir.
Sıkı Standart İşletim Prosedürleri (SOP'ler) oluşturun. İlk parti çalıştırılmadan önce sızdırmazlık üçgeninin günlük kalibrasyonunu zorunlu kılın. Arızaları erken yakalamak için rutin hat tarafı testleri uygulayın. Pnömatik bir pres kullanarak yıkıcı patlama testi yapın. Operatör, metal bir plakanın altına sızdırmaz bir tüp yerleştirir ve aşağıya doğru belirli bir basınç uygular (örneğin, 10 saniye boyunca 50 PSI). Mühür sağlamsa parti geçer. Kapalı tüpleri bir vakum odası içindeki suya batırarak vakum sızıntısı testi yapın. Kabarcıklar ortaya çıkarsa conta bozulmuş demektir.
Doğru ekipman ortağını seçmek uzun vadeli başarınızı belirler. Saygın birini seçin otomatik tüp dolum makinesi tedarikçisi . kozmetik alanında kanıtlanmış bir geçmişe sahip Bakım ekibiniz için kapsamlı yerinde eğitim talep edin. Bir ısıtma elemanı yandığında haftalarca hizmet dışı kalma süresini önlemek için hazırda bulunabilen yedek parçaları stokta bulundurduklarını doğrulayın. Özel toplu ürününüzü ve boş tüplerinizi kullanarak numune testi konusunda ısrar edin. Herhangi bir satın alma siparişini imzalamadan önce sağlam garanti desteği sağlayın.
Üretimi Ölçeklendirme: Özel Bir Hatta Yükseltme
Bağımsız yarı otomatik kapatma makinelerinden tam entegre hatlara geçiş, büyük bir üretim hacminin kilidini açar. Otomatik sistemler manuel taşıma darboğazlarını ortadan kaldırır. Operatörler tüpleri döner kadrana manuel olarak yüklediğinde yorgunluk başlar, hızlar düşer ve kirlenme riskleri artar. Operatörler tüplerin açık uçlarına dokunarak eldivenlerindeki yağları sızdırmazlık bölgesine aktarırlar. Otomasyon, tüm üretim ritmini stabilize eder ve insan temasını kritik yoldan uzaklaştırır.
A özel kozmetik tüp paketleme hattı sürecin her adımını senkronize eder. Toplu haznelerden otomatik tüp beslemeyi yönetir. Göz işareti sensörleri, tüpün arkasındaki basılı bloğu okur ve tüpleri mükemmel bir şekilde döndürmek ve yönlendirmek için servo motorlarla iletişim kurar. Bu, ön grafiklerin düz kapatma çeneleriyle tam olarak hizalanmasını sağlar. Hat, yüksek hızlı doldurma, kapatma, kesme ve lazer toplu kodlama işlemlerini sorunsuz bir şekilde gerçekleştirir. Daha sonra bitmiş tüpleri doğrudan otomatik kartonlama ekipmanına aktarır. Bu kapalı döngü sistemi insan hatasını tamamen ortadan kaldırır.
Kesin ölçümlere dayanarak yatırım getirinizi hesaplayın. Hurda oranlarının önemli ölçüde azalmasındaki faktör. Yeniden işleme emeğinin ortadan kaldırılmasının miktarını belirleyin. Daha düşük doğrudan işçilik maliyetlerinin ve artan günlük üretimin etkisini ölçün. Tam otomatik bir hat genellikle ilk on sekiz ay içinde, israf edilen toplu ürünleri ve reddedilen ambalajları ortadan kaldırarak kendi masrafını çıkarır.
Çözüm
Kutuların iklim kontrollü, kuru ve ezilmemiş kalmasını sağlamak için mevcut boş tüp depolama koşullarınızı denetleyin.
Herhangi bir makine satın alımını tamamlamadan önce, özel toplu ürününüz ve boş tüpleriniz için fiziksel numune testi talep edin.
Sızdırmazlık üçgeni parametrelerini doğrulamak için her vardiyanın başında günlük pnömatik patlama testi protokollerini uygulayın.
Kıvrım bölgesinin ağır verniklerden ve UV kaplamalardan tamamen arınmış olduğundan emin olmak için ambalaj resminizi OEM tedarikçinizle birlikte gözden geçirin.
Şu anda sızdırmazlık bölgesinde ürün sıkışması yaşıyorsanız, pozitif kapatma valfli aşağıdan yukarıya dolum nozüllerine geçin.
SSS
S: Plastik kozmetik tüpün contadan sızıntı yapmasına ne sebep olur?
C: Kapatma işlemi sırasında sıcaklık düşüşleri düzgün erimeyi engeller. Yetersiz bekleme süresi polimer katmanlarının kaynaşmasını engeller. Boş tüpün uygunsuz şekilde saklanması açıklığın şeklini bozarak çenenin yanlış hizalanmasına neden olur. Son olarak, sızdırmazlık bölgesindeki ürün kirliliği, kaynağa karşı fiziksel bir bariyer oluşturur.
S: Kozmetik tüpler için hangisi daha iyidir: sıcak hava mı yoksa ultrasonik kapatma mı?
C: Sıcak hava, temiz ortamlar için üstün hız ve mükemmel estetik kaplamalar sağlar. Ultrasonik teknoloji, küçük ürün kirliliğini kapatırken eşsiz güvenilirlik sunar. Sızdırmazlık bölgesini tamamen temiz tutmanın zor olduğu yağlı veya lifli formülasyonlar için ultrasoniği seçin.
S: Bir kozmetik tüp kapatma makinesi hem plastik hem de alüminyum tüpleri işleyebilir mi?
C: Bazı kombinasyon makinelerinde değiştirilebilir kapatma ve kıvırma kafaları mevcuttur. Ancak bunlar uzun değişim süreleri ve karmaşık mekanik ayarlamalar gerektirir. Verimliliği korumak ve mekanik aşınmayı azaltmak için yüksek hacimli üretimlerde genellikle özel makineler tercih edilir.
S: Kozmetik bir tüpün sızdırmazlık bütünlüğünü nasıl test edersiniz?
C: Kalite güvence ekipleri, mikro sızıntıları tespit etmek için suya batırılmış vakum odası testini kullanır. Patlama testi, arıza noktasını bulmak için doğrudan pnömatik basınç uygular. Yükseklik simülasyon odaları, hava yolculuğu sırasında tüplerin sağlam kaldığını doğrular. Manuel sıkma testleri, hızlı hat tarafı doğrulaması sağlar.
S: Laminat tüplerin kapatılması için standart bekleme süresi nedir?
C: Bekleme süresi oldukça değişkendir. Bu tamamen laminat kalınlığına, spesifik bariyer malzemesine (ABL ve PBL) ve makine hızına bağlıdır. Operatörler, mükemmel ısı ve zaman dengesini bulmak için ilk kurulum aşamasında ampirik testler yapmalıdır.
S: Ürün kirliliği tüp sızdırmazlığını nasıl etkiler?
C: Yağlar, ağır kremler ve partiküllü temizleyiciler, polimer katmanları arasında fiziksel bir bariyer görevi görür. Bu, hermetik bir sızdırmazlık için gereken moleküler bağı önler. Mikroskobik miktardaki ürün bile basınç altında patlayan zayıf noktalara neden olabilir.
S: Tüp baskısı veya vernikler sızdırmazlık sızıntılarına neden olabilir mi?
C: Evet. Kıvrım bölgesine uygulanan ağır mürekkepler veya UV kaplamalar termal bağlanmayı engeller. Isı, alttaki plastiği eritmek için verniğe nüfuz edemez. Mühürleme alanını boş bırakmak için daima ambalaj tedarikçileriyle koordinasyon sağlayın.


