


كيفية منع التسربات في ختم أنبوب مستحضرات التجميل


تعتبر تسربات الأنابيب التجميلية من الإخفاقات الخطيرة. فهي تؤدي إلى رد المبالغ المدفوعة للبيع بالتجزئة، وتدمر المكونات النشطة للعناية بالبشرة من خلال الأكسدة، وتدمر سمعة العلامة التجارية. لا ينبغي على المستهلكين أبدًا أن يحزموا منتجك في حقيبة مزدوجة للسفر. تسرب مستحضر فاخر داخل حقيبة يد فاخرة يقتل ولاء العملاء على الفور. في حين أن الأنابيب ذات الجودة الرديئة تتحمل اللوم في بعض الأحيان، فإن الغالبية العظمى من مشكلات التسرب تنبع من أخطاء تشغيلية على أرضية المصنع. إن المعلمات المنحرفة أو تكنولوجيا الختم غير المناسبة أو المعدات القديمة تفشل بشكل روتيني في التعامل مع تركيبات مستحضرات التجميل الحديثة عالية اللزوجة. يتطلب منع التسربات اتباع نهج نظامي. يجب عليك مطابقة مادة الأنبوب مع تقنية الختم الصحيحة. أنت بحاجة إلى تحسين 'مثلث الختم' للحرارة والوقت والضغط. وأخيرا، الاستثمار في بنيت لهذا الغرض تضمن آلة ختم الأنابيب دقة قابلة للتكرار، والقضاء على الأختام الباردة والتسريبات الدقيقة قبل وصولها إلى كرتون الشحن.
الوجبات السريعة الرئيسية
المواد التي تملي التكنولوجيا: تتطلب الأنابيب البلاستيكية والصفائحية لحامًا حراريًا أو بالموجات فوق الصوتية دقيقًا، بينما تعتمد أنابيب الألومنيوم على العقص الميكانيكي؛ عدم تطابق هذه الضمانات الفشل.
مثلث الختم غير قابل للتفاوض: درجة الحرارة الثابتة (العامل الأكثر أهمية)، ووقت البقاء، والضغط هي المقاييس الأساسية للأختام المانعة للتسرب.
مسائل التعامل مع التعبئة المسبقة: يمكن أن يؤدي التخزين والتعامل غير المناسبين مع الأنابيب الفارغة قبل التعبئة إلى تشوه المواد وإدخال الغبار، مما يضر بالختم قبل دخول الأنبوب إلى الماكينة.
التلوث هو العدو: يعد الإفراط في تعبئة المنتج أو رشه في منطقة الختم هو السبب الرئيسي للتسربات الدقيقة؛ الجرعات الدقيقة أمر بالغ الأهمية مثل الختم نفسه.
خبرة الموردين مهمة: اختيار الماكينة هو نصف المعركة فقط؛ تضمن الشراكة مع أحد موردي آلات تعبئة الأنابيب الأوتوماتيكية ذوي الخبرة اختبار قبول المصنع المناسب (FAT) والأدوات المخصصة.
الأثر المالي والتشغيلي لتسريبات الأنابيب التجميلية
تحديد الختم الناجح يحدد الأساس لجودة الإنتاج. يجب أن يكون الختم المناسب مقاومًا تمامًا للانفجار تحت ضغط النقل القياسي. يجب أن تتحمل التغيرات الشديدة في الارتفاع أثناء السفر الجوي. عندما تصل الطائرة إلى ارتفاع التحليق، ينخفض الضغط داخل حجرة الشحن. يتوسع الهواء المحبوس داخل أنبوب مستحضرات التجميل. إذا كان الختم ضعيفًا، فإن الهواء المتوسع يجبر التجعيد على الفتح، مما يؤدي إلى الانفجار. يجب أن تبدو النتيجة النهائية أيضًا نظيفة من الناحية الجمالية، وتتميز بتجعيدات واضحة بدون حواف محترقة أو بلاستيك خيطي أو أشكال مشوهة. والأهم من ذلك، أنه يجب أن يظل محكم الإغلاق لحماية التركيبة الموجودة في الداخل.
التكاليف المتتالية لفشل الختم تدمر هوامش الربح. إعادة صياغة العمل تستنزف الإنتاجية اليومية. عندما تفشل دفعة ما في ضمان الجودة، يجب على المشغلين فتح الأنابيب المرفوضة يدويًا، وكشط المنتج السائب مرة أخرى في قادوس الاسترداد، والتخلص من العبوة المطبوعة باهظة الثمن. وهذا يضيع كميات هائلة من ساعات العمل. تهدر الدفعات الملغاة التركيبات السائبة والمواد الخام باهظة الثمن. عندما تصل الشحنات تالفة إلى مراكز توزيع البيع بالتجزئة، فإنك تواجه رسوم شحن سريعة لعمليات الاستبدال السريعة. تظهر التكاليف طويلة المدى عندما تتسرب المنتجات إلى المحافظ أو الأمتعة. نادرا ما يشتكي المستهلكون مباشرة إلى الشركة المصنعة؛ إنهم ببساطة يغيرون العلامات التجارية ويتركون مراجعات ضارة عبر الإنترنت تردع المشترين في المستقبل.
وتضيف المخاطر التنظيمية ومخاطر الامتثال طبقة أخرى من المخاطر. تؤدي التسريبات في مستحضرات التجميل التي لا تستلزم وصفة طبية (OTC) إلى إجراء عمليات تدقيق صارمة للامتثال. تفقد المنتجات مثل واقيات الشمس SPF أو علاجات حب الشباب أو مصل فيتامين C مكوناتها النشطة بسرعة من خلال الأكسدة. يسمح الختم المخترق للهواء المحيط بتحلل التركيبة قبل أن يفتحها المستهلك. يقوم مفتشو إدارة الغذاء والدواء (FDA) بشكل روتيني بفحص سلامة الختم على خطوط OTC لأن الأنبوب المتسرب يعني أن النسب المئوية للمكونات النشطة المذكورة لم تعد دقيقة. في الحالات الشديدة، تؤدي هذه الإخفاقات إلى عمليات سحب المنتجات باهظة الثمن والتي تحظى بتغطية إعلامية كبيرة.
الأسباب الجذرية لفشل الختم في أنابيب التجميل
التقلبات في درجة حرارة الهواء الساخن تخلق نقاط ضعف فورية. مثلث الختم يتطلب الاستقرار المطلق. إذا انخفضت درجة الحرارة ولو قليلًا إلى ما دون نقطة انصهار البوليمر، فإن الطبقات الداخلية تفشل في الاندماج. يؤدي هذا إلى إنشاء 'ختم بارد'. يبدو الختم البارد سليمًا تمامًا للعين المجردة، لكن الطبقات البلاستيكية يتم ضغطها معًا فقط، وليست ملحومة. في اللحظة التي يضغط فيها المستهلك على الأنبوب، ينفتح الختم. على العكس من ذلك، إذا ارتفعت درجة الحرارة، فإن البلاستيك يحترق، مما يخلق حواف هشة تتشقق أثناء النقل.
التخزين غير السليم للأنابيب الفارغة يدمر عمليات الإنتاج قبل أن تبدأ. يؤدي التعرض لدرجات حرارة شديدة في المستودعات إلى تشوه المواد البلاستيكية ذات الجدران الرقيقة. الرطوبة العالية تؤدي إلى تدهور صناديق الشحن المصنوعة من الورق المقوى. عندما تتدلى الصناديق، يسحق الوزن الأنابيب الموجودة في الداخل. يؤدي هذا إلى تشويه فتحة الأنبوب، وتحويل الدائرة المثالية إلى شكل بيضاوي. لا يمكن أن تتم محاذاة فكي الختم بشكل مثالي على البلاستيك الملتوي. عندما يتم تثبيت الفكين على أنبوب بيضاوي، تطوى المادة على نفسها، مما يؤدي إلى تجعد. يتسرب المنتج مباشرة من خلال تلك التجعد.
يعد تلوث منطقة الختم عقبة هائلة على أرضية المصنع. غالبًا ما تعمل الكريمات عالية اللزوجة والمستحضرات الخيطية على سد منطقة الختم أثناء مرحلة التعبئة. تقدم مقشرات الجسيمات حواجز مادية مثل قشور الجوز أو بلورات السكر أو حبات السيليكا في منطقة التجعيد. يمنع هذا التلوث طبقات البوليمر من الاتصال المباشر. حتى الكميات المجهرية من الزيت ستمنع عملية الاندماج الحراري. تشمل مصادر التلوث الشائعة ما يلي:
ترتد التركيبات الخيطية مرة أخرى على جدران الأنبوب بعد إغلاق الفوهة.
تتسبب الجيوب الهوائية الموجودة في قادوس السائبة في بصق مضخة الجرعات أو تناثر المنتج لأعلى.
ملء الأنبوب بشكل زائد، مما لا يترك مساحة كافية للرأس لتثبيت الفكين بشكل نظيف.
تجذب الكهرباء الساكنة الغبار المحمول بالهواء إلى الأنبوب المفتوح قبل ملئه.
تتداخل الطباعة الثقيلة ذات 6 ألوان بشكل مباشر مع ديناميكيات تدفق الذوبان. تعمل الطلاءات فوق البنفسجية والورنيش اللامع الذي يطبقه موفرو التعبئة والتغليف OEM على منع النقل الحراري. إذا كانت هذه الطلاءات قريبة جدًا من منطقة التجعيد، فلن تتمكن الحرارة من اختراق البلاستيك. تنتهي الآلة بحرق الورنيش بدلاً من صهر الأنبوب. يجب عليك التنسيق مع مورد التغليف الخاص بك لترك هامش مكشوف وغير مطبوع في أعلى الأنبوب.
تؤثر ظروف المصنع المحيطة بشكل كبير على مرحلة التبريد. تمنع درجات الحرارة المحيطة العالية البلاستيك من الضبط بسرعة بعد تحرير الفكين. تعمل الرطوبة العالية على تغيير الديناميكيات الحرارية لفوهات الهواء الساخن. إذا أصبحت أرضية المصنع باردة في الشتاء، فإن الهواء المحيط الذي يتم سحبه إلى سخان الهواء الساخن يكون أكثر برودة، مما قد يؤدي إلى انخفاض درجة حرارة الإخراج النهائية عند الفوهة. تؤدي هذه المتغيرات البيئية إلى تشوه أو قنوات مجهرية داخل الختم.
تطبق فكوك الختم المتدهورة ضغطًا غير متساوٍ عبر عرض الأنبوب. تفشل المسننات البالية في الإمساك بالبلاستيك بشكل صحيح. تعمل محطات التجعيد المحاذاة بشكل غير صحيح على مضغ الألومنيوم بدلاً من طيه بشكل نظيف. الصيانة الروتينية لأجزاء الاتصال هذه غير قابلة للتفاوض. إذا أصبح نمط المخرشة الموجود على الفكين مسطحًا، فلن تتمكن الماكينة من تطبيق الضغط الموضعي اللازم لدمج البوليمرات.
مطابقة مادة الأنبوب بالمعدات المناسبة
الأنابيب البلاستيكية والبولي إيثيلين (PE).
تتطلب الأنابيب البلاستيكية والبولي إيثيلين (PE) حرارة أو احتكاكًا مباشرًا لتعمل. يجب أن تصل طبقات البوليمر الداخلية إلى مؤشر تدفق ذوبان محدد لتندمج معًا بشكل دائم. تتطلب عمليات تشغيل أنبوب PE كبيرة الحجم استخدامًا متخصصًا آلة تعبئة وختم الأنابيب البلاستيكية . تضمن هذه المعدات تطبيقًا دقيقًا لدرجة الحرارة مع الحفاظ على منطقة الختم خالية من الورنيش الخارجي أثناء مرحلة الذوبان. توفر أنابيب البولي إيثيلين ذاكرة ارتداد ممتازة، مما يجعلها مثالية لمستحضرات الاستخدام اليومي وغسول الوجه والشامبو. نظرًا لأنها تعود إلى شكلها الأصلي بعد الضغط، يجب أن يكون الختم قويًا بشكل لا يصدق لتحمل ضغط الفراغ المتكرر المتولد داخل الأنبوب.
أنابيب مصقولة (ABL/PBL)
تجمع الأنابيب المصفحة بين طبقات متعددة من المواد لتوفير حماية فائقة للحاجز. تشتمل صفائح حاجز الألومنيوم (ABL) على طبقة رقيقة من رقائق معدنية لمنع الأكسجين والضوء. تستخدم صفائح الحاجز البلاستيكي (PBL) بوليمرات متخصصة مثل EVOH بدلاً من المعدن. تملي سماكتها المتفاوتة تحملًا حراريًا محددًا للغاية. تقوم أنابيب ABL بتوصيل الحرارة بسرعة بسبب قلب الألومنيوم، مما يتطلب فترات سكون أقصر ولكن تبريدًا قويًا للغاية لمنع البلاستيك من ذوبان الرقائق. يتطلب PBL أوقاتًا أطول لتحقيق اللحام الكامل لأن الحرارة يجب أن تخترق طبقات بلاستيكية أكثر سمكًا دون حرق الجزء الخارجي.
أنابيب الألومنيوم
تعمل أنابيب الألومنيوم وفقًا لفيزياء مختلفة تمامًا. ليس لديهم ذاكرة ويظلون مشوهين عند الضغط عليهم. وهذا يجعلها مثالية للمراهم الصيدلانية أو صبغات الشعر الفاخرة حيث تريد منع الهواء من الامتصاص مرة أخرى إلى الأنبوب. يتطلب إغلاقها عملية طي ميكانيكية. يقوم المشغلون بتكوين الماكينة للطيات المزدوجة أو الثلاثية أو السرج اعتمادًا على لزوجة المنتج. نظرًا لعدم وجود حرارة، فأنت بحاجة إلى جهاز مخصص آلة ختم أنبوب الألومنيوم . تعتمد هذه المعدات بشكل كامل على الضغط الميكانيكي. فهو يسحق الطيات المعدنية معًا، باستخدام بطانة لاتكس يتم رشها داخل نهاية الأنبوب لإنشاء ختم محكم ومحكم.
مادة الأنبوب | الخصائص الأساسية | التكنولوجيا الموصى بها | متطلبات الختم الرئيسية |
|---|---|---|---|
البولي ايثيلين (بي) | ذاكرة عالية، ترتد للخلف، حاجز قياسي. | الهواء الساخن / الموجات فوق الصوتية | الحرارة المباشرة أو الاحتكاك لإذابة البوليمرات الداخلية بشكل كامل. |
صفح (ABL) | قلب من الألومنيوم، حاجز ممتاز للأكسجين/الضوء. | الهواء الساخن / عالي التردد | وقت سكون قصير، تبريد مائي قوي لحماية الرقائق. |
صفح (PBL) | EVOH الأساسية، القابلة لإعادة التدوير، حاجز جيد. | الهواء الساخن / الموجات فوق الصوتية | وقت أطول للسكن يتم معايرته لسمك حاجز محدد. |
الألومنيوم | ذاكرة صفرية، تمنع امتصاص الهواء. | العقص الميكانيكية | تكوين الطي المناسب (الطي المزدوج أو الثلاثي أو السرج). |
التقنيات الأساسية لختم مانع للتسرب
أنظمة ختم الهواء الساخن
تهيمن أنظمة ختم الهواء الساخن على صناعة تعبئة مستحضرات التجميل. يتم إنزال فوهة متخصصة في النهاية المفتوحة للأنبوب. فهو يوجه دفقة مركزة من الهواء الساخن إلى الخارج، مما يؤدي إلى إذابة الطبقة الداخلية فقط من البلاستيك. تتميز الفوهة بأنماط ثقب محددة مصممة لتوجيه تدفق الهواء أفقيًا إلى منطقة الغلق، مما يمنع الحرارة من التدفق إلى الأسفل وتدهور منتج التجميل. مباشرة بعد سحب الفوهة، تقوم الفكوك المبردة بإغلاق الأنبوب لدمج الطبقات المنصهرة. توفر هذه الأنظمة سرعة عالية ونتائج جمالية وجاهزة للبيع بالتجزئة. ومع ذلك، فهي تظل حساسة للغاية لتقلبات درجة حرارة المصنع. كما أنها تتطلب محطة تبريد مياه قوية تتم صيانتها جيدًا لضبط البلاستيك على الفور ومنع تشويهه.
تكنولوجيا الختم بالموجات فوق الصوتية
تكنولوجيا الموجات فوق الصوتية تأخذ نهجا مختلفا. تولد الاهتزازات الصوتية عالية التردد حرارة احتكاك موضعية مباشرة بين الطبقات البلاستيكية. يهتز قرن التيتانيوم بمعدل 20 كيلو هرتز تقريبًا على سندان، مما يؤدي إلى لحام المواد البلاستيكية معًا من الداخل إلى الخارج. تتفوق معدات ختم الأنبوب بالموجات فوق الصوتية في الختم من خلال تلوث المنتج البسيط. إنه يعمل بشكل مثالي مع الأمصال عالية الزيت، أو البادئات القائمة على السيليكون، أو التركيبات الخيطية التي تترك حتمًا بقايا في منطقة الختم. يدفع الاحتكاك المادة الملوثة بعيدًا أثناء اللحام. تظل ذات كفاءة عالية في استخدام الطاقة لأنها لا تتطلب عناصر تسخين مستمرة. تتضمن المقايضة سرعات أبطأ قليلاً مقارنة بأنظمة الهواء الساخن. تحتاج أيضًا إلى شراء أبواق وسندان صوتية محددة لكل حجم أنبوب مختلف.
حرارة مشعة وختم عالي التردد
تخدم الحرارة المشعة والختم عالي التردد تطبيقات مستحضرات التجميل المتخصصة. تستهدف الطرق عالية التردد هياكل صفائحية محددة تحتوي على رقائق معدنية، وذلك باستخدام المجالات الكهرومغناطيسية لتسخين الطبقة المعدنية بسرعة. تستخدم الحرارة الإشعاعية عناصر تسخين خارجية لإذابة البلاستيك من الخارج إلى الداخل. وهذه الطرق أقل شيوعًا بكثير في خطوط مستحضرات التجميل القياسية بسبب تعقيد المعدات، وارتفاع تكاليف الصيانة، والإنتاجية الأبطأ بشكل عام. وهي مخصصة عادةً للتطبيقات الصناعية أو الصيدلانية المتخصصة للغاية حيث لا يستطيع الهواء الساخن القياسي اختراق المادة.
الميزات الرئيسية التي يجب تقييمها في آلة ختم أنابيب مستحضرات التجميل
ابحث عن الأجهزة التي تتميز بمراقبة في الوقت الفعلي تعتمد على PLC. يجب أن يرفض النظام الأنابيب تلقائيًا إذا كانت معلمات درجة الحرارة أو الضغط خارج نطاق التسامح المقبول. الضوابط الدقيقة تقضي على الأخطاء البشرية. إذا انخفض الهواء الساخن بمقدار خمس درجات، فيجب على الماكينة إيقاف أو إخراج الأنابيب المعيبة على الفور، مما يمنع دفعة كاملة من السدادات الباردة من الوصول إلى مرحلة التغليف بالكرتون. توفر المحركات المؤازرة تحكمًا أكثر إحكامًا في ضغط الفك مقارنة بالأسطوانات الهوائية القديمة، والتي تتقلب بناءً على حمل ضاغط الهواء في المصنع.
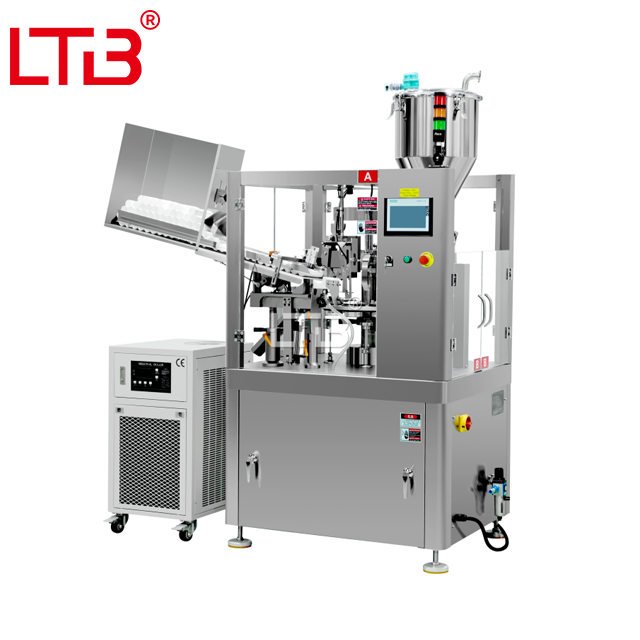
تعمل آليات التعبئة من الأسفل إلى الأعلى على منع الجيوب الهوائية المحاصرة التي تتسبب في انفجار الأنابيب أثناء النقل. تغوص فوهة التعبئة إلى أسفل الأنبوب الفارغ وترتفع ببطء مع توزيع المنتج، مما يبقي طرف الفوهة مغمورًا في السائل. فوهات الإغلاق الإيجابية توقف القطرات على الفور. تستخدم ميزات النفخ دفعة سريعة من الهواء المضغوط لقطع المستحضرات الخيطية، مما يمنعها من الارتطام مرة أخرى بجدران الأنبوب. تضمن الجرعات الخاصة بالتركيبة بقاء منطقة الختم نظيفة. متعدد الاستخدامات آلة ختم أنبوب مستحضرات التجميل فوهات قابلة للتبديل للزوجات المختلفة. ستوفر
تقييم الواقع التشغيلي للتبديل بين أقطار وأطوال الأنابيب المختلفة. توفر عمليات التحول بدون استخدام أدوات قيمة هائلة في تصنيع مستحضرات التجميل ذات المزيج العالي. يجب أن يكون المشغلون قادرين على تبديل كرات الصولجان، وضبط أحجام التعبئة، وتغيير فكي الختم في أقل من ثلاثين دقيقة. إذا استغرق التغيير أربع ساعات ويتطلب ميكانيكيًا لديه صندوق أدوات، فسوف تنخفض فعالية المعدات الإجمالية (OEE).
تقوم الفكوك المبردة بالماء المدمجة بضبط الختم على الفور. يمنع التبريد السريع البلاستيك المنصهر من التشوه عندما يسقط الأنبوب على ناقل التغذية. وهذا يضمن تجعيدًا نظيفًا ومسطحًا وجاهزًا للبيع بالتجزئة في كل دورة. تأكد من أن وحدة التبريد لديها القدرة الكافية للتعامل مع التشغيل المستمر عالي السرعة. يجب أن تظل درجة حرارة الماء ثابتة بين 10 درجة مئوية و15 درجة مئوية. إذا كان حجم المبرد صغيرًا، فإن درجة حرارة الماء سوف ترتفع خلال نوبة عمل طويلة، مما يؤدي إلى تشوه الأختام بحلول فترة ما بعد الظهر.
مخاطر التنفيذ واستراتيجيات التخفيف
يواجه المشغلون منحنى تعليمي حاد عند الانتقال من الختم اليدوي إلى الختم الآلي. تتطلب معايرة درجة الحرارة فهمًا دقيقًا للظروف المحيطة وسلوك المواد. يجب أن يفهم المشغلون كيفية قراءة سلوك البلاستيك. إذا انفصلت الخيوط البلاستيكية عند فتح الفكين، فإن درجة الحرارة مرتفعة جدًا. إذا كان الختم يحتوي على خط حليبي غير شفاف عبر المركز، فإن درجة الحرارة منخفضة جدًا. إن الإعداد الذي يعمل بشكل مثالي في مصنع شتاء بارد قد يحرق الأنابيب أثناء نوبة الصيف الرطبة.
وضع إجراءات تشغيل قياسية صارمة (SOPs). تكليف المعايرة اليومية لمثلث الختم قبل تشغيل الدفعة الأولى. قم بتنفيذ اختبار روتيني على جانب الخط لاكتشاف حالات الفشل مبكرًا. قم بإجراء اختبار الانفجار المدمر باستخدام مكبس هوائي. يقوم المشغل بوضع أنبوب مغلق أسفل لوحة معدنية ويطبق ضغطًا محددًا للأسفل (على سبيل المثال، 50 رطل لكل بوصة مربعة لمدة 10 ثوانٍ). إذا صمد الختم، تمر الدفعة. قم بإجراء اختبار تسرب الفراغ عن طريق غمر الأنابيب المغلقة في الماء داخل حجرة مفرغة. إذا ظهرت الفقاعات، فهذا يعني أن الختم قد تعرض للخطر.
إن اختيار شريك المعدات المناسب يحدد نجاحك على المدى الطويل. حدد حسن السمعة مورد آلة تعبئة الأنبوب الأوتوماتيكي مع سجل حافل في مستحضرات التجميل. اطلب تدريبًا شاملاً في الموقع لفريق الصيانة لديك. تأكد من مخزونهم من قطع الغيار المتوفرة بسهولة لمنع التوقف لأسابيع عند احتراق عنصر التسخين. أصر على اختبار العينات باستخدام منتجك السائب المحدد والأنابيب الفارغة. احصل على دعم قوي للضمان قبل التوقيع على أي طلبات شراء.
توسيع نطاق الإنتاج: الترقية إلى خط مخصص
يؤدي الانتقال من أدوات السداد شبه الأوتوماتيكية المستقلة إلى الخطوط المتكاملة تمامًا إلى فتح إنتاجية هائلة. تعمل الأنظمة الآلية على إزالة اختناقات المناولة اليدوية. عندما يقوم المشغلون بتحميل الأنابيب يدويًا في قرص دوار، يبدأ التعب، وتنخفض السرعات، وترتفع مخاطر التلوث. يلمس المشغلون الأطراف المفتوحة للأنابيب، وينقلون الزيوت من قفازاتهم إلى منطقة الختم. تعمل الأتمتة على استقرار إيقاع الإنتاج بأكمله وتزيل الاتصال البشري من المسار الحرج.
أ يقوم خط تعبئة أنابيب مستحضرات التجميل المخصص بمزامنة كل خطوة من خطوات العملية. إنها تدير التغذية الأنبوبية الآلية من القواديس السائبة. تقوم مستشعرات علامة العين بقراءة الكتلة المطبوعة الموجودة على الجزء الخلفي من الأنبوب، وتتواصل مع محركات مؤازرة لتدوير الأنابيب وتوجيهها بشكل مثالي. وهذا يضمن محاذاة الرسومات الأمامية تمامًا مع فكي الختم المسطح. يتعامل الخط مع التعبئة والختم والتشذيب والتشفير بالليزر عالي السرعة بسلاسة. ومن ثم تقوم بنقل الأنابيب النهائية مباشرة إلى معدات التغليف الكرتوني الأوتوماتيكية. يعمل نظام الحلقة المغلقة هذا على القضاء على الأخطاء البشرية تمامًا.
احسب عائد استثمارك بناءً على مقاييس ثابتة. عامل في انخفاض معدلات الخردة بشكل كبير. قياس القضاء على العمل إعادة صياغة. قياس تأثير انخفاض تكاليف العمالة المباشرة وزيادة الإنتاجية اليومية. غالبًا ما يدفع الخط المؤتمت بالكامل تكاليفه خلال الأشهر الثمانية عشر الأولى ببساطة عن طريق التخلص من المنتجات السائبة المهدرة والتعبئة المرفوضة.
خاتمة
قم بمراجعة ظروف تخزين الأنابيب الفارغة الحالية لديك للتأكد من بقاء الصناديق خاضعة للتحكم في المناخ وجافة وغير مطحونة.
اطلب اختبار العينة المادية باستخدام منتجك السائب المحدد والأنابيب الفارغة قبل الانتهاء من شراء أي جهاز.
قم بتنفيذ بروتوكولات اختبار الانفجار الهوائي اليومية في بداية كل وردية للتحقق من معلمات مثلث الختم.
قم بمراجعة أعمال التغليف الفنية الخاصة بك مع مورد OEM الخاص بك للتأكد من أن منطقة التجعيد تظل خالية تمامًا من الورنيش الثقيل والطلاءات فوق البنفسجية.
قم بالترقية إلى فوهات التعبئة من أسفل إلى أعلى مع صمامات الإغلاق الإيجابية إذا كنت تواجه حاليًا توتير المنتج في منطقة الختم.
التعليمات
س: ما الذي يسبب تسرب أنبوب مستحضرات التجميل البلاستيكية عند الختم؟
ج: إن انخفاض درجة الحرارة أثناء عملية الختم يمنع الذوبان المناسب. يمنع وقت المكوث غير الكافي طبقات البوليمر من الاندماج. يؤدي تخزين الأنبوب الفارغ بشكل غير مناسب إلى تشويه الفتحة، مما يتسبب في اختلال الفك. وأخيرًا، يؤدي تلوث المنتج في منطقة الختم إلى إنشاء حاجز مادي ضد اللحام.
س: أيهما أفضل لأنابيب التجميل: الهواء الساخن أم الختم بالموجات فوق الصوتية؟
ج: يوفر الهواء الساخن سرعة فائقة وتشطيبات جمالية ممتازة لبيئات نظيفة. توفر تقنية الموجات فوق الصوتية موثوقية لا مثيل لها عند منع التلوث البسيط للمنتج. اختر الموجات فوق الصوتية للتركيبات الزيتية أو الخيطية حيث يصعب الحفاظ على منطقة الختم نظيفة تمامًا.
س: هل يمكن لآلة ختم أنبوب مستحضرات التجميل التعامل مع الأنابيب البلاستيكية والألومنيوم؟
ج: توجد بعض الآلات المجمعة برؤوس تجعيد وختم قابلة للتبديل. ومع ذلك، فهي تتطلب أوقات تغيير طويلة وتعديلات ميكانيكية معقدة. عادةً ما تُفضل الآلات المخصصة للإنتاج بكميات كبيرة للحفاظ على الكفاءة وتقليل التآكل الميكانيكي.
س: كيف يمكنك اختبار سلامة ختم أنبوب مستحضرات التجميل؟
ج: تستخدم فرق ضمان الجودة اختبار الغرفة المفرغة المغمورة في الماء لتحديد التسريبات الدقيقة. يطبق اختبار الانفجار ضغطًا هوائيًا مباشرًا للعثور على نقطة الفشل. تتحقق غرف محاكاة الارتفاع من بقاء الأنابيب سليمة أثناء السفر الجوي. توفر اختبارات الضغط اليدوية التحقق السريع من جانب الخط.
س: ما هو وقت السكون القياسي لختم الأنابيب الخشبية؟
ج: وقت المكوث متغير للغاية. يعتمد ذلك بشكل كامل على سمك الصفائح، والمواد الحاجزة المحددة (ABL مقابل PBL)، وسرعة الماكينة. يجب على المشغلين إجراء اختبارات تجريبية أثناء مرحلة الإعداد الأولي للعثور على التوازن المثالي بين الحرارة والوقت.
س: كيف يؤثر تلوث المنتج على ختم الأنبوب؟
ج: تعمل الزيوت والكريمات الثقيلة ومقشرات الجسيمات كحاجز مادي بين طبقات البوليمر. وهذا يمنع الرابطة الجزيئية المطلوبة للختم المحكم. حتى الكميات المجهرية من المنتج يمكن أن تسبب نقاط ضعف تنفجر تحت الضغط.
س: هل يمكن أن تسبب الطباعة الأنبوبية أو الورنيش تسربات مانعة للتسرب؟
ج: نعم. الأحبار الثقيلة أو الطلاءات فوق البنفسجية المطبقة في منطقة التجعيد تتداخل مع الترابط الحراري. لا يمكن للحرارة اختراق الورنيش لإذابة البلاستيك الأساسي. قم دائمًا بالتنسيق مع موردي التغليف لترك منطقة الختم عارية.


