


Jak zapobiegać wyciekom podczas uszczelniania tub kosmetycznych


Wycieki z tubek kosmetycznych są poważnymi awariami. Powodują zwroty kosztów sprzedaży detalicznej, niszczą aktywne składniki do pielęgnacji skóry poprzez utlenianie i rujnują reputację marki. Konsumenci nigdy nie powinni być zmuszeni do podwójnego pakowania produktu w podróż. Wysokiej jakości balsam wyciekający do luksusowej torebki natychmiast zabija lojalność klientów. Chociaż czasami winne są rury niskiej jakości, zdecydowana większość problemów z wyciekami wynika z błędów operacyjnych w hali produkcyjnej. Niewłaściwie dobrane parametry, niewłaściwa technologia uszczelniania lub przestarzały sprzęt zazwyczaj nie radzą sobie z nowoczesnymi recepturami kosmetycznymi o dużej lepkości. Zapobieganie wyciekom wymaga podejścia systemowego. Należy dopasować materiał rury do właściwej technologii uszczelniania. Należy zoptymalizować „trójkąt uszczelniający” obejmujący ciepło, czas i ciśnienie. Wreszcie inwestycja w celowo zbudowany zgrzewarka do tub gwarantuje powtarzalną precyzję, eliminując zimne zgrzewy i mikrowycieki, zanim dotrą one do kartonu wysyłkowego.
Kluczowe dania na wynos
Materiał dyktuje technologię: Rury z tworzyw sztucznych i laminatów wymagają precyzyjnego zgrzewania termicznego lub ultradźwiękowego, podczas gdy rury aluminiowe opierają się na mechanicznym zaciskaniu; niedopasowanie tych elementów gwarantuje porażkę.
Trójkąt uszczelniający nie podlega negocjacjom: Stała temperatura (najbardziej krytyczny czynnik), czas przebywania i ciśnienie to podstawowe wskaźniki szczelności uszczelek.
Kwestie związane z obsługą przed napełnieniem: Niewłaściwe przechowywanie i obchodzenie się z pustymi tubami przed napełnieniem może spowodować wypaczenie materiałów i wprowadzenie pyłu, niszcząc uszczelnienie, zanim tuba w ogóle wejdzie do maszyny.
Zanieczyszczenie jest wrogiem: przepełnienie lub rozlanie produktu do strefy uszczelnienia jest główną przyczyną mikrowycieków; Precyzja dozowania jest równie ważna jak sama uszczelka.
Wiedza dostawcy ma znaczenie: wybór maszyny to tylko połowa sukcesu; współpraca z doświadczonym dostawcą automatycznych maszyn do napełniania tub zapewnia prawidłowe fabryczne testy akceptacyjne (FAT) i dostosowane do potrzeb oprzyrządowanie.
Skutki finansowe i operacyjne wycieków z tubek kosmetycznych
Zdefiniowanie udanej pieczęci wyznacza punkt odniesienia dla jakości produkcji. Prawidłowe uszczelnienie musi być całkowicie odporne na rozerwanie pod standardowym ciśnieniem transportowym. Musi wytrzymać ekstremalne zmiany wysokości podczas podróży samolotem. Kiedy samolot osiąga wysokość przelotową, ciśnienie wewnątrz ładowni spada. Powietrze uwięzione w tubie kosmetycznej rozszerza się. Jeśli uszczelnienie jest słabe, rozprężające się powietrze powoduje otwarcie zacisku, co powoduje wydmuch. Efekt końcowy musi również wyglądać estetycznie, z wyraźnymi karbami bez przypalonych krawędzi, nitkowatym plastikiem lub zniekształconymi kształtami. Co najważniejsze, musi pozostać hermetycznie szczelne, aby chronić znajdujący się w nim preparat.
Kaskadowe koszty awarii uszczelnień niszczą marże zysku. Przeróbki zmniejszają codzienną produktywność. Jeżeli partia nie spełnia wymogów kontroli jakości, operatorzy muszą ręcznie rozciąć odrzucone tuby, zeskrobać produkt luzem z powrotem do leja zasypowego i wyrzucić drogie, zadrukowane opakowanie. Powoduje to marnowanie ogromnej ilości godzin pracy. Złomowane partie marnują drogie produkty luzem i surowce. Kiedy przesyłki docierają do centrów dystrybucji detalicznej uszkodzone, naliczane są opłaty za przyspieszony transport w przypadku pilnej wymiany. Koszty długoterminowe pojawiają się, gdy produkty wyciekają do torebek lub bagażu. Konsumenci rzadko składają skargi bezpośrednio producentowi; po prostu zmieniają markę i zostawiają szkodliwe recenzje w Internecie, które odstraszają przyszłych nabywców.
Ryzyka regulacyjne i związane z przestrzeganiem przepisów stanowią kolejną warstwę zagrożeń. Wycieki w kosmetykach dostępnych bez recepty (OTC) powodują rygorystyczne audyty zgodności. Produkty takie jak filtry przeciwsłoneczne SPF, leki na trądzik lub serum z witaminą C szybko tracą swoje składniki aktywne w wyniku utleniania. Naruszone uszczelnienie pozwala, aby powietrze z otoczenia degradowało formułę, zanim konsument ją otworzy. Inspektorzy FDA rutynowo sprawdzają integralność uszczelek na liniach OTC, ponieważ nieszczelna rurka oznacza, że podane procenty składników aktywnych nie są już dokładne. W poważnych przypadkach te awarie wymuszają wycofanie kosztownych i szeroko nagłośnionych produktów.
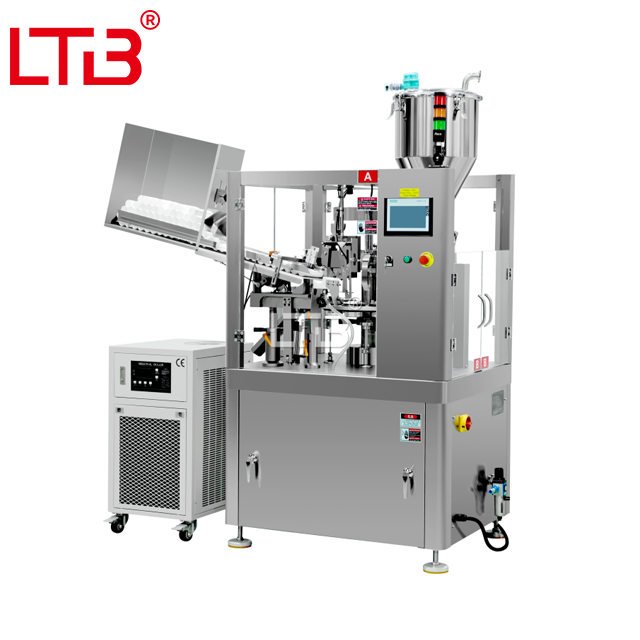
Podstawowe przyczyny awarii uszczelnienia w tubach kosmetycznych
Wahania temperatury gorącego powietrza powodują natychmiastowe słabe punkty. Trójkąt uszczelniający wymaga absolutnej stabilności. Jeśli temperatura spadnie nawet nieco poniżej temperatury topnienia polimeru, wewnętrzne warstwy nie stopią się. Tworzy to „zimne uszczelnienie”. Gołym okiem zimne uszczelnienie wygląda na całkowicie nienaruszone, ale warstwy tworzywa sztucznego są jedynie dociskane do siebie, a nie zespawane. W momencie, gdy konsument ściska tubkę, uszczelka otwiera się. I odwrotnie, jeśli temperatura wzrośnie, plastik przypali się, tworząc kruche krawędzie, które pękają podczas transportu.
Niewłaściwe przechowywanie pustych tub psuje przebieg produkcji przed jej rozpoczęciem. Ekstremalne temperatury w magazynie powodują wypaczanie się cienkościennych tworzyw sztucznych. Wysoka wilgotność powoduje degradację kartonowych pudeł wysyłkowych. Kiedy pudła uginają się, ciężar miażdży znajdujące się w nich rury. To deformuje otwór tuby, zamieniając idealny okrąg w owal. Szczęki zgrzewające nie mogą być idealnie dopasowane do wypaczonego plastiku. Kiedy szczęki zaciskają się na owalnej rurze, materiał składa się na siebie, tworząc fałdę. Produkt wycieka prosto przez to zagięcie.
Zanieczyszczenie strefy uszczelnienia stanowi ogromną przeszkodę na hali produkcyjnej. Kremy i płyny o dużej lepkości często wypełniają obszar uszczelnienia podczas fazy napełniania. Peelingi w postaci cząstek wprowadzają do strefy zagniatania bariery fizyczne, takie jak łupiny orzecha włoskiego, kryształki cukru lub kulki krzemionki. Zanieczyszczenie to uniemożliwia bezpośredni kontakt warstw polimeru. Nawet mikroskopijne ilości oleju będą blokować proces stapiania termicznego. Typowe źródła zanieczyszczeń obejmują:
Strunowe preparaty zatrzaskują się z powrotem na ściankach tubki po wyłączeniu dyszy.
Kieszenie powietrzne w zbiorniku zbiorczym powodują, że pompa dozująca wypluwa lub rozpryskuje produkt w górę.
Przepełnienie probówki, pozostawiając niewystarczającą przestrzeń nad szczękami do dokładnego zaciśnięcia.
Elektryczność statyczna przyciąga unoszący się w powietrzu pył do otwartej rurki przed napełnieniem.
Ciężki druk 6-kolorowy bezpośrednio zakłóca dynamikę płynięcia stopu. Powłoki UV i lakiery błyszczące stosowane przez dostawców opakowań OEM blokują termotransfer. Jeżeli powłoki te znajdują się zbyt blisko strefy karbowania, ciepło nie może przeniknąć do tworzywa sztucznego. Maszyna zamiast topić rurkę, spala lakier. Musisz uzgodnić z dostawcą opakowania, aby pozostawić goły, niezadrukowany margines na samej górze tuby.
Warunki otoczenia w fabryce mają duży wpływ na fazę chłodzenia. Wysokie temperatury otoczenia uniemożliwiają szybkie wiązanie tworzywa sztucznego po zwolnieniu szczęk. Wysoka wilgotność zmienia dynamikę termiczną dysz gorącego powietrza. Jeśli zimą w hali produkcyjnej zrobi się zimno, powietrze z otoczenia zasysane do nagrzewnicy gorącego powietrza staje się zimniejsze, co może obniżyć końcową temperaturę wyjściową na dyszy. Te zmienne środowiskowe prowadzą do wypaczeń lub mikroskopijnych kanałów w uszczelce.
Zniszczone szczęki zgrzewające wywierają nierówny nacisk na szerokość rury. Zużyte ząbki nie chwytają prawidłowo plastiku. Nieprawidłowo ustawione stacje zaciskania przeżuwają aluminium, zamiast je czysto złożyć. Rutynowa konserwacja tych części kontaktowych nie podlega negocjacjom. Jeśli wzór radełkowania na szczękach zużyje się płasko, maszyna nie będzie w stanie wytworzyć miejscowego nacisku potrzebnego do stopienia polimerów.
Dopasowanie materiału rury do odpowiedniego sprzętu
Rury z tworzyw sztucznych i polietylenu (PE).
Rury z tworzyw sztucznych i polietylenu (PE) wymagają do działania bezpośredniego ciepła lub tarcia. Aby trwale stopić się ze sobą, wewnętrzne warstwy polimeru muszą osiągnąć określony wskaźnik płynięcia. Rury PE o dużej objętości wymagają specjalizacji maszyna do napełniania plastikowych rurek . Sprzęt ten zapewnia precyzyjną aplikację temperatury, jednocześnie utrzymując strefę uszczelnienia wolną od lakierów zewnętrznych w fazie topienia. Tubki PE zapewniają doskonałą pamięć odbicia, dzięki czemu idealnie nadają się do codziennych balsamów, płynów do mycia twarzy i szamponów. Ponieważ po ściśnięciu wracają do swojego pierwotnego kształtu, uszczelnienie musi być niezwykle mocne, aby wytrzymać powtarzające się podciśnienie wytwarzane wewnątrz rurki.
Tuby laminowane (ABL/PBL)
Tuby laminowane łączą wiele warstw materiału, aby zapewnić doskonałą ochronę barierową. Laminat z barierą aluminiową (ABL) zawiera cienką warstwę folii metalowej, która blokuje tlen i światło. W laminacie barierowym z tworzywa sztucznego (PBL) zamiast metalu zastosowano specjalistyczne polimery, takie jak EVOH. Ich różna grubość narzuca bardzo specyficzne tolerancje cieplne. Rury ABL szybko przewodzą ciepło ze względu na aluminiowy rdzeń, co wymaga krótszego czasu przebywania, ale bardzo agresywnego chłodzenia, aby zapobiec stopieniu plastiku z folii. PBL wymaga dłuższych czasów przebywania, aby uzyskać pełne spoiny, ponieważ ciepło musi przenikać przez grubsze warstwy tworzywa sztucznego bez spalania powierzchni zewnętrznej.
Rury aluminiowe
Rury aluminiowe działają na zupełnie innej fizyce. Nie mają pamięci i pozostają zdeformowane po ściśnięciu. Dzięki temu idealnie nadają się do maści farmaceutycznych lub wysokiej jakości farb do włosów, gdy chcesz zapobiec zasysaniu powietrza z powrotem do tuby. Ich uszczelnienie wymaga mechanicznego procesu składania. Operatorzy konfigurują maszynę do składania podwójnego, potrójnego lub siodłowego, w zależności od lepkości produktu. Ponieważ nie wymaga to ogrzewania, potrzebujesz dedykowanego Maszyna do zgrzewania rur aluminiowych . Sprzęt ten opiera się całkowicie na ciśnieniu mechanicznym. Miażdży metalowe fałdy razem, wykorzystując lateksową wyściółkę natryskiwaną wewnątrz końca rurki, aby stworzyć hermetyczne, hermetyczne uszczelnienie.
Materiał tuby | Charakterystyka podstawowa | Zalecana technologia | Wymóg plombowania klucza |
|---|---|---|---|
Polietylen (PE) | Wysoka pamięć, odbija się, standardowa bariera. | Gorące powietrze / ultradźwiękowe | Bezpośrednie ciepło lub tarcie w celu całkowitego stopienia wewnętrznych polimerów. |
Laminat (ABL) | Rdzeń aluminiowy, doskonała bariera dla tlenu i światła. | Gorące powietrze / wysoka częstotliwość | Krótki czas przebywania, agresywne chłodzenie wodą w celu ochrony folii. |
Laminat (PBL) | Rdzeń EVOH, nadający się do recyklingu, dobra bariera. | Gorące powietrze / ultradźwiękowe | Dłuższy czas przebywania skalibrowany do określonej grubości bariery. |
Aluminium | Zerowa pamięć, zapobiega zasysaniu powietrza. | Zaciskanie mechaniczne | Prawidłowa konfiguracja składania (podwójne, potrójne lub siodłowe). |
Podstawowe technologie zapewniające szczelne uszczelnienie
Systemy uszczelniania gorącym powietrzem
W branży opakowań kosmetycznych dominują systemy zgrzewania gorącym powietrzem. Specjalna dysza opuszcza się na otwarty koniec rurki. Kieruje skoncentrowany podmuch gorącego powietrza na zewnątrz, topiąc jedynie wewnętrzną warstwę plastiku. Dysza posiada specjalny układ otworów zaprojektowany tak, aby skierować strumień powietrza poziomo do strefy uszczelnienia, zapobiegając przedostawaniu się ciepła w dół i degradacji produktu kosmetycznego. Natychmiast po cofnięciu dyszy schłodzone szczęki zaciskają rurę, aby stopić stopione warstwy. Systemy te zapewniają dużą szybkość i estetyczne rezultaty, gotowe do sprzedaży detalicznej. Jednakże pozostają one bardzo wrażliwe na wahania temperatury fabrycznej. Wymagają również solidnej, dobrze utrzymanej stacji chłodzenia wodą, aby natychmiast zestalić plastik i zapobiec odkształceniom.
Technologia uszczelniania ultradźwiękowego
Technologia ultradźwiękowa przyjmuje inne podejście. Wibracje akustyczne o wysokiej częstotliwości generują zlokalizowane ciepło tarcia bezpośrednio pomiędzy warstwami tworzywa sztucznego. Tytanowy róg wibruje z częstotliwością około 20 kHz w stosunku do kowadła, zgrzewając tworzywa sztuczne od wewnątrz. Urządzenia do uszczelniania rur ultradźwiękowych doskonale nadają się do uszczelniania w przypadku niewielkich zanieczyszczeń produktu. Doskonale sprawdza się w przypadku serum o dużej zawartości olejków, podkładów na bazie silikonu lub preparatów o konsystencji ciągnącej, które nieuchronnie pozostawiają pozostałości w strefie uszczelnienia. Tarcie wypycha zanieczyszczenia z drogi podczas spawania. Pozostaje wysoce energooszczędny, ponieważ nie wymaga ciągłych elementów grzejnych. Kompromis polega na nieco niższych prędkościach w porównaniu z systemami gorącego powietrza. Musisz także kupić specjalne tuby i kowadełka akustyczne dla każdego rozmiaru tuby.
Uszczelnianie promieniowaniem cieplnym i wysoką częstotliwością
Ciepło promieniujące i uszczelnianie o wysokiej częstotliwości służą niszowym zastosowaniom kosmetycznym. Metody wysokiej częstotliwości są nakierowane na określone struktury laminatów zawierające folie metalowe i wykorzystują pola elektromagnetyczne do szybkiego nagrzania warstwy metalu. Ciepło promieniujące wykorzystuje zewnętrzne elementy grzejne do topienia plastiku od zewnątrz. Metody te są znacznie mniej powszechne w standardowych liniach kosmetycznych ze względu na złożoność sprzętu, wyższe koszty konserwacji i ogólnie mniejszą przepustowość. Są one zazwyczaj zarezerwowane dla wysoce wyspecjalizowanych zastosowań przemysłowych lub farmaceutycznych, gdzie standardowe gorące powietrze nie może przeniknąć przez materiał.
Kluczowe funkcje do oceny w maszynie do zamykania tubek kosmetycznych
Poszukaj maszyn wyposażonych w monitorowanie w czasie rzeczywistym sterowane przez sterownik PLC. System musi automatycznie odrzucać probówki, jeśli parametry temperatury lub ciśnienia wyjdą poza akceptowalne okno tolerancji. Precyzyjne sterowanie eliminuje błąd ludzki. Jeżeli temperatura gorącego powietrza spadnie o pięć stopni, maszyna powinna natychmiast zatrzymać się lub wyrzucić wadliwe tuby, zapobiegając dotarciu całej partii zimnych zgrzewów do etapu kartonowania. Silniki napędzane serwo zapewniają znacznie lepszą kontrolę nad naciskiem szczęk w porównaniu do starszych cylindrów pneumatycznych, które zmieniają się w zależności od fabrycznego obciążenia sprężarki powietrza.
Mechanizmy napełniania od dołu do góry zapobiegają uwięzieniu kieszeni powietrznych, które powodują pękanie rurek podczas transportu. Dysza napełniająca opada na dno pustej tuby i powoli unosi się w miarę dozowania produktu, utrzymując końcówkę dyszy zanurzoną w cieczy. Dysze z wymuszonym odcięciem natychmiast zatrzymują krople. Funkcje wydmuchu wykorzystują szybki impuls sprężonego powietrza do rozerwania ciągnących się balsamów, zapobiegając ich ponownemu osadzeniu się na ściankach tuby. Dozowanie specyficzne dla preparatu gwarantuje, że strefa uszczelnienia pozostaje nieskazitelna. Wszechstronny maszyna do zamykania tubek kosmetycznych będzie oferować wymienne dysze dla różnych lepkości.
Oceń realność operacyjną przełączania pomiędzy różnymi średnicami i długościami rur. Beznarzędziowe przezbrojenia zapewniają ogromną wartość w produkcji kosmetyków o dużym mieszaniu. Operatorzy powinni mieć możliwość wymiany krążków, regulacji objętości napełnienia i wymiany szczęk zgrzewających w czasie krótszym niż trzydzieści minut. Jeśli zmiana trwa cztery godziny i wymaga mechanika ze skrzynką narzędziową, ogólna efektywność sprzętu (OEE) gwałtownie spadnie.
Zintegrowane, chłodzone wodą szczęki natychmiastowo uszczelniają. Szybkie chłodzenie zapobiega odkształcaniu się stopionego tworzywa sztucznego podczas opadania rury na przenośnik wyjściowy. Zapewnia to czyste, płaskie i gotowe do sprzedaży detalicznej zaciśnięcie w każdym cyklu. Upewnij się, że agregat chłodniczy ma odpowiednią wydajność, aby wytrzymać ciągłą pracę z dużą prędkością. Temperatura wody musi utrzymywać się na stałym poziomie od 10°C do 15°C. Jeśli agregat chłodniczy jest za mały, temperatura wody będzie rosła podczas długiej zmiany, co doprowadzi do wypaczenia uszczelek po południu.
Ryzyka wdrożeniowe i strategie łagodzenia
Operatorzy muszą się dużo nauczyć podczas przechodzenia ze zgrzewania ręcznego na zgrzewanie automatyczne. Kalibracja temperatury wymaga dokładnego zrozumienia warunków otoczenia i zachowania materiału. Operatorzy muszą wiedzieć, jak odczytać zachowanie tworzywa sztucznego. Jeśli plastikowe struny wysuną się po otwarciu szczęk, oznacza to, że temperatura jest za wysoka. Jeśli uszczelka ma mleczną, nieprzezroczystą linię przechodzącą przez środek, temperatura jest za niska. Ustawienie, które sprawdziło się idealnie w fabryce, w której panuje mroźna zima, może spowodować przypalenie rur podczas wilgotnej letniej zmiany.
Ustanów rygorystyczne standardowe procedury operacyjne (SOP). Należy nakazać codzienną kalibrację trójkąta uszczelniającego przed uruchomieniem pierwszej partii. Wdrażaj rutynowe testy po stronie linii, aby wcześnie wykryć awarie. Przeprowadzić niszczące badania rozrywające przy użyciu prasy pneumatycznej. Operator umieszcza zamkniętą rurkę pod metalową płytką i przykłada określony nacisk w dół (np. 50 PSI przez 10 sekund). Jeśli pieczęć się trzyma, partia przechodzi. Wykonaj test szczelności próżni, zanurzając uszczelnione rurki w wodzie w komorze próżniowej. Jeśli pojawią się pęcherzyki, uszczelka jest naruszona.
Wybór odpowiedniego partnera w zakresie sprzętu decyduje o długoterminowym sukcesie. Wybierz renomowaną dostawca automatycznych maszyn do napełniania tub z udokumentowanym doświadczeniem w branży kosmetycznej. Zażądaj kompleksowego szkolenia na miejscu dla swojego zespołu konserwacyjnego. Sprawdź, czy mają w magazynie łatwo dostępne części zamienne, aby zapobiec tygodniowym przestojom w przypadku przepalenia się elementu grzejnego. Nalegaj na badanie próbek przy użyciu konkretnego produktu masowego i pustych tub. Zabezpiecz solidną pomoc gwarancyjną przed podpisaniem jakichkolwiek zamówień.
Skalowanie produkcji: przejście na linię niestandardową
Przejście z samodzielnych półautomatycznych zgrzewarek do w pełni zintegrowanych linii otwiera ogromną przepustowość. Zautomatyzowane systemy eliminują wąskie gardła związane z ręczną obsługą. Kiedy operatorzy ręcznie ładują probówki na pokrętło obrotowe, pojawia się zmęczenie, spada prędkość i wzrasta ryzyko zanieczyszczenia. Operatorzy dotykają otwartych końców rurek, przenosząc olej z rękawiczek na strefę uszczelnienia. Automatyzacja stabilizuje cały rytm produkcji i usuwa kontakt ludzki ze ścieżki krytycznej.
A niestandardowa linia do pakowania tubek kosmetycznych synchronizuje każdy etap procesu. Zarządza automatycznym podawaniem rur ze zbiorników zbiorczych. Czujniki eye-mark odczytują nadrukowany blok z tyłu tuby, komunikując się z serwomotorami w celu idealnego obracania i orientowania tub. Dzięki temu grafika przednia jest dokładnie dopasowana do płaskich szczęk zgrzewających. Linia bezproblemowo obsługuje szybkie napełnianie, zamykanie, przycinanie i laserowe znakowanie wsadowe. Następnie przenosi gotowe tuby bezpośrednio do zautomatyzowanego sprzętu do pakowania w kartony. Ten system o zamkniętej pętli całkowicie eliminuje błąd ludzki.
Oblicz zwrot z inwestycji w oparciu o twarde wskaźniki. Uwzględnij drastycznie zmniejszoną liczbę złomów. Określ ilościowo eliminację pracy związanej z przeróbkami. Zmierz wpływ niższych bezpośrednich kosztów pracy i zwiększonej dziennej wydajności. W pełni zautomatyzowana linia często zwraca się w ciągu pierwszych osiemnastu miesięcy, po prostu eliminując marnowanie produktów masowych i odrzuconych opakowań.
Wniosek
Sprawdź aktualne warunki przechowywania pustych tub, aby upewnić się, że pudełka pozostają w kontrolowanym klimacie, suche i niezniszczone.
Poproś o fizyczne przetestowanie próbki konkretnego produktu masowego i pustych tub przed sfinalizowaniem zakupu maszyny.
Wdrażaj codzienne protokoły testów pneumatycznych na rozerwanie na początku każdej zmiany, aby zweryfikować parametry trójkąta uszczelniającego.
Przejrzyj grafikę opakowania u swojego dostawcy OEM, aby upewnić się, że strefa zagniatania jest całkowicie wolna od ciężkich lakierów i powłok UV.
Jeśli obecnie w strefie uszczelnienia występuje zaciąganie się produktu, zmodernizuj dysze do napełniania od dołu do góry z dodatnimi zaworami odcinającymi.
Często zadawane pytania
P: Co powoduje wyciek plastikowej tubki kosmetycznej na uszczelce?
Odp.: Spadek temperatury podczas procesu zgrzewania uniemożliwia prawidłowe stopienie. Niewystarczający czas przebywania zapobiega stopieniu się warstw polimeru. Niewłaściwe przechowywanie pustych probówek deformuje otwór, powodując niewspółosiowość szczęk. Wreszcie zanieczyszczenie produktu w strefie uszczelnienia tworzy fizyczną barierę chroniącą przed spawaniem.
P: Co jest lepsze w przypadku tub kosmetycznych: zgrzewanie gorącym powietrzem czy ultradźwiękowe?
Odp.: Gorące powietrze zapewnia doskonałą prędkość i doskonałe estetyczne wykończenie w czystym środowisku. Technologia ultradźwiękowa zapewnia niezrównaną niezawodność podczas uszczelniania w przypadku niewielkich zanieczyszczeń produktu. Wybierz opcję ultradźwiękową w przypadku preparatów tłustych lub włóknistych, gdzie utrzymanie strefy uszczelnienia w idealnej czystości jest trudne.
P: Czy jedna maszyna do zamykania tubek kosmetycznych może obsługiwać zarówno tuby plastikowe, jak i aluminiowe?
Odp.: Istnieją pewne maszyny kombinowane z wymiennymi głowicami zgrzewającymi i zaciskającymi. Wymagają jednak długich czasów przezbrajania i skomplikowanych regulacji mechanicznych. W przypadku produkcji wielkoseryjnej preferowane są zwykle maszyny dedykowane, aby utrzymać wydajność i zmniejszyć zużycie mechaniczne.
P: Jak sprawdzić szczelność tuby kosmetycznej?
Odp.: Zespoły ds. zapewnienia jakości przeprowadzają testy w komorze próżniowej zanurzonej w wodzie w celu wykrycia mikrowycieków. W badaniu na rozerwanie stosuje się bezpośrednie ciśnienie pneumatyczne w celu znalezienia punktu awarii. Komory do symulacji wysokości sprawdzają, czy rurki pozostają nienaruszone podczas podróży lotniczej. Ręczne testy ściskania zapewniają szybką weryfikację po stronie linii.
P: Jaki jest standardowy czas przebywania w przypadku uszczelniania rur laminowanych?
Odp.: Czas przebywania jest bardzo zmienny. Zależy to całkowicie od grubości laminatu, konkretnego materiału barierowego (ABL vs. PBL) i prędkości maszyny. Operatorzy muszą przeprowadzić testy empiryczne w początkowej fazie konfiguracji, aby znaleźć idealną równowagę ciepła i czasu.
P: W jaki sposób zanieczyszczenie produktu wpływa na uszczelnienie rurki?
Odp.: Olejki, ciężkie kremy i peelingi w postaci cząstek działają jak fizyczna bariera pomiędzy warstwami polimeru. Zapobiega to wiązaniu molekularnemu wymaganemu dla hermetycznego uszczelnienia. Nawet mikroskopijne ilości produktu mogą powodować słabe punkty, które pękają pod ciśnieniem.
P: Czy drukowanie tub lub lakiery mogą powodować nieszczelności uszczelnień?
O: Tak. Ciężkie atramenty lub powłoki UV nałożone w strefie zagniatania zakłócają wiązanie termiczne. Ciepło nie może przeniknąć przez lakier i stopić znajdującego się pod nim plastiku. Zawsze współpracuj z dostawcami opakowań, aby pozostawić obszar uszczelnienia pusty.


