


Les fuites de tubes cosmétiques sont des échecs critiques. Ils déclenchent des rétrofacturations au détail, détruisent les ingrédients actifs des soins de la peau par oxydation et ruinent la réputation de la marque. Les consommateurs ne devraient jamais avoir à doubler votre produit pour voyager. Une lotion de qualité supérieure qui coule dans un sac à main de luxe tue instantanément la fidélité des clients. Même si les tubes de mauvaise qualité sont parfois blâmés, la grande majorité des problèmes de fuite proviennent d'erreurs opérationnelles dans l'usine. Des paramètres mal alignés, une technologie d’étanchéité inappropriée ou des équipements obsolètes ne parviennent généralement pas à gérer les formulations cosmétiques modernes à haute viscosité. La prévention des fuites nécessite une approche systémique. Vous devez adapter le matériau du tube à la technologie d'étanchéité appropriée. Vous devez optimiser le « triangle d’étanchéité » : chaleur, temps et pression. Enfin, investir dans un bâtiment spécialement conçu La machine à sceller les tubes garantit une précision reproductible, en éliminant les joints à froid et les micro-fuites avant qu'ils n'atteignent le carton d'expédition.
Points clés à retenir
Le matériau dicte la technologie : les tubes en plastique et en stratifié nécessitent un soudage thermique ou par ultrasons précis, tandis que les tubes en aluminium reposent sur un sertissage mécanique ; la non-concordance de ces garanties échoue.
Le triangle d'étanchéité n'est pas négociable : une température constante (le facteur le plus critique), un temps de séjour et une pression sont les paramètres fondamentaux pour les joints étanches.
La manipulation avant le remplissage est importante : un stockage et une manipulation inappropriés des tubes vides avant le remplissage peuvent déformer les matériaux et introduire de la poussière, compromettant l'étanchéité avant même que le tube n'entre dans la machine.
La contamination est l'ennemi : un remplissage excessif ou des éclaboussures de produit dans la zone d'étanchéité sont une des principales causes de micro-fuites ; un dosage précis est aussi critique que le joint lui-même.
L'expertise du fournisseur est importante : la sélection d'une machine ne représente que la moitié de la bataille ; le partenariat avec un fournisseur expérimenté de machines de remplissage de tubes automatiques garantit des tests d'acceptation en usine (FAT) appropriés et un outillage personnalisé.
L'impact financier et opérationnel des fuites de tubes cosmétiques
La définition d’un label réussi constitue la base de la qualité de la production. Un joint approprié doit être entièrement incassable sous la pression de transport standard. Il doit résister aux changements d’altitude extrêmes lors des voyages en avion. Lorsqu’un avion atteint son altitude de croisière, la pression à l’intérieur de la soute chute. L'air emprisonné à l'intérieur d'un tube cosmétique se dilate. Si le joint est faible, l’air en expansion force le sertissage à s’ouvrir, entraînant une éruption. Le résultat final doit également être esthétiquement propre, avec des frisures nettes sans bords brûlés, sans plastique filandreux ou formes déformées. Surtout, il doit rester hermétiquement hermétique pour protéger la formulation à l’intérieur.
Les coûts en cascade liés à la défaillance des joints d’étanchéité dévastent les marges bénéficiaires. Le travail de reprise épuise la productivité quotidienne. Lorsqu'un lot échoue au contrôle qualité, les opérateurs doivent ouvrir manuellement les tubes rejetés, récupérer le produit en vrac dans une trémie de récupération et jeter les emballages imprimés coûteux. Cela gaspille énormément d’heures de travail. Les lots mis au rebut gaspillent des formulations en vrac et des matières premières coûteuses. Lorsque les expéditions arrivent endommagées dans les centres de distribution de détail, vous faites face à des frais de transport accélérés pour des remplacements urgents. Des coûts à long terme apparaissent lorsque des produits fuient dans les sacs à main ou les bagages. Les consommateurs se plaignent rarement directement auprès du fabricant ; ils changent simplement de marque et laissent des avis préjudiciables en ligne qui dissuadent les futurs acheteurs.
Les risques liés à la réglementation et à la conformité ajoutent une autre couche de danger. Les fuites dans les produits cosmétiques en vente libre (OTC) déclenchent des audits de conformité stricts. Les produits comme les crèmes solaires SPF, les traitements contre l’acné ou les sérums à la vitamine C perdent rapidement leurs ingrédients actifs par oxydation. Un sceau compromis permet à l’air ambiant de dégrader la formule avant même que le consommateur ne l’ouvre. Les inspecteurs de la FDA vérifient régulièrement l'intégrité des joints sur les lignes OTC, car un tube qui fuit signifie que les pourcentages d'ingrédients actifs indiqués ne sont plus exacts. Dans les cas graves, ces défaillances entraînent des rappels de produits coûteux et très médiatisés.
Causes profondes de la défaillance du joint dans les tubes cosmétiques
Les fluctuations de la température de l’air chaud créent immédiatement des points faibles. Le triangle d'étanchéité nécessite une stabilité absolue. Si la température descend même légèrement en dessous du point de fusion du polymère, les couches internes ne parviennent pas à fusionner. Cela crée un « joint à froid ». Un joint à froid semble parfaitement intact à l'œil nu, mais les couches de plastique sont simplement pressées ensemble et non soudées. Dès qu’un consommateur presse le tube, le sceau s’ouvre. À l’inverse, si la température augmente, le plastique brûle, créant des bords cassants qui se fissurent pendant le transport.
Un stockage inapproprié des tubes vides ruine les cycles de production avant qu’ils ne commencent. L’exposition à des températures extrêmes dans les entrepôts provoque la déformation des plastiques à parois minces. Une humidité élevée dégrade les cartons d’expédition. Lorsque les cartons s'affaissent, le poids écrase les tubes à l'intérieur. Cela déforme l’ouverture du tube, transformant un cercle parfait en ovale. Les mâchoires de scellage ne peuvent pas s'aligner parfaitement sur du plastique déformé. Lorsque les mâchoires serrent un tube ovale, le matériau se replie sur lui-même, créant un pli. Le produit coule directement à travers ce pli.
La contamination des zones scellées constitue un obstacle majeur dans les usines. Les crèmes à haute viscosité et les lotions filandreuses comblent souvent la zone de scellement pendant la phase de remplissage. Les gommages particulaires introduisent des barrières physiques comme des coquilles de noix, des cristaux de sucre ou des billes de silice dans la zone de sertissage. Cette contamination empêche les couches de polymère d'entrer en contact direct. Même des quantités microscopiques d’huile bloqueront le processus de fusion thermique. Les sources courantes de contamination comprennent :
Les formulations filandreuses reviennent sur les parois du tube après la fermeture de la buse.
Poches d'air dans la trémie de vrac provoquant des projections ou des projections de produit vers le haut par la pompe doseuse.
Remplissage excessif du tube, laissant un espace libre insuffisant pour que les mâchoires puissent se serrer proprement.
Électricité statique attirant les poussières en suspension dans le tube ouvert avant le remplissage.
L'impression lourde en 6 couleurs interfère directement avec la dynamique de fusion. Les revêtements UV et les vernis brillants appliqués par les fournisseurs d'emballages OEM bloquent le transfert thermique. Si ces revêtements sont trop proches de la zone de sertissage, la chaleur ne peut pas pénétrer dans le plastique. La machine finit par brûler le vernis au lieu de faire fondre le tube. Vous devez vous coordonner avec votre fournisseur d'emballage pour laisser une marge nue et non imprimée tout en haut du tube.
Les conditions ambiantes d'usine influencent fortement la phase de refroidissement. Les températures ambiantes élevées empêchent le plastique de prendre rapidement après le relâchement des mâchoires. Une humidité élevée modifie la dynamique thermique des buses à air chaud. Si l'usine devient froide en hiver, l'air ambiant aspiré dans le réchauffeur d'air chaud est plus froid, ce qui peut faire baisser la température de sortie finale au niveau de la buse. Ces variables environnementales conduisent à des déformations ou à des canaux microscopiques à l’intérieur du joint.
Les mâchoires de scellage dégradées appliquent une pression inégale sur toute la largeur du tube. Les dentelures usées ne parviennent pas à saisir correctement le plastique. Des stations de sertissage mal alignées rongent l’aluminium au lieu de le plier proprement. L'entretien courant de ces pièces de contact n'est pas négociable. Si le motif moleté des mâchoires s'use, la machine ne peut pas appliquer la pression localisée nécessaire pour faire fondre les polymères.
Adaptation du matériau du tube au bon équipement
Tubes en plastique et polyéthylène (PE)
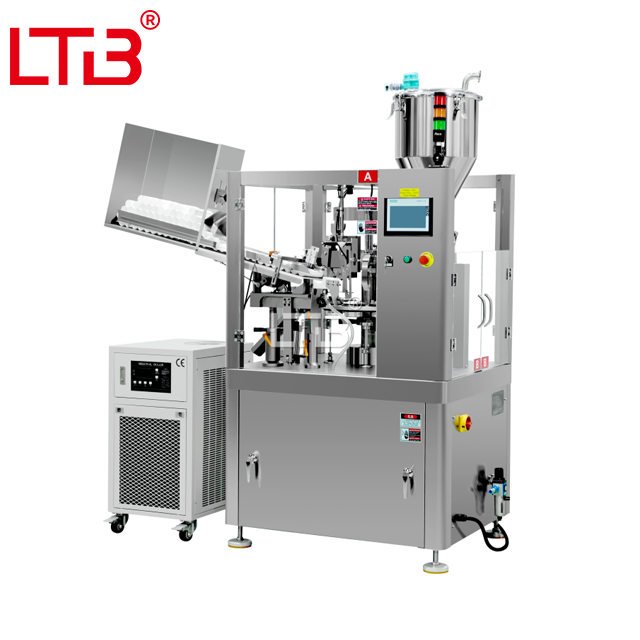
Les tubes en plastique et en polyéthylène (PE) nécessitent une chaleur ou une friction directe pour fonctionner. Les couches internes de polymère doivent atteindre un indice de fluidité spécifique pour fusionner ensemble de manière permanente. Les volumes élevés de tubes PE nécessitent un personnel spécialisé machine de scellage de remplissage de tubes en plastique . Cet équipement assure une application précise de la température tout en gardant la zone de scellement exempte de vernis extérieurs pendant la phase de fusion. Les tubes PE offrent une excellente mémoire de rebond, ce qui les rend idéaux pour les lotions, les nettoyants pour le visage et les shampoings à usage quotidien. Parce qu’ils reprennent leur forme originale après compression, le joint doit être incroyablement solide pour résister à la pression de vide répétée générée à l’intérieur du tube.
Tubes stratifiés (ABL/PBL)
Les tubes stratifiés combinent plusieurs couches de matériau pour offrir une protection supérieure. Le stratifié barrière en aluminium (ABL) comprend une fine couche de feuille métallique pour bloquer l'oxygène et la lumière. Le Plastic Barrier Laminate (PBL) utilise des polymères spécialisés comme l'EVOH au lieu du métal. Leurs épaisseurs variables dictent des tolérances thermiques très spécifiques. Les tubes ABL conduisent la chaleur rapidement grâce à leur noyau en aluminium, nécessitant des temps de séjour plus courts mais un refroidissement très agressif pour empêcher le plastique de fondre de la feuille. Le PBL nécessite des temps de séjour plus longs pour obtenir une soudure complète, car la chaleur doit pénétrer dans des couches de plastique plus épaisses sans brûler l'extérieur.
Tubes en aluminium
Les tubes en aluminium fonctionnent selon une physique totalement différente. Ils n’ont aucune mémoire et restent déformés lorsqu’ils sont pressés. Cela les rend parfaits pour les pommades pharmaceutiques ou les teintures capillaires haut de gamme où vous souhaitez empêcher l’air de revenir dans le tube. Leur scellement nécessite un processus de pliage mécanique. Les opérateurs configurent la machine pour des plis doubles, triples ou en selle en fonction de la viscosité du produit. Puisqu'il n'y a pas de chaleur, vous avez besoin d'un Machine à sceller les tubes en aluminium . Cet équipement repose entièrement sur la pression mécanique. Il écrase les plis métalliques ensemble, en utilisant une doublure en latex pulvérisée à l'intérieur de l'extrémité du tube pour créer un joint hermétique et hermétique.
Matériau du tube | Caractéristiques principales | Technologie recommandée | Exigence de scellement des clés |
|---|---|---|---|
Polyéthylène (PE) | Mémoire élevée, rebondit, barrière standard. | Air chaud / ultrasons | Chaleur directe ou friction pour faire fondre complètement les polymères internes. |
Stratifié (ABL) | Noyau en aluminium, excellente barrière oxygène/lumière. | Air Chaud / Haute Fréquence | Temps de séjour court, refroidissement par eau agressif pour protéger le film. |
Stratifié (PBL) | Noyau EVOH, recyclable, bonne barrière. | Air chaud / ultrasons | Temps de séjour plus long calibré pour une épaisseur de barrière spécifique. |
Aluminium | Zéro mémoire, empêche l’aspiration d’air. | Sertissage mécanique | Configuration de pliage appropriée (double, triple ou pli en selle). |
Technologies de base pour une étanchéité étanche
Systèmes de scellage à air chaud
Les systèmes de scellage à air chaud dominent l’industrie de l’emballage cosmétique. Une buse spécialisée s'abaisse dans l'extrémité ouverte du tube. Il dirige un souffle concentré d’air chaud vers l’extérieur, ne faisant fondre que la couche interne du plastique. La buse présente des trous spécifiques conçus pour diriger le flux d'air horizontalement dans la zone d'étanchéité, empêchant ainsi la chaleur de souffler vers le bas et de dégrader le produit cosmétique. Immédiatement après la rétraction de la buse, des mâchoires réfrigérées serrent le tube pour faire fondre les couches fondues. Ces systèmes fournissent des résultats rapides et esthétiques, prêts à être vendus au détail. Ils restent cependant très sensibles aux variations de température en usine. Ils nécessitent également une station de refroidissement par eau robuste et bien entretenue pour fixer instantanément le plastique et éviter toute déformation.
Technologie de scellage par ultrasons
La technologie ultrasonique adopte une approche différente. Les vibrations acoustiques à haute fréquence génèrent une chaleur de friction localisée directement entre les couches de plastique. Un cornet en titane vibre à environ 20 kHz contre une enclume, soudant les plastiques ensemble de l’intérieur vers l’extérieur. L’équipement de scellage de tubes par ultrasons excelle dans l’étanchéité en cas de contamination mineure du produit. Il fonctionne parfaitement pour les sérums riches en huile, les apprêts à base de silicone ou les formulations filandreuses qui laissent inévitablement des résidus dans la zone de scellement. La friction repousse le contaminant pendant la soudure. Il reste très économe en énergie puisqu’il ne nécessite aucun élément chauffant continu. Le compromis implique des vitesses légèrement plus lentes que celles des systèmes à air chaud. Vous devez également acheter des pavillons acoustiques et des enclumes spécifiques pour chaque taille de tube.
Chaleur radiante et scellement à haute fréquence
La chaleur radiante et le scellement à haute fréquence servent à des applications cosmétiques de niche. Les méthodes à haute fréquence ciblent des structures stratifiées spécifiques contenant des feuilles métalliques, en utilisant des champs électromagnétiques pour chauffer rapidement la couche métallique. La chaleur radiante utilise des éléments chauffants externes pour faire fondre le plastique de l'extérieur vers l'intérieur. Ces méthodes sont beaucoup moins courantes dans les lignes cosmétiques standard en raison de la complexité des équipements, des coûts de maintenance plus élevés et d'un débit généralement plus lent. Ils sont généralement réservés aux applications industrielles ou pharmaceutiques hautement spécialisées où l'air chaud standard ne peut pas pénétrer dans le matériau.
Principales caractéristiques à évaluer dans une machine à sceller les tubes cosmétiques
Recherchez des machines dotées d’une surveillance en temps réel pilotée par PLC. Le système doit automatiquement rejeter les tubes si les paramètres de température ou de pression se situent en dehors de la fenêtre de tolérance acceptable. Les contrôles de précision éliminent les erreurs humaines. Si l'air chaud chute de cinq degrés, la machine doit arrêter ou éjecter immédiatement les tubes défectueux, empêchant ainsi tout un lot de scellages à froid d'atteindre l'étape d'encartonnage. Les moteurs servomoteurs offrent un contrôle beaucoup plus strict de la pression des mâchoires par rapport aux anciens vérins pneumatiques, qui fluctuent en fonction de la charge du compresseur d'air de l'usine.
Les mécanismes de remplissage ascendants empêchent les poches d'air emprisonnées qui provoquent l'éclatement des tubes pendant le transport. La buse de remplissage plonge jusqu'au fond du tube vide et remonte lentement au fur et à mesure que le produit est distribué, gardant l'embout de la buse immergé dans le liquide. Les buses à arrêt positif arrêtent instantanément les gouttes. Les fonctions de soufflage utilisent une explosion rapide d'air comprimé pour séparer les lotions filandreuses, les empêchant de retomber sur les parois du tube. Un dosage spécifique à la formulation garantit que la zone de scellement reste intacte. Un polyvalent La machine à sceller les tubes cosmétiques proposera des buses interchangeables pour différentes viscosités.
Évaluez la réalité opérationnelle de la commutation entre différents diamètres et longueurs de tubes. Les changements sans outils apportent une valeur considérable dans la fabrication de cosmétiques à haute teneur en mélange. Les opérateurs devraient être capables d'échanger les rondelles, d'ajuster les volumes de remplissage et de changer les mâchoires de scellage en moins de trente minutes. Si un changement prend quatre heures et nécessite un mécanicien avec une boîte à outils, l'efficacité globale de votre équipement (OEE) chutera.
Les mâchoires refroidies à l'eau intégrées fixent immédiatement le joint. Un refroidissement rapide empêche le plastique fondu de se déformer lorsque le tube tombe sur le convoyeur de sortie. Cela garantit un sertissage propre, plat et prêt à être vendu au détail à chaque cycle. Assurez-vous que l'unité de refroidissement a une capacité adéquate pour gérer des fonctionnements continus à grande vitesse. La température de l'eau doit rester constamment entre 10°C et 15°C. Si le refroidisseur est sous-dimensionné, la température de l'eau augmentera au cours d'un long travail, entraînant des joints déformés dans l'après-midi.
Risques de mise en œuvre et stratégies d’atténuation
Les opérateurs sont confrontés à une courbe d’apprentissage abrupte lors de la transition du scellage manuel au scellage automatisé. L'étalonnage de la température nécessite une compréhension précise des conditions ambiantes et du comportement des matériaux. Les opérateurs doivent comprendre comment lire le comportement du plastique. Si le plastique s'étire lorsque les mâchoires s'ouvrent, la température est trop élevée. Si le sceau présente une ligne laiteuse et opaque au centre, la température est trop basse. Un réglage qui fonctionnait parfaitement dans une usine froide en hiver pourrait roussir les tubes pendant un quart d'été humide.
Établir des procédures opérationnelles standard (SOP) strictes. Exigez un étalonnage quotidien du triangle de scellage avant l’exécution du premier lot. Mettez en œuvre des tests de routine côté ligne pour détecter rapidement les pannes. Effectuer des tests d'éclatement destructifs à l'aide d'une presse pneumatique. L'opérateur place un tube scellé sous une plaque métallique et applique une pression spécifique vers le bas (par exemple, 50 PSI pendant 10 secondes). Si le sceau tient, le lot passe. Effectuez des tests d'étanchéité sous vide en immergeant les tubes scellés dans l'eau à l'intérieur d'une chambre à vide. Si des bulles apparaissent, l'étanchéité est compromise.
Le choix du bon partenaire d’équipement est déterminant pour votre réussite à long terme. Sélectionnez un fournisseur de machines de remplissage de tubes automatiques avec une expérience éprouvée dans le domaine des cosmétiques. Exigez une formation complète sur site pour votre équipe de maintenance. Vérifiez qu'ils stockent des pièces de rechange facilement disponibles pour éviter des semaines de temps d'arrêt lorsqu'un élément chauffant grille. Insistez pour que des échantillons soient analysés en utilisant votre produit en vrac spécifique et des tubes vides. Bénéficiez d’un support de garantie robuste avant de signer un bon de commande.
Production à grande échelle : mise à niveau vers une ligne personnalisée
La transition de soudeuses semi-automatiques autonomes vers des lignes entièrement intégrées permet d’accéder à un débit massif. Les systèmes automatisés suppriment les goulots d’étranglement de la manutention manuelle. Lorsque les opérateurs chargent manuellement des tubes dans un cadran rotatif, la fatigue s'installe, les vitesses diminuent et les risques de contamination augmentent. Les opérateurs touchent les extrémités ouvertes des tubes, transférant les huiles de leurs gants sur la zone d'étanchéité. L'automatisation stabilise l'ensemble du rythme de production et supprime le contact humain du chemin critique.
UN La ligne d'emballage de tubes cosmétiques personnalisés synchronise chaque étape du processus. Il gère l’alimentation automatisée par sonde à partir de trémies en vrac. Des capteurs de marques oculaires lisent le bloc imprimé au dos du tube, communiquant avec des servomoteurs pour faire pivoter et orienter parfaitement les tubes. Cela garantit que les graphiques avant s'alignent exactement avec les mâchoires de scellage plates. La ligne gère de manière transparente le remplissage, le scellage, le découpage et le codage laser par lots à grande vitesse. Il transfère ensuite les tubes finis directement dans un équipement d'encartonnage automatisé. Ce système en boucle fermée élimine entièrement l’erreur humaine.
Calculez votre retour sur investissement sur la base de mesures concrètes. Tenez compte des taux de rebut considérablement réduits. Quantifier l’élimination du travail de reprise. Mesurez l’impact de la baisse des coûts directs de main-d’œuvre et de l’augmentation du débit quotidien. Une ligne entièrement automatisée est souvent rentabilisée au cours des dix-huit premiers mois simplement en éliminant le gaspillage de produits en vrac et les emballages rejetés.
Conclusion
Vérifiez les conditions actuelles de stockage de vos tubes vides pour vous assurer que les boîtes restent climatisées, sèches et non écrasées.
Demandez des tests d’échantillons physiques avec votre produit en vrac spécifique et des tubes vides avant de finaliser tout achat de machine.
Mettez en œuvre des protocoles quotidiens de tests d’éclatement pneumatique au début de chaque quart de travail pour vérifier les paramètres du triangle d’étanchéité.
Examinez les illustrations de votre emballage avec votre fournisseur OEM pour vous assurer que la zone de sertissage reste complètement exempte de vernis épais et de revêtements UV.
Passez à des buses de remplissage ascendantes avec des vannes d'arrêt positives si vous rencontrez actuellement un enroulement de produit dans la zone d'étanchéité.
FAQ
Q : Qu'est-ce qui provoque une fuite d'un tube cosmétique en plastique au niveau du joint ?
R : Les baisses de température pendant le processus de scellage empêchent une fusion adéquate. Un temps de séjour insuffisant empêche la fusion des couches de polymère. Un stockage inapproprié des tubes vides déforme l’ouverture, provoquant un désalignement de la mâchoire. Enfin, la contamination du produit dans la zone de scellement crée une barrière physique contre le soudage.
Q : Quel est le meilleur choix pour les tubes cosmétiques : l’air chaud ou le scellement par ultrasons ?
R : L’air chaud offre une vitesse supérieure et d’excellentes finitions esthétiques pour les environnements propres. La technologie ultrasonique offre une fiabilité inégalée lors du scellement en cas de contamination mineure du produit. Choisissez les ultrasons pour les formulations huileuses ou filandreuses où il est difficile de maintenir la zone de scellement parfaitement propre.
Q : Une machine à sceller les tubes cosmétiques peut-elle gérer à la fois les tubes en plastique et en aluminium ?
R : Certaines machines combinées existent avec des têtes de scellage et de sertissage interchangeables. Cependant, ils nécessitent des temps de changement longs et des réglages mécaniques complexes. Les machines dédiées sont généralement préférées pour la production en grand volume afin de maintenir l’efficacité et de réduire l’usure mécanique.
Q : Comment tester l’intégrité du joint d’un tube cosmétique ?
R : Les équipes d'assurance qualité utilisent des tests en chambre à vide immergée dans l'eau pour identifier les micro-fuites. Les tests d'éclatement appliquent une pression pneumatique directe pour trouver le point de défaillance. Les chambres de simulation d'altitude vérifient que les tubes restent intacts pendant le voyage en avion. Les tests de compression manuels permettent une vérification rapide côté ligne.
Q : Quel est le temps de séjour standard pour sceller les tubes stratifiés ?
R : Le temps de séjour est très variable. Cela dépend entièrement de l’épaisseur du stratifié, du matériau barrière spécifique (ABL ou PBL) et de la vitesse de la machine. Les opérateurs doivent effectuer des tests empiriques pendant la phase de configuration initiale pour trouver l’équilibre parfait entre chaleur et temps.
Q : Comment la contamination du produit affecte-t-elle l’étanchéité des tubes ?
R : Les huiles, les crèmes épaisses et les gommages particulaires agissent comme une barrière physique entre les couches de polymère. Cela empêche la liaison moléculaire requise pour un joint hermétique. Même des quantités microscopiques de produit peuvent provoquer des points faibles qui éclatent sous la pression.
Q : L’impression sur tubes ou les vernis peuvent-ils provoquer des fuites d’étanchéité ?
R : Oui. Les encres épaisses ou les revêtements UV appliqués dans la zone de sertissage interfèrent avec le collage thermique. La chaleur ne peut pas pénétrer dans le vernis pour faire fondre le plastique sous-jacent. Coordonnez-vous toujours avec les fournisseurs d’emballages pour laisser la zone de scellement nue.


