


Comment éviter la formation de mousse pendant le mélange du savon liquide


Une aération excessive lors de l’homogénéisation des tensioactifs crée des goulots d’étranglement immédiats dans la production. L'air emprisonné forme une mousse persistante qui perturbe la précision du remplissage, altère la stabilité du produit et complique les lignes de conditionnement. La transition du traitement en petits lots à la fabrication à l’échelle industrielle révèle un point d’échec majeur : le recours à des méthodes de mélange manuelles intrinsèquement sujettes à l’entraînement d’air. L’approche rudimentaire du seau et du bâton repose sur une aération manuelle rudimentaire, qui échoue lors de la mise à l’échelle. L’obtention d’un produit cohérent et clair nécessite une architecture de qualité professionnelle conçue pour un traitement contrôlé et sans mousse. Passer du dosage manuel variable à l’ingénierie de précision est essentiel. Il vous permet d’augmenter la production tout en maintenant un contrôle qualité strict. En comprenant les origines mécaniques de la mousse, les opérateurs peuvent mettre en œuvre des solutions techniques pour affiner le rendement. Cela garantit la longévité du produit et maintient un débit élevé sans la frustration récurrente des bulles indésirables.
L'aération dépend principalement de la géométrie des pales, de la vitesse de cisaillement et de la géométrie du récipient plutôt que du seul choix des ingrédients.
L'homogénéisation industrielle nécessite des systèmes intégrés sous vide pour éliminer les microbulles avant qu'elles ne se stabilisent sous forme de mousse.
La production à grande échelle nécessite de passer d'agitateurs à entrée par le haut à des systèmes à entrée par le bas ou à recirculation pour éliminer l'entraînement d'air induit par les vortex.
Un contrôle approprié de l’agitation dans les équipements de mélange de détergents liquides constitue la première ligne de défense pour obtenir l’homogénéité du produit.
La science de la mousse dans la fabrication industrielle de savons liquides
Pour éliminer la mousse, vous devez d’abord comprendre les mécanismes du vortex. Lorsqu'une roue tourne dans un réservoir sans déflecteur, elle transmet la force centrifuge au fluide. Le fluide pousse contre les parois du réservoir et monte, créant une dépression au centre. Ce vortex central agit comme un entonnoir physique, aspirant l’air atmosphérique directement dans la zone à fort cisaillement des pales de l’agitateur. Une fois l’air découpé en microbulles, les propriétés chimiques des tensioactifs prennent le relais.
Les tensioactifs possèdent des têtes hydrophiles (qui aiment l'eau) et des queues hydrophobes (hydrofuges). Elles migrent naturellement vers l’interface air-eau de ces microbulles. Les queues hydrophobes pointent vers l’air emprisonné, tandis que les têtes hydrophiles pointent vers l’extérieur dans l’eau. Cet alignement crée un film élastique très stable autour de la bulle, l’empêchant d’éclater. Les techniques de mixage manuel ne parviennent absolument pas à gérer cette dynamique. Les mélangeurs à manche et les mélangeurs à tambour à toit ouvert fonctionnent avec des taux de cisaillement incontrôlés et une suppression nulle des vortex, fouettant l'air dans le lot en continu.
L'impact en aval de cette aération est grave. Le savon liquide aéré a une densité spécifique plus faible. Lorsque vous faites passer ce produit aéré dans un remplisseur volumétrique à piston, la machine distribue le volume correct, mais la masse réelle est insuffisante. Vous finissez par expédier des bouteilles partiellement vides une fois que la mousse finit par se stabiliser. De plus, l’oxygène piégé accélère l’oxydation des parfums et des conservateurs, réduisant considérablement la durée de conservation du produit final.
La qualité de l’eau agit comme une variable importante dans la stabilité de la mousse. Les installations industrielles doivent utiliser de l’eau désionisée distillée ou par osmose inverse (OI). L’eau municipale standard contient des cations de calcium et de magnésium. Ces ions d’eau dure se lient de manière agressive aux tensioactifs anioniques, formant des précipités insolubles appelés résidus de savon. Cette réaction épuise la concentration de tensioactif actif nécessaire au nettoyage et modifie la rhéologie du fluide. Il déstabilise l’émulsion prévue et crée une dynamique fluide chaotique qui emprisonne des poches d’air plus grandes et irrégulières. Mise à niveau vers un véritable Le mélangeur de liquides industriel permet aux installations d'intégrer des alimentations en eau RO en boucle fermée, éliminant ainsi complètement la contamination minérale.
Évaluation des conceptions de mélangeurs de savon liquide pour le contrôle de la mousse
Pour arrêter la mousse à la source, vous devez concevoir la géométrie du réservoir pour supprimer la formation de vortex. Ceci est réalisé grâce au placement stratégique des déflecteurs. Les chicanes sont des plaques verticales soudées aux parois intérieures du récipient de mélange. Ils interrompent le flux radial généré par la roue, le convertissant en flux axial (montant et descendant). Ce modèle d'écoulement axial favorise un renouvellement rapide de haut en bas sans permettre à la surface de descendre dans un entonnoir.
L'homogénéisation sous vide représente la solution mécanique la plus agressive et la plus efficace pour la désaération. En scellant le récipient et en appliquant une pression négative (généralement entre -0,06 et -0,09 MPa), le système modifie les conditions atmosphériques au-dessus du liquide. Selon la loi de Boyle, à mesure que la pression diminue, le volume d'un gaz augmente. Les microbulles emprisonnées dans le savon visqueux se dilatent, augmentant ainsi leur flottabilité. Ils remontent rapidement à la surface et éclatent. Une haute qualité Le mélangeur homogénéisateur de détergent et de shampoing utilise cette capacité de vide en continu pendant la phase de cisaillement élevé, garantissant que l'air est extrait au moment de son introduction.
Équilibrer le taux de cisaillement par rapport à l’aération nécessite une sélection précise de l’agitateur. Un cisaillement élevé est obligatoire pour décomposer les épaississants polymères et créer des émulsions stables. Cependant, un cisaillement excessif à une profondeur de fluide inappropriée provoque de la cavitation et des turbulences. Vous avez besoin d'une tête de travail rotor-stator qui attire le matériau dans la zone de cisaillement et l'expulse horizontalement, plutôt que de baratter la surface.
Les agitateurs à entrée par le bas résolvent entièrement ce problème de profondeur. En montant la tête de travail rotor-stator au point le plus bas de la cuve, la zone à fort cisaillement reste profondément immergée même lors de petites séries. Cette configuration élimine les longs arbres vibrants associés aux mélangeurs à entrée supérieure. Il retire également le joint mécanique du haut du réservoir, fermant ainsi un point d'entrée commun pour les fuites d'air ambiant et protégeant l'intégrité du vide du récipient.
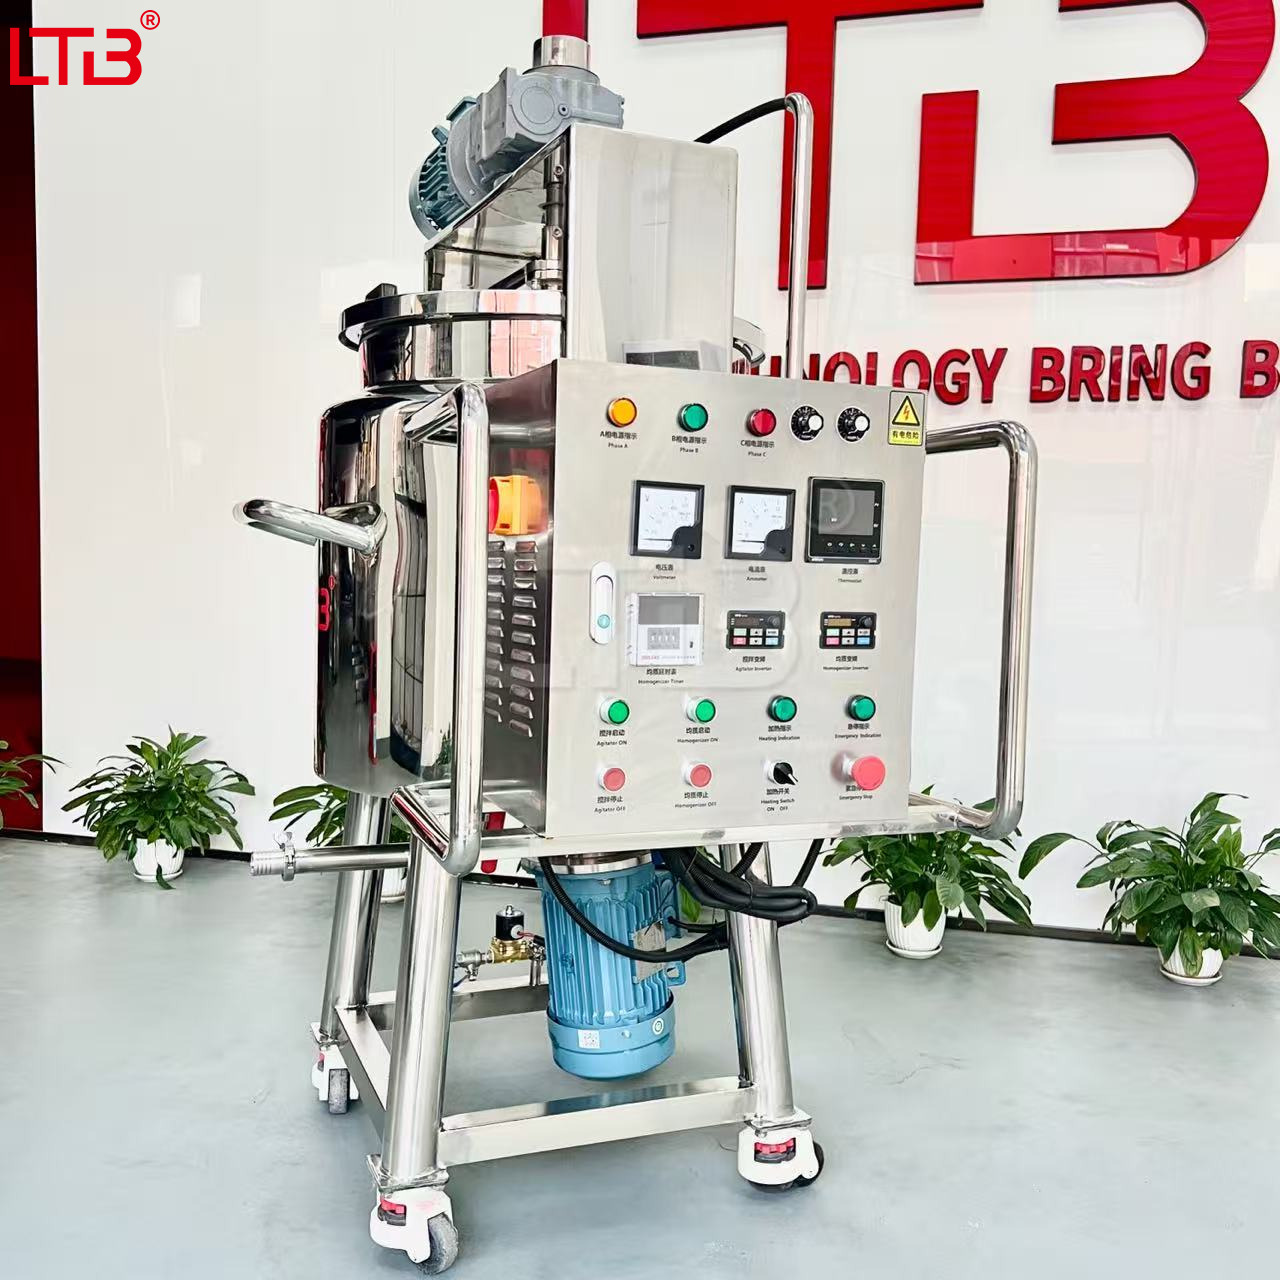
Fonctionnalités critiques pour les lignes de production à grand volume
Passer à une production en grand volume nécessite une transition vers un traitement en système fermé. Les réservoirs ouverts exposent le lot à l'air ambiant, à la poussière et aux contaminants biologiques. Les systèmes fermés utilisent des collecteurs à canalisations rigides et une aspiration sous vide pour aspirer les matières premières directement dans le lit fluidisé, bien sous la surface. Cet ajout souterrain empêche les poudres sèches de flotter et de s’agglutiner, ce qui emprisonne souvent des poches d’air sec dans le mélange.
L’homogénéisation en ligne va encore plus loin. Au lieu de compter uniquement sur un agitateur intégré au réservoir, un système modulaire L'équipement de la ligne de production de savon liquide pompe le liquide de base à travers une boucle rotor-stator externe. Les matériaux sont cisaillés sous pression à l’intérieur d’un tuyau étanche, complètement isolé de l’atmosphère, avant d’être recirculés dans le réservoir principal. Cela maintient le navire principal calme et réduit considérablement les turbulences de surface.
Les variateurs de fréquence (VFD) fournissent le contrôle nécessaire sur le régime du moteur. Les formulations de savons liquides subissent des changements drastiques de viscosité. Vous commencez avec de l'eau, ajoutez des tensioactifs et éventuellement introduisez des sels ou des polymères pour augmenter la viscosité. Si l'agitateur fonctionne à une vitesse fixe et élevée à mesure que le liquide s'épaissit, il déchirera le liquide, créant un effet de fouet qui repliera l'air dans le réseau de gel. Les VFD permettent aux opérateurs de programmer des profils de vitesse spécifiques pour chaque phase du lot, maintenant ainsi un flux laminaire quelle que soit l'épaisseur du fluide.
Le contrôle de la température a un impact direct sur la rhéologie des fluides et la stabilité de la mousse. Les récipients à enveloppe font circuler de la vapeur, de l'eau chaude ou de l'eau réfrigérée pour maintenir des températures exactes des lots. Les tensioactifs ont des points de trouble et des températures de dissolution spécifiques. Si le lot est trop froid, les tensioactifs ne s'hydrateront pas complètement, ce qui entraînera la formation d'agglomérats qui nécessiteront une agitation excessive et entraînant de l'air pour se briser. Si le lot est trop chaud, la viscosité chute et le fluide devient très sensible aux éclaboussures turbulentes.
Cadre décisionnel : Choisir le bon équipement pour votre installation
La sélection du bon équipement nécessite d’analyser votre capacité de débit par rapport à la taille de votre lot. Les bacs de mélange portables et les agitateurs à pince peuvent atteindre un maximum d'environ 500 litres par équipe. Au-delà de ce volume, le travail manuel nécessaire à la gestion des temps de moussage et de décantation détruit vos marges bénéficiaires. Le passage aux réservoirs à installation fixe et automatisés devient une nécessité financière pour maintenir la production.
Lors de l’évaluation des options, vous devez choisir entre des unités disponibles dans le commerce et une ingénierie personnalisée. Les réservoirs standard comportent souvent des agitateurs à ancre génériques. Si votre formulation comprend des gels de carbomères très visqueux ou des tensioactifs naturels sensibles, une lame générique provoquera probablement un échauffement et une aération localisés. S'associer avec un Le fournisseur de mélangeurs de savon liquide personnalisé vous permet de spécifier les géométries exactes des lames de grattoir, les tolérances d'espacement du stator et les angles de déflecteur adaptés à la rhéologie spécifique de votre fluide.
L'évolutivité doit être prise en compte dans l'achat initial. Un autonome Le mélangeur de savon liquide doit comporter des ports modulaires et des supports de cellule de charge. Cela vous permet de moderniser des pompes doseuses automatisées, des débitmètres massiques et des modules de désaération secondaires à mesure que votre installation s'agrandit, plutôt que de remplacer l'intégralité du réservoir.
Le respect de l'hygiène dicte la durée de vie de l'équipement. Les parties en contact avec le fluide du réservoir doivent être construites en acier inoxydable 316L. Les savons liquides utilisent souvent du chlorure de sodium pour l'épaississement, ce qui provoque de graves piqûres de chlorure et une corrosion dans l'acier inoxydable 304 standard. Les surfaces intérieures doivent être polies mécaniquement jusqu'à une valeur Ra de 0,4 micromètres ou mieux pour éviter l'accumulation de produit microscopique. Les boules de pulvérisation intégrées de nettoyage en place (CIP) sont obligatoires pour garantir un assainissement complet entre les lots sans nécessiter l'entrée dans un espace confiné.
Fonctionnalité opérationnelle | Dosage manuel / ouvert | Traitement industriel en système fermé |
|---|---|---|
Exposition à l'air | Élevé (contact atmosphérique constant) | Zéro (environnement scellé sous vide) |
Contrôle du débit de fluide | Sujet aux vortex (cisaillement incontrôlé) | Déflecteur / Entrée par le bas (flux axial) |
Contrôle de la vitesse de l'agitateur | RPM fixe ou réglage manuel | VFD de précision (rampe automatisée) |
Méthode de désaération | Règlement manuel (nécessite des heures/jours) | Suppression active du vide (instantanée) |
Ajout de matériel | Dumping par le haut (piège l'air sec) | Induction sous vide souterraine |
Risques de mise en œuvre et stratégies d’atténuation
Même les machines les plus avancées ne peuvent compenser les mauvaises procédures opérationnelles. L’erreur de l’opérateur lors de la séquence de démarrage est la principale cause d’aération par lots. Lorsque les opérateurs précipitent les phases initiales de mélange, ils contournent les protections mécaniques intégrées à l'équipement.
Suivez ces procédures opérationnelles standard pour atténuer les risques de démarrage :
Vérifiez que le niveau de liquide recouvre complètement les pales de l'agitateur principal avant d'engager le moteur.
Initiez le VFD au régime le plus bas possible pour établir un flux axial doux sans rompre la tension superficielle.
Introduisez les poudres sèches via un orifice de vide souterrain plutôt que de les déverser sur le dessus du lit fluidisé.
Augmentez la vitesse de l'homogénéisateur uniquement une fois que les poudres sont complètement mouillées, dispersées et immergées.
Les différences de viscosité bloquent fréquemment la production. Lorsque les opérateurs ajoutent des agents épaississants trop rapidement, le fluide subit un brusque déplacement rhéologique. La viscosité localisée autour des pointes de l'agitateur dépasse la capacité de couple du moteur. L'agitateur se débat, créant une cavitation localisée : des zones de basse pression où le liquide bout réellement à température ambiante, générant des bulles de vapeur qui restent piégées dans le réseau de gel.
L'étalonnage de routine et la maintenance mécanique empêchent l'aération induite par le matériel. Les garnitures mécaniques des arbres de l'agitateur se dégradent avec le temps. Lorsqu'un joint tombe en panne sur un réservoir à vide, il agit comme une fuite de vide, attirant l'air ambiant directement vers le bas de l'arbre et dans le produit. Les opérateurs doivent inspecter les conduites de rinçage des joints et surveiller quotidiennement les taux de chute de vide. Les arbres pliés ou les roulements usés provoquent des vibrations de la turbine, qui projettent physiquement l'air dans le fluide.
De nombreuses installations tentent de résoudre ces défaillances mécaniques en déversant des agents chimiques anti-mousse dans le lot. Bien que cela supprime la mousse, cela modifie la sensation cutanée du produit, réduit la mousse lors de l'utilisation par le consommateur et ajoute des coûts récurrents inutiles à la nomenclature. S'appuyer sur une conception adéquate L'équipement de mélange de détergents liquides maintient la pureté chimique de votre formulation.
Lors du dépannage, isolez les variables. Les problèmes de mousse proviennent souvent de ratios de tensioactifs incorrects, de matières premières dégradées ou d'une contamination par des oligo-éléments dans l'approvisionnement en eau, plutôt que d'une défaillance mécanique. Vérifiez toujours les spécifications de vos ingrédients et la dureté de l’eau avant de démonter le mélangeur.
Conclusion
La transition d'un mélange manuel rudimentaire à une ingénierie industrielle de précision élimine les goulots d'étranglement associés aux tensioactifs aérés. L'obtention d'un produit stable et à haut rendement repose en grande partie sur le contrôle de la dynamique des fluides grâce à des capacités de vide, au placement stratégique des déflecteurs et à une agitation VFD précise. Lors de la présélection de nouveaux équipements, donnez la priorité aux homogénéisateurs à entrée par le bas et aux systèmes de recirculation en boucle fermée. Ces fonctionnalités attaquent directement les origines mécaniques de la mousse, garantissant ainsi que vos lignes de production fonctionnent au débit maximum sans attendre que les lots se stabilisent. Un investissement stratégique dans la bonne technologie de mélange augmente directement le rendement du produit, garantit la précision du remplissage volumétrique et protège les normes de qualité de votre marque.
Suivez les étapes suivantes pour optimiser votre opération actuelle :
Auditez vos séquences de mélange existantes pour identifier exactement le moment où le vortex et l’entraînement d’air se produisent pendant le cycle de lots.
Mesurez la densité spécifique de votre produit fini par rapport à la densité spécifique théorique pour quantifier vos niveaux d'aération actuels.
Inspectez vos systèmes de filtration d’eau pour vous assurer qu’aucune contamination minérale d’eau dure n’atteint le récipient de mélange.
Consultez un fabricant d'équipement axé sur l'ingénierie pour déterminer si vos réservoirs actuels peuvent être équipés de joints sous vide ou d'entraînements à entrée par le bas.
FAQ
Q : Comment un mélangeur sous vide réduit-il spécifiquement la formation de mousse par rapport aux mélangeurs atmosphériques standards ?
R : Un mélangeur sous vide scelle le récipient et exerce une pression négative pendant le cycle de mélange. Cette chute de pression provoque une expansion rapide des microbulles piégées en raison d’une flottabilité accrue. Les bulles agrandies sont poussées vers la surface où elles éclatent et sont extraites par la pompe à vide. Cette désaération mécanique empêche les tensioactifs de stabiliser les poches d’air, éliminant ainsi le besoin d’antimousses chimiques.
Q : À quelle étape du processus par lots la mousse est-elle la plus susceptible de se produire et comment doit-elle être gérée ?
R : La mousse se produit généralement lors de l'introduction initiale de tensioactifs secs dans la phase aqueuse, ou lors de l'étape finale d'épaississement si la vitesse de l'agitateur reste trop élevée. Gérez cela en utilisant l’induction sous vide souterraine pour les matières premières. Utilisez toujours un entraînement à fréquence variable pour démarrer l'agitateur à un faible régime, en augmentant la vitesse uniquement une fois que les poudres sont complètement mouillées et immergées.
Q : Les homogénéisateurs industriels peuvent-ils être modernisés pour réduire l'entraînement d'air dans les équipements de mélange de détergents liquides existants ?
R : La modernisation des réservoirs atmosphériques existants avec des capacités de vide est rarement viable. Les réservoirs standard n’ont pas l’épaisseur de paroi et l’intégrité structurelle nécessaires pour résister à une pression négative sans s’effondrer. Bien que vous puissiez mettre à niveau les turbines ou souder de nouveaux déflecteurs pour réduire le vortex, réaliser une véritable désaération mécanique nécessite d'investir dans un système de mélange sous vide en circuit fermé spécialement conçu pour la production en grand volume.
Q : La viscosité du savon liquide dicte-t-elle le type de pale d’agitateur requis ?
R : Oui. Les fluides à faible viscosité nécessitent des hélices de type marin ou des turbines à pales inclinées pour générer un débit axial élevé et maintenir la circulation du mélange. À mesure que le savon s’épaissit pour former un gel, ces lames perdent de leur efficacité. Les produits à haute viscosité nécessitent des lames d'ancrage ou de grattoir qui balaient les parois du réservoir pour éviter un échauffement localisé, combinées à un rotor-stator à cisaillement élevé pour disperser les tensioactifs sans se plier dans l'air.
Q : Quels sont les principaux indicateurs indiquant que mon équipement de mélange actuel traite de manière inefficace les tensioactifs ?
R : Les indicateurs les plus évidents sont les têtes de mousse persistantes qui nécessitent des heures pour se déposer et les machines de remplissage volumétrique distribuant des bouteilles de poids insuffisant. Vous remarquerez peut-être également un aspect trouble ou opaque dans les formules qui devraient être limpides, causé par des microbulles en suspension. Des vibrations ou des vibrations excessives provenant de l'arbre de l'agitateur indiquent également que les pales ont des difficultés avec la rhéologie du fluide.
Q : Pourquoi l'eau distillée ou désionisée est-elle essentielle dans le mélange industriel malgré la présence d'une homogénéisation à cisaillement élevé ?
R : L’eau du robinet standard contient des ions calcium et magnésium. Ces minéraux d’eau dure réagissent de manière agressive avec les tensioactifs anioniques pour former des précipités insolubles appelés résidus de savon. Cette réaction chimique épuise les tensioactifs actifs, déstabilise l'émulsion et modifie la dynamique des fluides, rendant le lot très susceptible de piéger de l'air. L'eau désionisée garantit que la matrice chimique reste pure et stable.


