


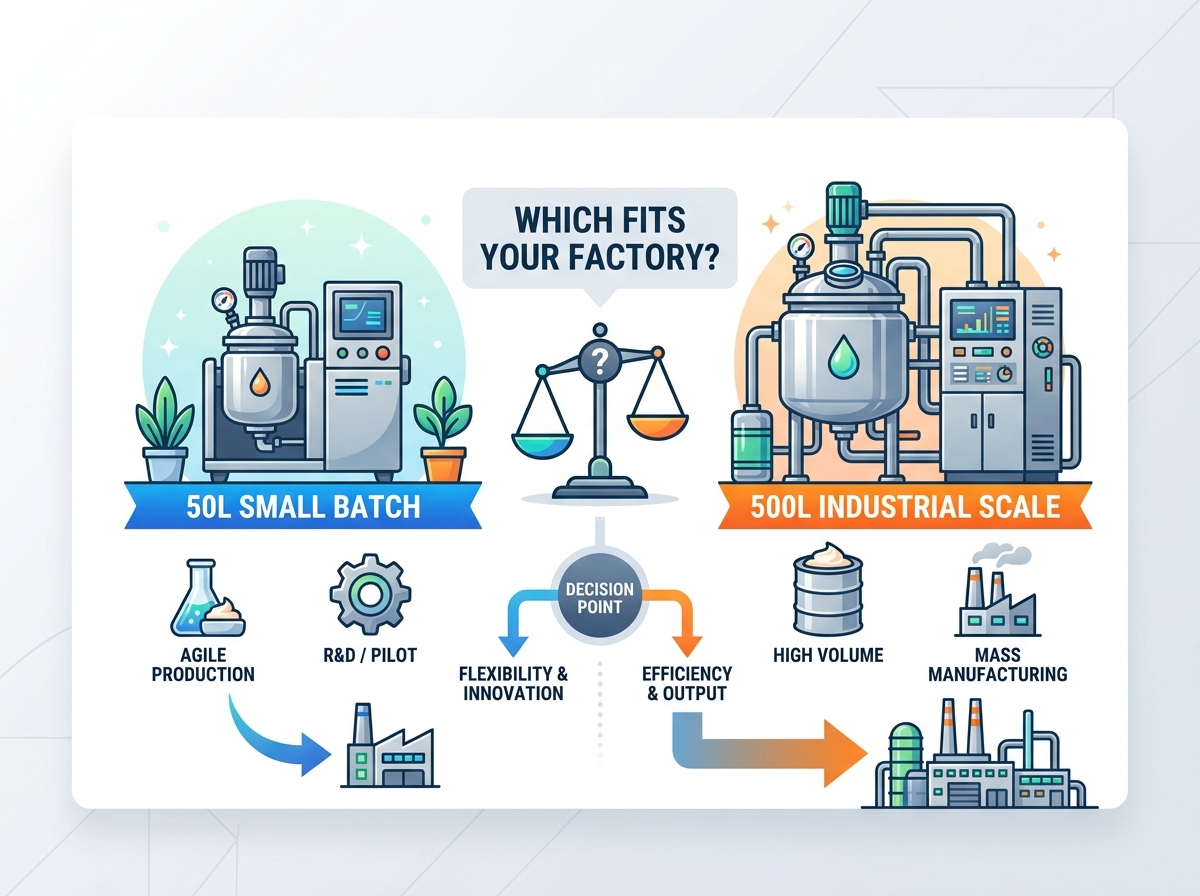
Emulsionatore sotto vuoto da 50 litri o da 500 litri: quale dimensione del lotto si adatta alla vostra fabbrica?


Il ridimensionamento della produzione dalla convalida pilota alla produzione su vasta scala introduce gravi sfide in termini di dimensionamento delle apparecchiature. La transizione dalle formulazioni da banco all'elaborazione batch industriale richiede calcoli precisi riguardanti la dinamica termica, le velocità di taglio e l'infrastruttura della struttura. La selezione della dimensione del lotto errata porta a inefficienze operative immediate in fabbrica. Il sottodimensionamento crea colli di bottiglia nella produzione e costi di manodopera eccessivi. Il sovradimensionamento comporta spese in conto capitale inutili, ingombro eccessivo della struttura e deterioramento del prodotto a causa delle limitazioni minime della linea di riempimento. I formulatori spesso scoprono che le ricette che si comportano perfettamente sulla scala 5L falliscono completamente se sottoposte allo sfasamento termico e alla fluidodinamica alterata di un recipiente massiccio. È necessaria una valutazione tecnica e sistematica dei sistemi 50L e 500L per allineare le specifiche delle apparecchiature ai requisiti di produttività, ai vincoli della struttura, alle certificazioni normative e alle fasi del ciclo di vita del prodotto. Comprendere le esatte differenze meccaniche e logistiche tra queste capacità garantisce uno scale-up senza interruzioni e previene costose interruzioni della produzione.
Un emulsionatore sotto vuoto da 50 litri è progettato per test pilota, validazione di ricerca e sviluppo, lotti di sperimentazioni cliniche e produzione agile ad alto mix/basso volume.
Un emulsionatore sotto vuoto da 500 litri serve una produzione commerciale stabile e di volume elevato, ma richiede infrastrutture significative, aggiornamenti dei servizi e automazione.
La valutazione della capacità dell'emulsionatore sotto vuoto richiede l'analisi dei tempi di ciclo, delle dinamiche termiche, degli intervalli di volume di lavoro effettivi (riempimenti minimi e massimi) e dei protocolli Clean-in-Place (CIP), non solo del volume del serbatoio grezzo.
Il passaggio da 50 L a 500 L comporta cambiamenti non lineari nelle velocità di taglio, nei tempi di riscaldamento/raffreddamento e nella logistica di movimentazione dei materiali, che spesso richiedono l'integrazione di circuiti di ricircolo in linea per mantenere la stabilità dell'emulsione.
Definire la linea di base: cosa determina il dimensionamento delle apparecchiature?
Per stabilire la dimensione corretta dell'apparecchiatura per uno specifico impianto di produzione è necessario andare oltre la designazione del litro grezzo sulla scheda delle specifiche. La vera capacità di a L'emulsionatore sotto vuoto è dettato dall'intersezione tra formulazione del prodotto, vincoli della struttura e orari dei turni. I gestori dell'impianto devono valutare la produttività effettiva piuttosto che il volume statico di contenimento.
Volume di produzione rispetto al mix di prodotti
Una strategia ad alto mix e basso volume favorisce le unità più piccole e agili. Gli impianti che producono decine di SKU diversi a settimana richiedono attrezzature che gli operatori possano pulire e sostituire rapidamente. I produttori a contratto che trattano linee cosmetiche di nicchia o unguenti farmaceutici specializzati fanno affidamento su questa flessibilità. Al contrario, una strategia a basso mix e ad alto volume necessita di navi più grandi. Quando una fabbrica dedica interi turni a un singolo prodotto, come una lozione per il corpo del mercato di massa o una maionese commerciale, massimizzare il volume per lotto diventa il principale motore dell’efficienza.
Strategia di produzione | Dimensioni ideali dell'attrezzatura | Frequenza di cambio | Vantaggio primario |
|---|---|---|---|
Alto mix/basso volume | 50 l - 100 l | Più volte per turno | Agilità e cambio rapido di SKU |
Basso mix/alto volume | 500 litri+ | Una volta alla settimana o meno | Produttività massima per ora di lavoro |
Ricerca e sviluppo/Sperimentazioni cliniche | 10 litri - 50 litri | Dopo ogni lotto | Controllo e validazione precisi dei parametri |
Tempo di ciclo e realtà del throughput
Il volume della nave grezza non equivale alla produttività giornaliera. La produttività effettiva viene calcolata moltiplicando il volume effettivo del lotto per il numero di cicli completati per turno. Questo calcolo deve tenere conto del caricamento delle materie prime, delle fasi di riscaldamento e miscelazione, dello scarico del prodotto finito altamente viscoso e dei protocolli di pulizia obbligatori. Una macchina più piccola potrebbe completare quattro cicli in un turno di otto ore. Una macchina più grande potrebbe completarne solo due a causa dei tempi di riscaldamento e pulizia prolungati.
Calcola il tempo totale di caricamento della materia prima, inclusa l'induzione della polvere e il trasferimento della fase liquida.
Determinare la velocità della rampa di riscaldamento in base ai servizi di pubblica utilità disponibili (vapore o elettrico).
Misurare l'omogeneizzazione e il tempo di mantenimento richiesti per la formulazione specifica.
Considerare la fase di raffreddamento, che spesso richiede più tempo rispetto al riscaldamento nei recipienti di grandi dimensioni.
Aggiungere il tempo di scarico, tenendo conto della portata della pompa e della viscosità del fluido.
Includere il tempo completo del ciclo CIP/SIP richiesto prima che possa iniziare il batch successivo.
Linee di base di regolamentazione e certificazione
Gli standard specifici del settore incidono pesantemente sulle scelte di progettazione su entrambe le scale. La conformità FDA, GMP, ISO e CE detta i materiali di costruzione e la progettazione sanitaria. Le parti di contatto devono utilizzare acciaio inossidabile 316L per prevenire la corrosione e la contaminazione del prodotto. La camicia esterna e il rivestimento utilizzano tipicamente acciaio inossidabile 304. Queste linee di base normative impongono finiture superficiali specifiche, design delle valvole senza dead-leg e protocolli di pulizia verificabili indipendentemente dal fatto che la nave contenga 50 litri o 500 litri. Valutare La capacità dell'emulsionatore sotto vuoto significa garantire che la dimensione scelta possa soddisfare questi severi requisiti sanitari senza causare ritardi nella produzione.
Il sistema 50L: scala pilota e produzione agile
Colmare il divario tra la formulazione di laboratorio e la produzione commerciale richiede attrezzature specializzate. Il sistema 50L funge da fase di convalida prima di impegnarsi in massicce spese in conto capitale.
Definizione della categoria della soluzione
Un'unità da 50 litri si distingue dai miscelatori da laboratorio da banco incorporando componenti di livello industriale. È dotato di veri omogeneizzatori rotore-statore, agitazione con superficie raschiata e sistemi di riscaldamento/raffreddamento incamiciati che rispecchiano le unità di produzione su vasta scala. Ciò consente agli ingegneri di modellare con precisione le velocità di taglio e i profili di trasferimento termico che il prodotto subirà durante la produzione di massa. Le unità da banco semplicemente non sono in grado di replicare le forze meccaniche presenti in un ambiente di fabbrica.
Limiti reali di batch e volume di lavoro
Il raggio d'azione di a L'emulsionatore sotto vuoto da 50 litri ha in genere un volume di lavoro compreso tra 15 e 40 litri. Il funzionamento al di sotto dei 15 litri rischia di esporre la testa dell'omogeneizzatore. Ciò porta a grave aerazione, formazione di schiuma e danni meccanici alle guarnizioni. Il funzionamento superiore a 40 litri rischia di trascinare il prodotto nelle linee del vuoto durante fasi di ebollizione o miscelazione vigorose, rovinando la pompa del vuoto e contaminando le linee di servizio.
Funzionalità principali e casi d'uso ideali
Questa capacità eccelle in scenari di produzione specifici in cui la precisione e la flessibilità superano il volume della produzione grezza.
Formulazione cosmetica di creme, sieri e lozioni di alta qualità in cui i costi delle materie prime sono eccezionalmente elevati e gli sprechi devono essere ridotti al minimo.
Lotti farmaceutici su scala pilota, compresi unguenti medicati e gel transdermici che richiedono registrazioni rigorose dei lotti.
Articoli speciali per uso alimentare che richiedono un controllo preciso della temperatura e un'omogeneizzazione.
La convalida su larga scala viene eseguita per finalizzare le procedure operative standard (SOP) prima dell'implementazione su vasta scala.
Impronta di strutture e utilità
I requisiti infrastrutturali minimi per a il miscelatore sottovuoto per piccoli lotti lo rende estremamente versatile per impianti più piccoli o laboratori di ricerca e sviluppo dedicati. Queste unità richiedono generalmente collegamenti elettrici standard, spesso funzionanti con alimentazione monofase o trifase leggera. Utilizzano spesso elementi riscaldanti elettrici localizzati e autonomi e unità di refrigerazione compatte. Ciò elimina la necessità di enormi caldaie di fabbrica o torri di raffreddamento centralizzate, riducendo drasticamente i costi di installazione e le modifiche agli impianti.
Limitazioni
Nonostante la sua agilità, il sistema da 50 litri non è in grado di soddisfare la domanda del mercato di massa. Manca la scalabilità dell'automazione necessaria per un output continuo e ad alto volume. Affidarsi a più piccoli lotti per soddisfare ordini di grandi dimensioni comporta costi di manodopera unitari significativamente più elevati. Aumenta inoltre il rischio di incoerenza tra lotti, poiché gli operatori devono pesare e caricare manualmente gli ingredienti con maggiore frequenza.
Il sistema 500L: produzione industriale su vasta scala
Il passaggio alla lavorazione in lotti da mezza tonnellata sposta l'attenzione dalla convalida della formulazione alla massima produttività, all'affidabilità meccanica e alla gestione dei servizi.
Definizione della categoria della soluzione
I requisiti tecnici per un sistema da 500 litri sono molto diversi da quelli delle unità pilota. Queste macchine richiedono telai strutturali per carichi pesanti, scatole del cambio a coppia elevata e sofisticati sistemi idraulici per sollevare gli enormi coperchi dei recipienti. Sono progettati per un funzionamento continuo e rigoroso in ambienti industriali esigenti dove i tempi di inattività costano migliaia di dollari l'ora.
Limiti reali di batch e volume di lavoro
I parametri operativi di a L'emulsionatore sotto vuoto da 500 litri in genere impone un volume di lavoro compreso tra 150 e 400 litri. L'elaborazione al di sotto della soglia minima di 150 litri fallisce completamente. Le sonde di temperatura e le teste dell'omogeneizzatore non sono completamente immerse. Ciò si traduce in bruciature localizzate contro la camicia, letture imprecise della temperatura e guasti catastrofici all'emulsione. Gli operatori non possono semplicemente eseguire un piccolo lotto di prova in una macchina di queste dimensioni.
Opzioni di integrazione batch e in linea
Per aggirare i colli di bottiglia dei tempi di ciclo standard e garantire dimensioni ultrafini delle gocce, un recipiente batch da 500 litri viene spesso integrato con una macchina emulsionatrice in linea o un circuito di ricircolo esterno. Questa configurazione estrae il prodotto dal fondo del serbatoio, lo forza attraverso una testa di lavoro rotore-statore ad alto taglio all'esterno del serbatoio principale e lo pompa nuovamente verso l'alto. Ciò riduce drasticamente i tempi di miscelazione per grandi volumi e garantisce una distribuzione granulometrica uniforme senza sovraccaricare gli agitatori interni.
Funzionalità principali e casi d'uso ideali
I sistemi su larga scala vengono implementati per operazioni che richiedono risultati massicci e coerenti.
Soddisfazione stabile della domanda del mercato per linee di prodotti consolidate.
Cosmetici di largo consumo per il mercato di massa, inclusi shampoo, balsami e bagnoschiuma.
Lavorazione alimentare su larga scala, comprese salse, condimenti, condimenti e marmellate.
Produzione chimica in grandi quantità che richiede emulsioni stabili e controllo preciso della temperatura.
Domanda di infrastrutture e servizi pubblici
I pesanti requisiti industriali per un'unità da 500 litri sono sostanziali. Le strutture devono garantire capacità di carico del pavimento adeguate per sostenere il peso della macchina più mezza tonnellata di carico dinamico del fluido. Questi sistemi richiedono cadute di potenza trifase dedicate. Richiedono generatori di vapore industriali o caldaie per il riscaldamento rapido. I circuiti dell’acqua refrigerata ad alta capacità sono obbligatori per raffreddare in modo efficiente l’enorme massa termica. Il tentativo di far funzionare un recipiente da 500 litri con elementi riscaldanti elettrici comporta tempi di ciclo inaccettabilmente lunghi.
Complessità operative su larga scala
Il funzionamento manuale non è più praticabile su questa scala. Il successo richiede sistemi automatizzati di dosaggio degli ingredienti. L'integrazione delle celle di carico è necessaria per una misurazione precisa del peso direttamente nel serbatoio. Per spostare fluidi ad alta viscosità sono necessarie pompe di scarico e trasferimento integrate. I sistemi di sollevamento meccanizzati del coperchio sono obbligatori per la manutenzione e l'accesso alla pulizia, poiché gli operatori non possono sollevare manualmente le pesanti coperture in acciaio inossidabile.
Valutazione testa a testa: sistemi 50L vs. 500L
Il confronto delle due capacità attraverso parametri critici di prestazione tecnica rivela realtà ingegneristiche distinte che i gestori degli impianti devono affrontare durante la fase di approvvigionamento.
Metrica di valutazione | Sistema pilota da 50 litri | Sistema industriale da 500 litri |
|---|---|---|
Intervallo di volume di lavoro | 15 l - 40 l | 150 l - 400 l |
Velocità di riscaldamento/raffreddamento | Rapido (rapporto superficie/volume elevato) | Più lento (richiede vapore/acqua refrigerata ad alta capacità) |
Protocollo di pulizia | Manuale o semimanuale | CIP/SIP automatizzato obbligatorio |
Movimentazione dei materiali | Versamento/carico manuale | Pompe automatizzate, celle di carico, trasferimento sotto vuoto |
Requisiti della struttura | Potenza standard, ingombro minimo | Portata pesante, alimentazione trifase, servizi industriali |
Potenza di agitazione | Coppia da bassa a media | Coppia elevata con riduttori per carichi pesanti |
Scala della velocità di taglio e della stabilità dell'emulsione
La fisica del mixaggio cambia radicalmente con il volume. Quando si passa da 50 litri a 500 litri, le velocità delle punte del rotore-statore, le configurazioni dello statore e i tassi di turnover del fluido devono essere ricalcolati meticolosamente. Un omogeneizzatore che crea una microemulsione stabile in un serbatoio da 50 litri potrebbe non riuscire a raggiungere il tasso di turnover necessario in un serbatoio da 500 litri, portando alla separazione di fase. Gli ingegneri devono regolare le velocità di taglio e spesso implementare il ricircolo esterno per mantenere le dimensioni delle goccioline e la stabilità dell'emulsione su larga scala. Non puoi semplicemente moltiplicare la potenza del motore per dieci e aspettarti la stessa fluidodinamica.
Riscaldamento, raffreddamento e dinamica termica
Il rapporto superficie/volume diminuisce all’aumentare delle dimensioni del vaso. Un recipiente da 500 litri impiega un tempo esponenzialmente più lungo per riscaldarsi e raffreddarsi rispetto a un recipiente da 50 litri perché la superficie della camicia è inferiore rispetto alla massa del fluido. Per mitigare questo sfasamento termico e prevenire tempi di ciclo prolungati, sono necessari modelli di camicie specializzate, come le camicie alveolate che utilizzano vapore ad alta pressione. Anche lo spessore dell'isolamento deve aumentare per proteggere gli operatori dal calore radiante e mantenere la stabilità della temperatura interna.
Pulizia, sostituzioni e integrazione CIP/SIP
La pulizia manuale o semimanuale è fattibile per un'unità da 50 litri, consentendo rapidi cambi tra linee di prodotto distinte. Gli operatori possono pulire fisicamente le pareti interne e rimuovere le pale dell'agitatore per l'ispezione. Tuttavia, la pulizia manuale è impossibile per 500 litri apparecchiature di miscelazione industriale . Questi enormi vasi richiedono sistemi automatizzati obbligatori di pulizia sul posto (CIP) e sterilizzazione sul posto (SIP). Questi sistemi utilizzano sfere di spruzzo ad alta pressione, cicli di lavaggio con sostanze caustiche e risciacqui con acidi per garantire la conformità sanitaria senza richiedere l'ingresso in spazi confinati.
Requisiti di certificazione e convalida
La documentazione di verifica differisce significativamente tra le due scale. La convalida pilota per un'unità da 50 litri si concentra sulla definizione dei parametri di base e sulla dimostrazione che la formulazione funziona al di fuori del laboratorio. La conformità GMP della produzione commerciale per un sistema 500L richiede rigorosi test di accettazione in fabbrica (FAT), test di accettazione in sito (SAT) e protocolli completi di qualificazione dell'installazione/qualificazione operativa (IQ/OQ) per soddisfare i revisori normativi. Ogni valvola, sensore e saldatura deve essere documentata e tracciabile.
Rischi di implementazione e strategie di mitigazione
I produttori spesso si trovano ad affrontare gravi insidie dopo l’acquisto e l’installazione di questi sistemi se non tengono conto delle realtà di scale-up e dei limiti delle strutture.
La trappola del volume morto in apparecchiature sovradimensionate
Acquistare una macchina da 500 litri con l'intenzione di eseguire lotti da 100 litri è un errore critico. Se i volumi del batch scendono al di sotto della linea di riempimento minima del 20-30%, il fluido non riesce a sommergere l'omogeneizzatore e i sensori di temperatura. Ciò si traduce in bruciature localizzate contro la camicia riscaldata, scarsa omogeneizzazione, grave aerazione e, in definitiva, prodotto rovinato. Dimensionare sempre l'attrezzatura in modo che il lotto standard sia compreso tra il 40% e l'80% del volume totale del serbatoio.
Colli di bottiglia nella movimentazione e nel trasferimento dei materiali
Lo spostamento di 500 kg di materie prime in una nave rappresenta una grande sfida logistica. Ciò include polveri pericolose, fasi oleose spesse e enormi volumi di acqua. Il pompaggio di prodotti finiti ad alta viscosità fuori dal serbatoio richiede pompe volumetriche specializzate. Le strutture devono aggiornare la propria infrastruttura di movimentazione dei materiali per supportare sistemi su larga scala. Ciò significa installare sistemi di induzione delle polveri, misuratori di portata massica e linee di trasferimento con tubazioni rigide, allontanandosi dal caricamento manuale relativamente semplice utilizzato per le unità da 50 litri.
Requisiti di formazione e automazione degli operatori
Il passaggio dalla supervisione manuale in piccoli lotti alla produzione su larga scala richiede un cambiamento fondamentale nelle competenze degli operatori. Il personale deve passare dal monitoraggio fisico della miscela all'affidamento all'automazione PLC/HMI, al software di gestione delle ricette e alla calibrazione dei sensori elettronici. Una formazione inadeguata su questi sistemi automatizzati porta a costosi guasti ai lotti e danni alle apparecchiature. Gli operatori devono capire come leggere i grafici di tendenza, riconoscere gli allarmi e risolvere i problemi delle sequenze di valvole automatizzate.
Conclusione
Controlla l'infrastruttura dei servizi della tua struttura, in particolare la generazione di vapore, la capacità di acqua refrigerata e il carico elettrico, prima di impegnarti in un sistema da 500 litri.
Installa pompe automatizzate per l'induzione delle polveri e il trasferimento positivo durante l'espansione per eliminare i colli di bottiglia della movimentazione manuale dei materiali.
Implementa rigorosi protocolli CIP e verifica la copertura delle sfere di spruzzo per garantire la conformità sanitaria nelle navi di grandi dimensioni.
Implementa un sistema da 50 litri esclusivamente per la convalida, la modellazione su larga scala e le merci ad alto margine/basso volume per perfezionare le formulazioni prima dell'implementazione industriale.
Domande frequenti
D: Posso eseguire un lotto da 50 litri in un emulsionatore sottovuoto da 500 litri?
R: No. Il funzionamento al di sotto del volume di lavoro minimo espone l'omogeneizzatore e le sonde di temperatura. Ciò provoca una grave aerazione, letture imprecise della temperatura, bruciature localizzate e danni meccanici all'apparecchiatura.
D: Quali utenze sono necessarie per un miscelatore pilota da 50 litri?
R: Un'unità da 50 litri richiede in genere un'alimentazione elettrica monofase standard o trifase leggera. Molti utilizzano il riscaldamento elettrico autonomo e unità di refrigerazione compatte, riducendo al minimo la necessità di infrastrutture di fabbrica complesse come le caldaie a vapore industriali.
D: Perché l'aumento di scala influisce sulla stabilità dell'emulsione?
R: L'aumento di scala altera la dinamica dei fluidi e le velocità di taglio. Il tasso di turnover in una nave più grande è più lento e il rapporto superficie-volume diminuisce. Ciò richiede regolazioni delle velocità del rotore-statore e spesso richiede il ricircolo esterno per mantenere una dimensione delle goccioline costante.
D: Il CIP è necessario per i miscelatori a lotti piccoli?
R: Sebbene il Clean-in-Place (CIP) automatizzato sia obbligatorio per le grandi apparecchiature industriali, i miscelatori pilota da 50 litri possono spesso essere puliti manualmente o semi-manualmente. L’integrazione del CIP su scala pilota aiuta a convalidare i protocolli di pulizia per la futura produzione di massa.
D: Come posso trasferire prodotti altamente viscosi da un serbatoio da 500 litri?
R: Lo scarico di fluidi ad alta viscosità da serbatoi di grandi dimensioni richiede pompe volumetriche integrate, come pompe a lobi o pompe a cavità progressiva. Il serbatoio può anche essere leggermente pressurizzato per assistere la pompa nello spostamento efficiente di materiali spessi.


